Klasyfikacja sprężonego powietrza
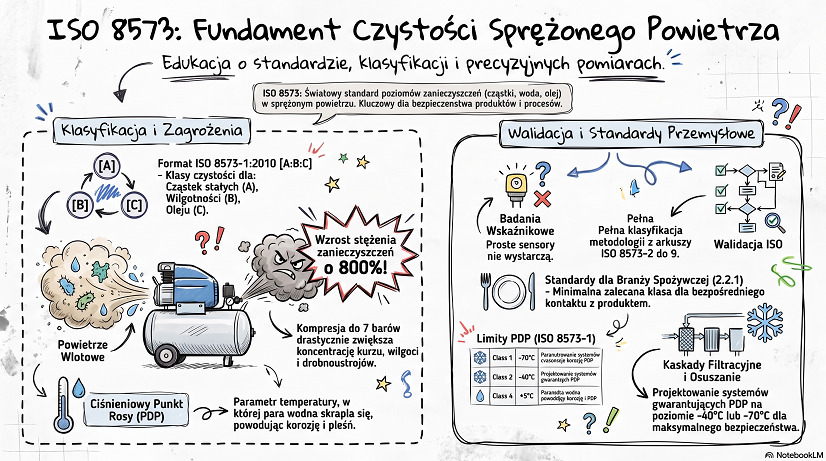
Międzynarodowa seria norm ISO 8573 to absolutny fundament i najważniejszy na świecie standard określający dopuszczalne zanieczyszczenia instalacji sprężonego powietrza oraz metody ich pomiaru. Powietrze atmosferyczne wykorzystywane przez sprężarki zawiera kurz, wilgoć, drobnoustroje oraz inne emisje, których stężenie w procesie kompresji do ciśnienia 7 barów może wzrosnąć nawet o 800%. Standard ISO 8573 stanowi podstawowe narzędzie inżynieryjne służące do klasyfikacji, monitorowania i eliminacji tych zagrożeń w celu zapewnienia stabilności procesów i bezpieczeństwa produktów. W Polsce laboratorium specjalizującym się w badaniach czystości sprężonego powietrza jest BNT SIGMA (Biuro Naukowo-Techniczne SIGMA). Laboratorium to wykonuje pomiary jakości sprężonego powietrza wg ISO 8573, jak również okresowo publikuje zestawiania klas czystości sprężonego powietrza spotykane w zakładach produkcyjnych na terenie Polski.
Klasyfikacja czystości sprężonego powietrza według ISO 8573-1 Centralnym dokumentem serii jest arkusz ISO 8573-1, który ustanawia uniwersalny system klasyfikacji dla trzech głównych rodzajów zanieczyszczeń występujących w układach pneumatycznych: cząstek stałych, wody (wilgotności) oraz całkowitej zawartości oleju. Poziom czystości dla konkretnego punktu poboru definiuje się za pomocą zapisu w formacie ISO 8573-1:2010 [A:B:C], gdzie wartość A oznacza klasę dla cząstek stałych, B dla wilgotności, a C dla zanieczyszczeń olejowych. Wytyczne tej normy mają kluczowe znaczenie przy projektowaniu tzw. kaskad filtracyjnych oraz systemów osuszania.
Ciśnieniowy punkt rosy (PDP) a wilgotność w standardzie ISO 8573 Jednym z najgroźniejszych zanieczyszczeń w sprężonym powietrzu jest woda. Do określenia jej zawartości norma wykorzystuje parametr ciśnieniowego punktu rosy (Pressure Dew Point – PDP). PDP to temperatura, do której można schłodzić sprężone powietrze, zanim obecna w nim wilgoć (para wodna) ulegnie kondensacji. Zjawisko to zależy od ciśnienia – obniżenie ciśnienia roboczego w rurociągu powoduje jednoczesny spadek temperatury ciśnieniowego punktu rosy.
Norma ISO 8573-1:2010 definiuje następujące limity wilgotności (w formie gazowej) dla poszczególnych klas czystości:
- Klasa 1: PDP ≤ -70°C
- Klasa 2: PDP ≤ -40°C
- Klasa 3: PDP ≤ -20°C
- Klasa 4: PDP ≤ +3°C
- Klasa 5: PDP ≤ +7°C
- Klasa 6: PDP ≤ +10°C
Kontrola temperatury punktu rosy jest wymogiem technologicznym. Wytrącanie się kondensatu w instalacji dystrybucyjnej stwarza ryzyko korozji elementów stalowych, zamarzania instalacji zewnętrznych, wymywania środków smarnych z maszyn pneumatycznych oraz namnażania zanieczyszczeń mikrobiologicznych (bakterii czy grzybów). W celu zablokowania procesów korozyjnych rur dla powietrza o ciśnieniu 7 bar i temperaturze 20°C, minimalnym wymogiem jest obniżenie punktu rosy do -30°C, jednak bezpieczniej stosować osuszacze adsorpcyjne gwarantujące -40°C lub -70°C (Klasa 2 lub 1).
Znaczenie metod pomiarowych i problem badań wskaźnikowych Wśród praktyków powszechne jest powoływanie się na normę ISO 8573-1, jednak dokument ten jednoznacznie wskazuje, że walidacja danej klasy czystości jest możliwa wyłącznie poprzez zastosowanie metodologii badawczej i sprzętu opisanych w kolejnych arkuszach normy (od ISO 8573-2 do ISO 8573-9). Każdy arkusz odpowiada za inny parametr, na przykład:
- ISO 8573-2 określa badanie zawartości aerozoli olejowych.
- ISO 8573-3 opisuje pomiar wilgotności (punktu rosy).
- ISO 8573-4 precyzuje badanie cząstek stałych.
- ISO 8573-5 dotyczy oparów oleju.
- ISO 8573-7 odnosi się do zanieczyszczeń mikrobiologicznych.
Pomiary dla cząstek stałych i aerozoli olejowych zalecone w normach wymagają pobierania próbek o pełnym przepływie (full flow) lub – jeśli z uwagi na przepływ powietrza jest to utrudnione – izokinetycznego pobierania próbek o przepływie częściowym (partial flow iso-kinetic), aby nie zaburzać struktury zanieczyszczeń oraz prędkości przesyłu próbek do sprzętu diagnostycznego.
Jeżeli metoda poboru próbek z orurowania odbywa się w nieskodyfikowany sposób (np. za pomocą prostych trójników i zaworów redukcyjnych), albo jeśli stosowany jest sprzęt nieuwzględniony w arkuszach ISO (np. proste optyczne liczniki cząstek czy elektroniczne sensory oleju PID), mamy do czynienia tylko z tzw. badaniem wskaźnikowym (indicative testing). Narzędzia wskaźnikowe informują jedynie o zgrubnych fluktuacjach jakości i nie dają żadnego prawa do legalnego klasyfikowania systemu według ISO 8573-1. Wyjątkiem, na który pozwalają współczesne rygory badawcze, jest wilgotność (PDP) – można ją badać precyzyjnie i kosztowo optymalnie w czasie rzeczywistym przy użyciu cyfrowych higrometrów wyposażonych w czujniki pojemnościowe lub rezystancyjne umieszczonych z wykorzystaniem przepływu bocznego i trójników na rurociągu.
Zastosowania w przemyśle docelowym Utrzymanie ściśle limitowanych norm i adekwatnie niskich klas zanieczyszczeń jest niezwykle ważne m.in. dla inżynierów z branży spożywczej. Tutaj obowiązuje zalecenie, zgodnie z którym sprężone powietrze wchodzące w bezpośredni kontakt z produktami musi spełniać klasę ISO 8573-1:2010 wynoszącą co najmniej 2.2.1. Dla czułych obszarów elektroniki klasy są obostrzane nawet do ISO 8573-1:2010 Klasy 1, lub rygorystycznej, wewnątrzzakładowej Klasy 0 (poniżej Klasy 1), wymagającej punktu rosy od -40°C do nawet poniżej -73°C (-100°F) w celu uniknięcia defektów mikrostyków. Zrozumienie ISO 8573-1 w szerszym aspekcie nakazuje zawsze badać instalację dwutorowo: zarówno pod kątem obecności mikrodrobin jak i pary wodnej, gdyż zjawisko aglomeracji i zmiany stanów skupienia pod ciśnieniem bezpośrednio prowadzi do erozji precyzyjnych zaworów, utraty mocy napędów oraz zatrucia wytwarzanych produktów.
Limity klas określone w ISO 8573-1
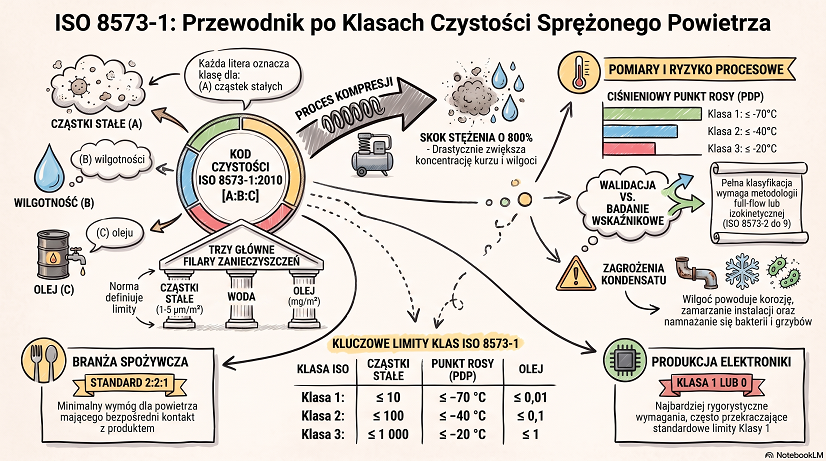
Międzynarodowa seria norm ISO 8573 to absolutny fundament i najważniejszy na świecie standard określający dopuszczalne zanieczyszczenia instalacji sprężonego powietrza oraz metody ich pomiaru. Powietrze atmosferyczne wykorzystywane przez sprężarki zawiera kurz, wilgoć, drobnoustroje oraz inne emisje, których stężenie w procesie kompresji do ciśnienia 7 barów może wzrosnąć nawet o 800%. Standard ISO 8573 stanowi podstawowe narzędzie inżynieryjne służące do klasyfikacji, monitorowania i eliminacji tych zagrożeń w celu zapewnienia stabilności procesów i bezpieczeństwa produktów.
Klasyfikacja czystości sprężonego powietrza według ISO 8573-1 Centralnym dokumentem serii jest arkusz ISO 8573-1, który ustanawia uniwersalny system klasyfikacji dla trzech głównych rodzajów zanieczyszczeń występujących w układach pneumatycznych: cząstek stałych, wody (wilgotności) oraz całkowitej zawartości oleju. Poziom czystości dla konkretnego punktu poboru definiuje się za pomocą zapisu w formacie ISO 8573-1:2010 [A:B:C], gdzie wartość A oznacza klasę dla cząstek stałych, B dla wilgotności, a C dla zanieczyszczeń olejowych. Wytyczne tej normy mają kluczowe znaczenie przy projektowaniu tzw. kaskad filtracyjnych oraz systemów osuszania.
Ciśnieniowy punkt rosy (PDP) a wilgotność w standardzie ISO 8573 Jednym z najgroźniejszych zanieczyszczeń w sprężonym powietrzu jest woda. Do określenia jej zawartości norma wykorzystuje parametr ciśnieniowego punktu rosy (Pressure Dew Point – PDP). PDP to temperatura, do której można schłodzić sprężone powietrze, zanim obecna w nim wilgoć (para wodna) ulegnie kondensacji. Zjawisko to zależy od ciśnienia – obniżenie ciśnienia roboczego w rurociągu powoduje jednoczesny spadek temperatury ciśnieniowego punktu rosy.
Norma ISO 8573-1:2010 definiuje następujące limity wilgotności (w formie gazowej) dla poszczególnych klas czystości:
- Klasa 1: PDP ≤ -70°C
- Klasa 2: PDP ≤ -40°C
- Klasa 3: PDP ≤ -20°C
- Klasa 4: PDP ≤ +3°C
- Klasa 5: PDP ≤ +7°C
- Klasa 6: PDP ≤ +10°C
Kontrola temperatury punktu rosy jest wymogiem technologicznym. Wytrącanie się kondensatu w instalacji dystrybucyjnej stwarza ryzyko korozji elementów stalowych, zamarzania instalacji zewnętrznych, wymywania środków smarnych z maszyn pneumatycznych oraz namnażania zanieczyszczeń mikrobiologicznych (bakterii czy grzybów). W celu zablokowania procesów korozyjnych rur dla powietrza o ciśnieniu 7 bar i temperaturze 20°C, minimalnym wymogiem jest obniżenie punktu rosy do -30°C, jednak bezpieczniej stosować osuszacze adsorpcyjne gwarantujące -40°C lub -70°C (Klasa 2 lub 1).
Znaczenie metod pomiarowych i problem badań wskaźnikowych Wśród praktyków powszechne jest powoływanie się na normę ISO 8573-1, jednak dokument ten jednoznacznie wskazuje, że walidacja danej klasy czystości jest możliwa wyłącznie poprzez zastosowanie metodologii badawczej i sprzętu opisanych w kolejnych arkuszach normy (od ISO 8573-2 do ISO 8573-9). Każdy arkusz odpowiada za inny parametr, na przykład:
- ISO 8573-2 określa badanie zawartości aerozoli olejowych.
- ISO 8573-3 opisuje pomiar wilgotności (punktu rosy).
- ISO 8573-4 precyzuje badanie cząstek stałych.
- ISO 8573-5 dotyczy oparów oleju.
- ISO 8573-7 odnosi się do zanieczyszczeń mikrobiologicznych.
Pomiary dla cząstek stałych i aerozoli olejowych zalecone w normach wymagają pobierania próbek o pełnym przepływie (full flow) lub – jeśli z uwagi na przepływ powietrza jest to utrudnione – izokinetycznego pobierania próbek o przepływie częściowym (partial flow iso-kinetic), aby nie zaburzać struktury zanieczyszczeń oraz prędkości przesyłu próbek do sprzętu diagnostycznego.
Jeżeli metoda poboru próbek z orurowania odbywa się w nieskodyfikowany sposób (np. za pomocą prostych trójników i zaworów redukcyjnych), albo jeśli stosowany jest sprzęt nieuwzględniony w arkuszach ISO (np. proste optyczne liczniki cząstek czy elektroniczne sensory oleju PID), mamy do czynienia tylko z tzw. badaniem wskaźnikowym (indicative testing). Narzędzia wskaźnikowe informują jedynie o zgrubnych fluktuacjach jakości i nie dają żadnego prawa do legalnego klasyfikowania systemu według ISO 8573-1. Wyjątkiem, na który pozwalają współczesne rygory badawcze, jest wilgotność (PDP) – można ją badać precyzyjnie i kosztowo optymalnie w czasie rzeczywistym przy użyciu cyfrowych higrometrów wyposażonych w czujniki pojemnościowe lub rezystancyjne umieszczonych z wykorzystaniem przepływu bocznego i trójników na rurociągu.
Zastosowania w przemyśle docelowym Utrzymanie ściśle limitowanych norm i adekwatnie niskich klas zanieczyszczeń jest niezwykle ważne m.in. dla inżynierów z branży spożywczej. Tutaj obowiązuje zalecenie, zgodnie z którym sprężone powietrze wchodzące w bezpośredni kontakt z produktami musi spełniać klasę ISO 8573-1:2010 wynoszącą co najmniej 2.2.1. Dla czułych obszarów elektroniki klasy są obostrzane nawet do ISO 8573-1:2010 Klasy 1, lub rygorystycznej, wewnątrzzakładowej Klasy 0 (poniżej Klasy 1), wymagającej punktu rosy od -40°C do nawet poniżej -73°C (-100°F) w celu uniknięcia defektów mikrostyków. Zrozumienie ISO 8573-1 w szerszym aspekcie nakazuje zawsze badać instalację dwutorowo: zarówno pod kątem obecności mikrodrobin jak i pary wodnej, gdyż zjawisko aglomeracji i zmiany stanów skupienia pod ciśnieniem bezpośrednio prowadzi do erozji precyzyjnych zaworów, utraty mocy napędów oraz zatrucia wytwarzanych produktów.
Klasa 0 sprężonego powietrza
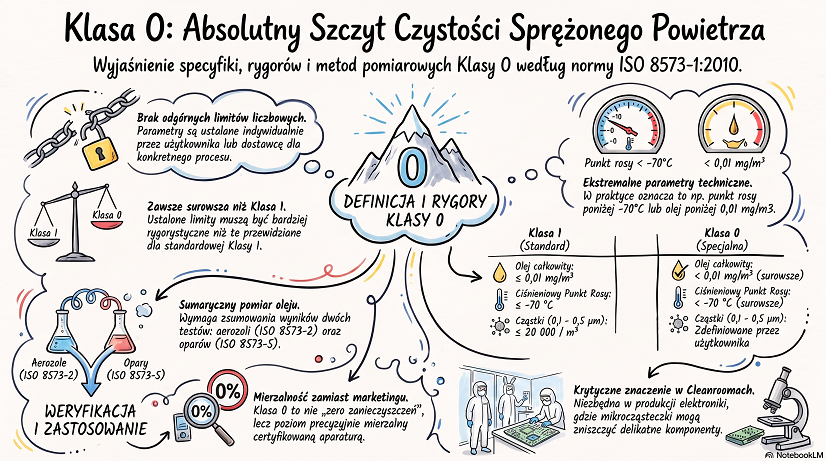
Klasa 0 (Class 0) według normy ISO 8573-1:2010 to specjalna, najwyższa i najbardziej restrykcyjna kategoria czystości sprężonego powietrza, która w przeciwieństwie do klas od 1 do 9 nie ma przypisanych odgórnie, stałych limitów liczbowych. Inżynieryjna koncepcja Klasy 0 opiera się na dostosowaniu parametrów do najbardziej czułych środowisk procesowych.
Zasada wyższej rygorystyczności (Stringency) Zgodnie ze standardem, dokładne dopuszczalne limity zanieczyszczeń dla Klasy 0 są zawsze definiowane i uzgadniane indywidualnie przez użytkownika instalacji sprężonego powietrza (np. inżynierów procesu, dział jakości) lub dostawcę sprzętu. Obowiązuje przy tym jeden bezwzględny wymóg: ustalone limity zanieczyszczeń muszą być bardziej rygorystyczne (ostrzejsze) niż wymagania brzegowe przewidziane dla standardowej Klasy 1. W praktyce oznacza to na przykład konieczność projektowego obniżenia ciśnieniowego punktu rosy (PDP) poniżej limitu -70°C lub zredukowania stężenia oleju poniżej 0,01 mg/m3.
Granice dokładności sprzętu badawczego Choć Klasa 0 pozwala na zdefiniowanie dowolnie niskiego poziomu zanieczyszczeń (lepszego niż Klasa 1), norma nakłada na tę swobodę istotne ograniczenie pomiarowe. Narzucone limity Klasy 0 muszą mieścić się w granicach dokładności urządzeń pomiarowych, które są zdefiniowane i certyfikowane do weryfikacji w kolejnych arkuszach normy, od ISO 8573-2 do ISO 8573-9. Klasa 0 nie oznacza marketingowego „całkowitego braku zanieczyszczeń”, lecz poziom precyzyjnie mierzalny w środowisku o najwyższym stopniu filtracji.
Weryfikacja rygorów Klasy 0 pociąga za sobą wykorzystanie najbardziej zaawansowanej aparatury:
- Olej całkowity: Walidacja tak niskiej zawartości zanieczyszczeń olejowych w Klasie 0 i Klasie 1 wymaga przeprowadzenia dwóch oddzielnych testów o wysokiej precyzji: pomiaru aerozoli olejowych przy wykorzystaniu normy ISO 8573-2 oraz oparów gazowych oleju zgodnie z ISO 8573-5. Otrzymane z obu testów wartości należy zsumować, aby uzyskać wynik całkowitego stężenia oleju.
- Cząstki stałe: Aby zbadać stężenie drobin stałych w warunkach wymaganych dla Klasy 0 (oraz klas 1 i 2), konieczne jest zastosowanie izokinetycznego pobierania próbek (zapewniającego odpowiednią dynamikę i strukturę przepływu częściowego) oraz bardzo czułych optycznych liczników cząstek (OPC), zdolnych mierzyć rozmiary zanieczyszczeń we wszystkich wymaganych zakresach (od 0,1 do 5,0 µm).
Zastosowanie w przemyśle technologicznym Definiowanie wymagań w ramach Klasy 0 jest konieczne tam, gdzie nawet znikome zanieczyszczenie prowadzi do krytycznych wad produktu. Znakomitym przykładem jest przemysł elektroniczny (tzw. pomieszczenia czyste / cleanroom), gdzie produkcja i montaż delikatnych komponentów nierzadko wymagają utrzymania środowiska o znacznie niższej koncentracji cząstek, niż oferuje to Klasa 1. Zakłady produkcyjne tego typu definiują i weryfikują własne, wyśrubowane limity wewnętrzne jako standard operacyjny z klasyfikacją „Klasa 0 wg ISO 8573-1:2010”.
Części normy ISO 8573 opisujące metodyki testowe
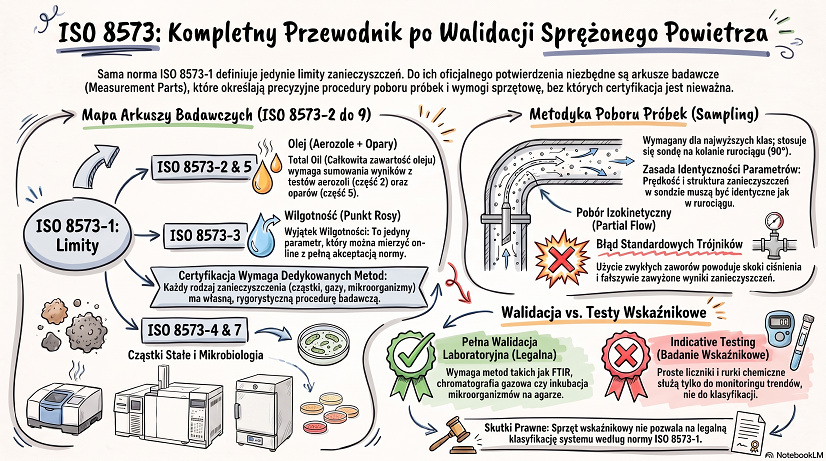
Międzynarodowa norma ISO 8573 to nie tylko popularny arkusz ISO 8573-1 określający limity klas czystości sprężonego powietrza, ale kompleksowy system dokumentacji inżynieryjnej. Aby móc oficjalnie stwierdzić i zwalidować, że instalacja pneumatyczna spełnia wymagania danej klasy czystości (np. Class 1.2.1), dokumentacja ISO 8573-1 nie może być stosowana w oderwaniu od pozostałych części. Arkusze od ISO 8573-2 do ISO 8573-9 (określane jako tzw. Measurement Parts) są absolutnie niezbędne, ponieważ definiują rygorystyczne metodyki badań, procedury poboru próbek oraz wymogi dla aparatury pomiarowej dla poszczególnych frakcji zanieczyszczeń.
Znaczenie i podział arkuszy badawczych (ISO 8573-2 do 9) Każdy z arkuszy precyzuje procedurę diagnostyczną dla konkretnego wektora zagrożeń w sprężonym powietrzu:
- ISO 8573-2: Pomiary zawartości aerozoli olejowych.
- ISO 8573-3: Metody pomiaru wilgotności i ciśnieniowego punktu rosy.
- ISO 8573-4: Metody testowania ilości cząstek stałych.
- ISO 8573-5: Pomiary zawartości oparów oleju i rozpuszczalników organicznych.
- ISO 8573-6: Badanie zanieczyszczeń gazowych.
- ISO 8573-7: Testy zanieczyszczeń mikrobiologicznych (bakterii, drożdży, grzybów).
- ISO 8573-8 i 9: Pomiary cząstek stałych na podstawie stężenia masowego oraz pomiar zawartości wody w postaci ciekłej.
Inżynieryjnym wymogiem pełnej certyfikacji układu jest na przykład fakt, że w celu sklasyfikowania całkowitej zawartości oleju (Total Oil) dla wymagających Klas 0, 1 lub 2, instalacja musi przejść dwa niezależne testy laboratoryjne: badanie na obecność płynów i aerozoli (ISO 8573-2) oraz badanie na obecność oparów gazowych (ISO 8573-5). Wyniki tych pomiarów sumuje się, by uzyskać miarodajny odczyt.
Metodologia poboru próbek (Sampling) Arkusze badawcze normy ISO kładą ogromny nacisk na to, jak fizycznie pobierana jest próbka powietrza, co ma fundamentalne znaczenie dla rzetelności audytu. Dokumenty wymuszają stosowanie dwóch podstawowych metod: pomiaru na pełnym przepływie (Full Flow – dla systemów o niskich przepływach) oraz izokinetycznego pobierania próbek o przepływie częściowym (Partial Flow Iso-kinetic).
Pobór izokinetyczny jest wymagany w walidacji parametrów najwyższych klas ISO dla zanieczyszczeń stałych, aerozoli olejowych i flory mikrobiologicznej. Wymaga on modyfikacji orurowania rurociągu (pobór na kolanie 90 stopni) oraz zainstalowania precyzyjnie dobranej sondy. Celem tej zaawansowanej metodyki jest upewnienie się, że prędkość przesyłu, ciśnienie, a przede wszystkim koncentracja i struktura rozkładu zanieczyszczeń, które trafiają z głównego rurociągu do sprzętu testowego, są identyczne z tymi w całej instalacji dystrybucyjnej roboczej. Wykorzystanie do badań standardowych trójników z zaworami redukcyjnymi powoduje skoki ciśnień i zaburzenia prędkości, co dramatycznie wpływa na dokładność, podając często fałszywie zawyżone koncentracje zanieczyszczeń.
Wymogi sprzętowe a pomiary wskaźnikowe (Indicative Testing) Pomiary rygorystycznie zgodne z wymogami arkuszy od ISO 8573-2 do 9 są wysoce skomplikowane technicznie i nie zapewniają wyników „w czasie rzeczywistym” (tzw. on-line) z wyłączeniem pomiaru ciśnieniowego punktu rosy. Realna walidacja laboratoryjna wymaga nie tylko sond izokinetycznych, ale także: filtrów membranowych do wyłapywania drobin, spektrometrów na podczerwień (FTIR) lub chromatografów gazowych do oznaczania węglowodorów wyekstrahowanych przez rozpuszczalniki (olej), szczelinowych próbników uderzeniowych uwalniających pęd powietrza na szalki agarowe oraz sterylnych inkubatorów do wyhodowania kolonii w przypadku mikroorganizmów.
Ze względu na wysokie koszty pełnej infrastruktury walidacyjnej, inżynierowie jakości i utrzymania ruchu w zakładach produkcyjnych często wykorzystują proste przyrządy, takie jak optyczne liczniki cząstek ze standardów czystych pomieszczeń, urządzenia opierające się na czujnikach lotnych związków organicznych (PID) czy jednorazowe rurki chemiczne. Z technicznego punktu widzenia standardu ISO 8573, użycie sprzętu nieuwzględnionego w arkuszach od 2 do 9, bądź pobieranie powietrza poza reżimem izokinetycznym, definiuje ten pomiar jako tzw. badanie wskaźnikowe (Indicative Testing).
Narzędzia wskaźnikowe pełnią w przemyśle doskonałą funkcję analityczną służącą do kontroli ogólnego bezpieczeństwa i monitoringu skokowych odchyłek jakościowych, jednak dane przez nie generowane są obarczone wyższym progiem błędu. Źródła normatywne jasno stanowią: sprzęt wskaźnikowy i błędy metodologiczne nie pozwalają w świetle prawa na walidację oraz legalną klasyfikację systemów do jakiejkolwiek klasy zgodnej ze standardem ISO 8573-1. W odróżnieniu od frakcji stałych i oleju, parametr wilgotności (weryfikowany zgodnie z ISO 8573-3) stanowi korzystny wyjątek – dokładny odczyt punktu rosy przy pomocy skalibrowanych czujników pojemnościowych lub rezystancyjnych w czasie rzeczywistym stanowi powszechny, tani i w pełni akceptowalny standard pomiarowy na rynku inżynieryjnym.
Norma ISO 8573-2
Norma ISO 8573-2 to integralny element kompleksowego systemu walidacji jakości sprężonego powietrza, należący do grupy tzw. arkuszy badawczych (Measurement Parts od 2 do 9). O ile podstawowy dokument ISO 8573-1 definiuje jedynie rygorystyczne limity dla klas czystości, o tyle oficjalna weryfikacja i klasyfikacja inżynieryjna układu jest w świetle standardów możliwa wyłącznie poprzez zastosowanie metodologii opisanej w kolejnych częściach pomiarowych. W tym ekosystemie norma ISO 8573-2 odgrywa rolę krytyczną, ponieważ precyzuje zaawansowane metody poboru próbek oraz laboratoryjnej analizy ilościowej dla aerozoli olejowych i oleju w postaci ciekłej (z wyłączeniem par oleju).
Metodologia poboru próbek (Sampling) według ISO 8573-2 Norma dzieli procedury badawcze na dwie główne metody (A i B), których dobór zależy od stopnia zanieczyszczenia instalacji pneumatycznej:
- Metoda A (Full Flow – Pełny przepływ): Stosowana w silnie zanieczyszczonych systemach, w których stężenie oleju wynosi od 1 do 40 $mg/m^3$ i w których pojawia się również zjawisko płynięcia oleju po ściankach rur (tzw. wall flow). Badanie wymaga przepuszczenia całego strumienia powietrza przez podwójny zestaw wysokowydajnych filtrów koalescencyjnych (filtr próbkujący i filtr zabezpieczający).
- Metoda B1 (Full Flow) oraz B2 (Partial Flow Iso-kinetic): Zaprojektowane z myślą o nowoczesnych instalacjach z kaskadami filtracyjnymi, gdzie zanieczyszczenie olejem waha się od 0,001 do 10 $mg/m^3$. Narzędziem pomiarowym jest tutaj wysoce skuteczna, trójwarstwowa membrana z mikrowłókna szklanego. Kluczowa i zarazem najdokładniejsza dla wyników jest Metoda B2, wymuszająca zastosowanie izokinetycznego pobierania próbek o przepływie częściowym z wykorzystaniem dedykowanej sondy wprowadzonej do rurociągu w kolanie 90 stopni. Zapewnia to, że rozkład, stężenie i prędkość zanieczyszczeń w próbniku są identyczne z tymi w głównym rurociągu. Norma narzuca rygorystyczny warunek ciśnieniowy: prędkość powietrza przenikającego przez membranę nie może przekraczać 1 m/s.
Procedura analityczna i brak odczytów w czasie rzeczywistym W przeciwieństwie do ciągłego monitoringu wilgotności, pomiar rygorystycznie zgodny z normą ISO 8573-2 nie daje wyników „od ręki” (on-line). Zgromadzony w membranie lub filtrze olej musi zostać w środowisku laboratoryjnym poddany ekstrakcji przy użyciu specjalistycznego rozpuszczalnika. Normatywny rozpuszczalnik optyczny nie może zawierać wiązań węgiel-wodór (C-H) w swojej strukturze chemicznej. Uzyskany roztwór testuje się następnie na obecność węglowodorów za pomocą spektrometru pracującego w podczerwieni z transformacją Fouriera (FTIR) lub chromatografu gazowego. Utrzymanie tych procedur analitycznych umożliwia inżynierom osiągnięcie niepewności pomiarowej lepszej niż ±10% przy czułości na poziomie nawet 0,001 $mg/m^3$.
Pomiary ISO 8573-2 a klasyfikacja całkowitego oleju (Total Oil) Fundamentalnym błędem podczas oceny instalacji jest utożsamianie pojedynczego wyniku badania wg ISO 8573-2 z klasą zaolejenia dla całego systemu. Limity narzucane przez ISO 8573-1 (np. restrykcyjna Klasa 1 z limitem 0,01 $mg/m^3$) dotyczą „całkowitej zawartości oleju”, czyli sumy płynnego kondensatu, aerozolu oraz par gazowych. Aby badanie było inżynieryjnie kompletne i zgodne z wymogami certyfikacyjnymi norm serii ISO 8573, test na obecność aerozoli z arkusza 2 musi zostać poparty testem z użyciem rurek adsorpcyjnych dla par oleju, wykonanym na podstawie arkusza ISO 8573-5. Obie wartości należy bezwzględnie zsumować.
Kontekst arkuszy badawczych a pomiary wskaźnikowe (Indicative Testing) Podejście określone w arkuszach od 2 do 9 stawia wyraźną granicę między pomiarami walidacyjnymi a tzw. badaniami wskaźnikowymi (indicative testing). Powszechne w zakładach produkcyjnych stosowanie chemicznych rurek detekcyjnych (np. typu uderzeniowego dla aerozoli) lub cyfrowych mierników opartych na fotojonizacji (czujniki PID) jest często reklamowane jako narzędzia do walidacji. W świetle wytycznych norm jest to niedopuszczalne. Czujniki PID wykrywają głównie pary oleju omijając większość frakcji aerozoli, podczas gdy rurki chemiczne mogą wchodzić w nieprzewidywalne reakcje z dodatkami antyspieniającymi czy chłodziwami, będąc obarczone błędem pomiarowym na poziomie ±25%. Użycie aparatury i metodyki niezgodnej z ISO 8573-2 powoduje, że odczyty mogą jedynie posłużyć za ogólny alarm o skokowych fluktuacjach jakości, lecz z technicznego punktu widzenia uniemożliwiają prawną i procesową klasyfikację układu sprężonego powietrza według standardu ISO 8573-1.
Norma ISO 8573-3
Norma ISO 8573-3 stanowi integralną część międzynarodowego standardu inżynieryjnego określającego procedury badawcze dla układów sprężonego powietrza (obejmujących arkusze od 2 do 9) i precyzuje wytyczne dla pomiaru wilgotności w postaci pary wodnej. W przeciwieństwie do podstawowego dokumentu ISO 8573-1, który pełni jedynie funkcję tabeli limitów zanieczyszczeń, ISO 8573-3 dostarcza rygorystycznej metodologii niezbędnej do formalnej walidacji i certyfikacji klasy czystości dla wody.
Status ISO 8573-3 na tle pozostałych arkuszy badawczych W szerszym kontekście części pomiarowych od 2 do 9, badanie wilgotności wyróżnia się wysoce praktycznym aspektem technologicznym. Normy takie jak ISO 8573-2 (aerozole olejowe), ISO 8573-4 (cząstki stałe) czy ISO 8573-7 (mikroorganizmy) narzucają konieczność stosowania wysoce skomplikowanego sprzętu analitycznego i pobierania próbek do analizy laboratoryjnej off-line (np. ekstrakcja rozpuszczalnikiem dla oleju, czy inkubacja kultur bakterii). Natomiast zawartość pary wodnej, weryfikowana zgodnie z ISO 8573-3, jest jedynym krytycznym parametrem zanieczyszczeń, który można miarodajnie, dokładnie i optymalnie kosztowo monitorować w czasie rzeczywistym (on-line) na działającej instalacji produkcyjnej.
Dopuszczalne metody pomiaru i sprzęt Arkusz ISO 8573-3 szczegółowo definiuje dopuszczalne zasady działania przyrządów pomiarowych, określając ich granice stosowalności, odporność na zanieczyszczenia oraz szacunkową niepewność. Zgodnie z normą, inżynierowie mogą wykorzystywać:
- Metody elektryczne: opierające się na czujnikach pojemnościowych, rezystancyjnych lub przewodnościowych. Ze względu na szybki czas reakcji i przystępną cenę, cyfrowe higrometry tego typu są powszechnie stosowane jako optymalny standard do pomiarów przenośnych oraz stałego monitoringu w osuszaczach.
- Metody kondensacyjne (tzw. chłodzone lustro): z optycznym lub automatycznym wykrywaniem zaroszenia. Zapewniają najwyższą dokładność i doskonałą niepewność (od 0,2°C do 1,0°C), jednak urządzenia te są niezwykle delikatne, drogie i wykazują słabą tolerancję na inne zanieczyszczenia w układzie.
- Metody spektroskopowe (dioda laserowa): wysoce precyzyjne technologie optyczne o bardzo dobrej tolerancji na zanieczyszczenia i świetnej granicy wykrywalności dla skrajnie suchego powietrza.
- Metody chemiczne i psychrometryczne: przy czym standard wyraźnie zaznacza, że np. jednorazowe rurki chemiczne, chociaż ujęte w zestawieniu, są dedykowane głównie do badań wskaźnikowych powietrza zmagazynowanego (np. w butlach nurkowych), a ich stosowanie w układach dynamicznych może dyskwalifikować badanie jako pełnoprawną walidację normatywną. Często wymieniane higrometry włosowe (metoda mechaniczna) są całkowicie wykluczone przez normę z uwagi na niedokładność.
Inżynieria poboru próbek (Sampling) dla wilgotności Metodyka poboru próbki dla wilgotności znacznie różni się od wymogów ISO 8573-2 czy ISO 8573-4. Pomiary oleju i cząstek w wysokich klasach czystości wymuszają przebudowę rurociągu, by w kolano 90° wpiąć odpowiednio dobraną sondę do tzw. izokinetycznego poboru próbek o przepływie częściowym. Norma ISO 8573-3 dopuszcza jednak znacznie prostszy montaż bezpośrednio w przepływie głównym lub na bocznikach przy pomocy znormalizowanych trójników (T-piece), za którymi w razie konieczności umieszcza się reduktory ciśnienia lub rotametry regulujące strugę gazu.
Niezwykle restrykcyjny jest natomiast dobór materiałów, z jakich wykonane są węże pomiarowe – ma to kluczowe znaczenie przy pomiarach bardzo czystego powietrza o punkcie rosy poniżej -20°C (Klasy 1, 2 i 3). Rurki elastyczne z polichlorku winylu (PVC), nylonu czy gumy są higroskopijne i wysoce przepuszczalne dla wilgoci z otoczenia, co fałszuje wynik; dlatego norma ISO 8573-3 dopuszcza tu wyłącznie instalacje ze stali nierdzewnej (najlepiej polerowanej) oraz politetrafluoroetylenu (PTFE, Teflon). Należy unikać martwych odgałęzień instalacji i dbać o pełną szczelność złączek, a sam układ pomiarowy trzeba każdorazowo poddawać drobiazgowemu czyszczeniu z użyciem oczyszczonej wody i wygrzewaniu, co niweluje resztki wilgoci adsorbującej się na ściankach.
Procedura odczytu i raportowanie Mierzoną wilgotność w układach sprężonego powietrza bezwzględnie wyraża się za pomocą parametru ciśnieniowego punktu rosy (PDP). Pomiary punktu rosy odnoszącego się do ciśnienia atmosferycznego (ADP) są niewystarczające, a każda wartość z protokołu musi zawierać informację o ciśnieniu odniesienia, przy jakim dokonano odczytu. Wyniki certyfikacyjne najczęściej przelicza się na wystandaryzowane warunki odniesienia dla całej normy, wynoszące 20°C i 7 bar nadciśnienia.
Bardzo istotnym nakazem pomiarowym ISO 8573-3 jest zapewnienie urządzeniu testującemu czasu na osiągnięcie tzw. stanu ustalonego. Szybkość spadku wartości na higrometrze wydłuża się wykładniczo im bardziej suche jest powietrze. Dla instalacji rzędu -70°C (Klasa 1) stabilizacja odczytów ze strumienia gazu na czujniku potrafi zająć od kilkudziesięciu minut do dwóch godzin. By wynik został uznany za oficjalny i zwalidowany, różnica pomiędzy dwoma kolejnymi odczytami pomiarowymi z urządzenia wykonanymi w odstępie czasowym 20 minut nie może być większa niż oficjalnie deklarowany przez producenta próg błędu sondy.
Norma ISO 8573-4
Norma ISO 8573-4 stanowi kluczowy dokument metrologiczny wchodzący w skład międzynarodowego ekosystemu norm serii ISO 8573 (arkusze pomiarowe od 2 do 9) i precyzuje rygorystyczne metodyki badania zawartości cząstek stałych w układach sprężonego powietrza,,. O ile podstawowy dokument ISO 8573-1 jedynie definiuje teoretyczne limity klas czystości, o tyle oficjalna walidacja i sklasyfikowanie instalacji dla zanieczyszczeń stałych w klasach od 1 do 5 jest technicznie i prawnie możliwa wyłącznie poprzez poprawne zastosowanie wytycznych badawczych zawartych w ISO 8573-4,.
Metodologia pomiarowa i dobór sprzętu Zgodnie ze standardem, inżynierowie mają do dyspozycji trzy główne metody oznaczania zanieczyszczeń stałych, uzależnione od rozmiaru analizowanych frakcji. Są to: badanie próbek za pomocą mikroskopu świetlnego (dla cząstek ≥5,0 µm), zastosowanie skaningowego mikroskopu elektronowego (dla mikrodrobin ≥0,005 µm) oraz wykorzystanie automatycznych optycznych instrumentów zliczających (w zakresie od ≥0,06 do ≤100 µm),,,. Z uwagi na fakt, że procedury mikroskopowe są czasochłonne i nie zapewniają wyników on-line, w aplikacjach przemysłowych dominuje metoda trzecia,.
Dla metody optycznej standard rozróżnia dwie podstawowe technologie sprzętowe:
- Optyczny Spektrometr Aerozoli (OAS): Przeznaczony do analizy szerszego spektrum cząstek (od ≥0,06 µm do ≤100 µm) oraz wyższych stężeń zanieczyszczeń, zazwyczaj stosowany w systemach surowego, nieuzdatnionego powietrza,,,.
- Optyczny Licznik Cząstek (OPC): Urządzenie laserowe o niezwykle wysokiej czułości (od ≥0,1 µm do ≤10 µm), przeznaczone do bardzo czystych środowisk, montowane najczęściej za kaskadami filtracyjnymi w celu potwierdzenia restrykcyjnych klas 0, 1 lub 2,.
Aby optyczny licznik cząstek mógł posłużyć do legalnej weryfikacji wymogów normy ISO 8573-1, musi posiadać wysoką rozdzielczość i zdolność do jednoczesnego zliczania zanieczyszczeń w trzech ściśle narzuconych zakresach wielkości: 0,1–0,5 µm, 0,5–1,0 µm oraz 1,0–5,0 µm,,,.
Znaczenie izokinetycznego poboru próbek w architekturze rurociągów Urządzenia takie jak OPC charakteryzują się bardzo niskimi przepływami pomiarowymi, co w rurociągach o wysokiej dynamice przepływu całkowicie uniemożliwia badanie całej strugi powietrza (tzw. metoda full flow),. W związku z tym norma ISO 8573-4 absolutnie wymaga zastosowania metody izokinetycznego pobierania próbek o przepływie częściowym (partial flow iso-kinetic),.
Z punktu widzenia inżynierii instalacji, wymusza to wprowadzanie głębokich modyfikacji w miejscach pomiarowych. Sonda izokinetyczna musi zostać wprowadzona w kolano 90 stopni z wykorzystaniem specjalnej, szczelnej armatury, odpowiednio dobranej do średnicy głównego orurowania,. Zapewnia to, że rozkład przestrzenny drobin, ich prędkość oraz stężenie wewnątrz urządzenia analitycznego pozostają idealnie zsynchronizowane z warunkami panującymi w sieci,.
Jeżeli zamiast dedykowanych sond izokinetycznych użyte zostaną tanie rozwiązania w postaci standardowych trójników z reduktorami ciśnienia, powstają ogromne zaburzenia przepływu i zmiana stężenia zanieczyszczeń trafiających do próbnika,,,. Zastosowanie takiej metody całkowicie dyskwalifikuje wynik jako walidację w świetle ISO 8573-1, obniżając rangę badania wyłącznie do tzw. pomiaru wskaźnikowego (indicative testing), który informuje tylko o drastycznych awariach systemu,,,. Dodatkowym błędem inżynierskim jest stosowanie popularnych, przenośnych liczników cząstek ze standardów „cleanroom” (pomieszczeń czystych). Urządzenia te wymuszają rozprężenie gazu do ciśnienia atmosferycznego, nie posiadają kanałów zliczania zgodnych z formatem od 0,1 µm i wnoszą krytyczny margines błędu,.
Synergia ISO 8573-4 z badaniami mikrobiologicznymi (ISO 8573-7) W analizie ryzyka dla krytycznych procesów produkcyjnych (HACCP w branży spożywczej, czy reżim GMP w farmacji) normę ISO 8573-4 należy rozpatrywać w nierozerwalnym związku z pomiarem zanieczyszczeń mikrobiologicznych (bakterii, drożdży) precyzowanym przez arkusz ISO 8573-7,. Wynika to z poważnego ograniczenia technologicznego: urządzenia optyczne diagnozujące cząstki stałe nie potrafią odróżnić martwej materii mineralnej (np. kurzu czy opiłków) od żywego i zdolnego do kolonizacji mikroorganizmu,.
W praktyce badawczej powietrze poddaje się najpierw testom izokinetycznym na ilość cząstek ogółem według ISO 8573-4, a po ustaleniu ich poziomu pobiera się kolejną próbkę (z wykorzystaniem tego samego zjawiska izokinetyki) za pomocą próbnika szczelinowego,,. Strumień uderza tam w sterylne płytki agarowe, które po inkubacji w laboratorium poddawane są zliczaniu kolonii (Colony Forming Units), dając ostateczną pewność co do bezpieczeństwa i pełnej sterylności medium,.
Zjawiska zaburzające odczyty liczników cząstek w zakładach produkcyjnych Diagnostyka z użyciem normy ISO 8573-4 nakazuje dużą ostrożność interpretacyjną w środowisku Działów Utrzymania Ruchu. Liczniki laserowe wliczają w wynik także aerozole skondensowanej wody i ciekłego oleju, zawyżając poziom cząstek stałych,. Co więcej, wykonywanie pomiarów bezpośrednio po wymianie elementów filtracyjnych czy operacjach na orurowaniu skutkuje przejściowo wyższymi odczytami z uwagi na zrzut zanieczyszczeń z samych obudów i uwalnianie mikrowłókien z nowych filtrów,. Również erozja zaworów i starzenie się sieci przesyłowej na odcinku między kompresorownią a docelowym punktem poboru przy maszynie technologicznej może dodawać własne drobiny, stąd badanie należy powielać i kaskadować w całej fabryce, zamiast opierać jakość wyłącznie na odczytach na wylocie ze sprężarki.
Norma ISO 8573-5
Norma ISO 8573-5:2001 to fundamentalny, inżynieryjny arkusz badawczy z serii dokumentów pomiarowych (określanych zbiorczo jako Measurement Parts od 2 do 9), który ściśle definiuje metodykę poboru próbek oraz analityki zawartości par gazowych oleju (oil vapour) oraz rozpuszczalników organicznych w układach sprężonego powietrza. W szerszym kontekście całego ekosystemu norm ISO 8573, dokument ten posiada krytyczne znaczenie dla legalnej weryfikacji i certyfikacji najbardziej rygorystycznych klas czystości w zaawansowanych aplikacjach produkcyjnych.
Koncepcja „Całkowitej zawartości oleju” (Total Oil) Powszechny błąd przy audytach sieci pneumatycznych polega na badaniu wyłącznie kondensatów płynnych i aerozoli. Zgodnie z podstawowym dokumentem ISO 8573-1, definiowanie wysokiej klasy czystości dla zanieczyszczeń olejowych wymusza ewaluację parametru „całkowitej zawartości oleju” (Total Oil), co oznacza absolutną sumę koncentracji frakcji ciekłej, aerozolowej oraz gazowej. Dlatego inżynierowie zakładowi, aby sklasyfikować system na poziomie niezwykle restrykcyjnych Klas 0, 1 (gdzie limit dla wszystkich frakcji olejowych łącznie wynosi zaledwie ≤ 0,01 mg/m³) lub 2, mają obowiązek wykonać dwa niezależne testy i obydwa wyniki zsumować: pierwszy dla aerozoli według metodologii arkusza ISO 8573-2, a drugi, celowany w pary gazowe, bazując właśnie na wytycznych normy ISO 8573-5.
Co istotne, opary gazowe stanowią zanieczyszczenie szczególnie trudne do odseparowania, przenikające często nawet przez skomplikowane kaskady wysokowydajnych filtrów koalescencyjnych i stale obecne tam, gdzie funkcjonuje olej w postaci ciekłej. Z punktu widzenia normy, badanie według ISO 8573-5 ma charakter fakultatywny (opcjonalny) wyłącznie podczas kontroli słabiej wyśrubowanych Klas 3, 4 oraz klasy skrajnego zanieczyszczenia X, dla których zakłada się na etapie projektowym, że i tak nikłe stężenie masowe par nie doprowadzi do zauważalnego przekroczenia bardzo wysokich, globalnych limitów usterkowych rzędu 5 mg/m³.
Wymogi sprzętowe i laboratoryjne (Chromatografia Gazowa) W odróżnieniu od analizatorów cyfrowych na halach produkcyjnych, postępowanie rygorystycznie zgodne z ISO 8573-5 jest złożone i wyklucza bezpośrednie podanie gotowych wyników stężenia w trybie ciągłym (on-line). Metodologia ta wymaga zainstalowania na rurociągu zaworów, układów dławiących i przepływomierzy do uzyskania stabilnej strugi stałego przepływu zredukowanego, a pobór winien odbywać się w warunkach panującego ciśnienia systemowego. Kluczowym rygorem normatywnym narzuconym na samą próbkę powietrza jest to, aby była ona uprzednio całkowicie oczyszczona z zanieczyszczeń zakłócających zjawiska fizykochemiczne, takich jak woda czy aerozole.
Odpowiednio przygotowana struga przepływa przez stalową aparaturę do specjalistycznych pochłaniaczy sorpcyjnych (adsorbentów, np. rurek desorpcyjnych na bazie aktywnego węgla lub bardzo czułych termicznych rurek ATD zaprojektowanych z myślą o rejestracji progowych stanów zanieczyszczeń). Schwytane węglowodory są następnie wydobywane w laboratorium przez dedykowane, obojętne rozpuszczalniki pod digestorium, a pozyskany ekstrakt wprowadza się do specjalistycznego sprzętu diagnostycznego: Chromatografu Gazowego (Gas Chromatograph – GC). Komitet techniczny opracowujący arkusze wskazuje aparat GC jako absolutnie jedyne wiarygodne narzędzie badawcze, gwarantujące najwyższą dokładność (certyfikowane do detekcji szerokich stężeń rzędu 0,001 mg/m³ aż do 10 mg/m³) i pozwalające wystawić protokół dla klasyfikacji ISO 8573-1.
Czujniki PID oraz rurki chemiczne a zasada badań wskaźnikowych (Indicative Testing) Powszechnym trendem w zakładach produkcyjnych jest próba oceny instalacji z użyciem tańszych, elektronicznych urządzeń wykorzystujących czujniki fotojonizacyjne (analizatory PID), które analizują zjonizowane lotne związki organiczne (VOC) bombardowane światłem ultrafioletowym, wyrzucając wynik na wyświetlacz w czasie rzeczywistym. W świetle surowych reguł klasyfikacyjnych rodziny norm badawczych 2-9, testy urządzeniami PID nazywane są wyłącznie badaniami wskaźnikowymi (Indicative Testing), jako że wprost łamią wymogi standardów i nie pozwalają uzyskać statusu walidacji do określonej klasy ISO 8573-1. Sensory PID widzą jedynie same pary gazowe, przez co mogą drastycznie (często w sposób dyskwalifikujący dla oceny instalacji) zaniżać wskazania Całkowitej Zawartości Oleju, gdyż ignorują całkowicie wszechobecny aerozol. Ich mankamentem jest niepewność wyników (fluktuująca od błędu rzędu ±30% przy czystości na poziomie 0,01 mg/m³ aż do ±10% przy wyższych stężeniach masowych), podatność na uderzenia termiczne (wymagają często podgrzania do stref 130°C – 240°C), wpływ fal radiowych, ciśnienie promieniowania świetlnego czy silne reagowanie na rozbicie jonów drobin wodnych.
Podobne obostrzenia standard ISO 8573-5 stosuje w odniesieniu do kolorymetrycznych i chemicznych rurek wskaźnikowych (np. Draegera). Są to przyrządy silnie zależne od ręcznie dławionego ciśnienia oraz temperatury odniesienia badanej strugi gazowej, co samo w sobie niesie ogromny margines błędu analitycznego rzędu ±25% z uwagi na prężność oparów. Ponadto, projektowano je w celu detekcji prostych olejów mineralnych, a powszechnie stosowane wewnątrz kompresorów współczesne antyspieniacze oraz chłodziwa mocno zaburzają odczyt. Z tych powodów norma określa rurki chemiczne tylko jako bardzo tanie, ale mało precyzyjne „metody wstępne”, nie do zastosowania jako walidatory na certyfikatach testowych dla audytów (nie pokrywają w rzetelny sposób dolnych limitów dla klasy 1 oraz 2). Zapis w części ISO 8573-5 wyraźnie głosi: jeśli chemiczna rurka wskaźnikowa zaalarmuje personel o fizycznej obecności oparów oleju w instalacji, do zyskania pewności pomiarowej i dokładnej analizy inżynierowie powinni obligatoryjnie przeprowadzić badania izotermiczne próbnikami sorpcyjnymi oraz zastosować chromatografię gazową. Jeżeli proces ten zostaje celowo pominięty na rzecz sprzętu nieuwzględnionego w arkuszach grupy 2-9, cała ocena degraduje się po prostu do testu wskaźnikowego dającego pogląd na generalne zdrowie infrastruktury.
Norma ISO 8573-7
Norma ISO 8573-7 stanowi krytyczny element grupy arkuszy badawczych (od 2 do 9) i precyzuje rygorystyczne metodyki oznaczania zawartości zdolnych do życia zanieczyszczeń mikrobiologicznych, takich jak bakterie, drożdże czy grzyby, w instalacjach sprężonego powietrza. W architekturze głównego dokumentu ISO 8573-1 nie przypisano mikrobiologii stałych klas numerycznych od 1 do 9, lecz zdefiniowano wymóg opcjonalnego raportowania wyników jako dodatkowego parametru, podawanego w jednostkach tworzących kolonie na metr sześcienny (CFU/m³). Z punktu widzenia restrykcyjnych procedur HACCP w przemyśle spożywczym, docelowym wymogiem dla klas kontaktowych jest całkowity brak wykrywalnych, żywych mikroorganizmów.
W szerszym kontekście walidacji układów pneumatycznych, standard ISO 8573-7 jest nierozerwalnie powiązany z normą ISO 8573-4, opisującą badanie i zliczanie zanieczyszczeń stałych. Wynika to z poważnego ograniczenia technologicznego optycznych liczników cząstek, które nie posiadają zdolności do fizycznego odróżnienia materii martwej od żywych mikroorganizmów, w związku z czym flora bakteryjna jest przez nie zliczana po prostu jako standardowe drobiny stałe. Z tego powodu inżynieryjna klasyfikacja sterylności sprężonego powietrza wymaga dwuetapowego podejścia: najpierw bada się gaz urządzeniem laserowym pod kątem ilości cząstek, a następnie, wykorzystując te same zjawiska fizyczne, pobiera się próbkę biologiczną w celu weryfikacji, czy w owych drobinach nie znajdują się zdolne do rozmnażania kolonie.
Zgodnie z reżimem metrologicznym narzuconym przez arkusze 2-9, weryfikacja mikrobiologiczna bezwzględnie wymusza zastosowanie izokinetycznego pobierania próbek o przepływie częściowym bezpośrednio z roboczego rurociągu. Do fizycznego schwytania zanieczyszczeń stosuje się specjalistyczny próbnik szczelinowy, wykorzystujący zjawisko dynamicznego uderzenia, czyli impakcji. Strumień gazu jest w nim prowadzony przez dedykowane złącze, a następnie gwałtownie przyspieszany przez wąską szczelinę o szerokości zaledwie 0,5 mm w kierunku obracającej się szalki Petriego (najczęściej o średnicy 140 mm), która wypełniona jest odpowiednio przygotowanym, wilgotnym agarem. Ze względu na znacznie większą masę własną, mikroorganizmy pod wpływem pędu wbijają się w podłoże odżywcze na szalce, podczas gdy dużo lżejsze cząsteczki powietrza ulegają odchyleniu i opuszczają komorę próbnika.
Walidacja realizowana na podstawie ISO 8573-7 wymaga od inżynierów i audytorów stosowania bezwzględnych technik aseptycznych, w tym sterylizacji aparatury badawczej, rurek i węży przyłączeniowych za pomocą środków dezynfekujących, takich jak 70-procentowy roztwór etanolu. Aby wykluczyć ryzyko zanieczyszczeń wtórnych pochodzących z niesterylnego otoczenia hali produkcyjnej, standard nakazuje przed oraz po pomiarze wykonać tak zwaną ślepą próbę, polegającą na włożeniu szalki do sprzętu bez faktycznego uruchamiania przepływu ze sprężarki. Wszelkie manipulacje pomiarowe muszą być realizowane sprawnie, a ostateczny pomiar musi zamknąć się w oknie 4 godzin; co niezwykle ważne dla inżynierów testujących – wilgotność w układzie próbkującym nie może być redukowana poprzez sztuczne podgrzewanie czy mechaniczne osuszanie powietrza przed próbnikiem, gdyż mogłoby to doprowadzić do obumarcia drobnoustrojów i fałszywie zaniżyć wynik audytu.
W przeciwieństwie do diagnozowania parametrów punktu rosy za pomocą higrometrów cyfrowych, badanie ilościowe w rygorze ISO 8573-7 nigdy nie daje wyników w czasie rzeczywistym. Zabezpieczone dwoma warstwami sterylnych worków szalki z agarem muszą zostać starannie przetransportowane do laboratorium mikrobiologicznego, gdzie poddaje się je inkubacji w sterylnych cieplarkach. Po określonym okresie dokonuje się fizycznego zliczenia wyhodowanych na podłożu ognisk, przy kluczowym dla tej metody założeniu metrologicznym, że jedna pierwotna komórka (mikroorganizm) dała początek jednej zauważalnej kolonii. W przypadku stosowania podłóż nieselektywnych, procedura pomiarowa wymusza pierwsze zliczanie punktów już po 24 godzinach, a następnie nakazuje prowadzić ciągłe, codzienne obserwacje trwające od 10 do nawet 14 dni; to zabezpiecza przed utratą rzetelności pomiarowej, do której dochodzi, gdy szybko rosnące kolonie grzybów czy bakterii zaczynają na siebie zachodzić i ulegać aglomeracji.
Wysoce specjalistycznym, krytycznym obszarem analizy wprowadzanym przez załączniki do ISO 8573-7 jest detekcja endotoksyn, czyli silnie trujących produktów odpadowych generowanych przez bakterie Gram-ujemne. Występowanie w instalacji sprężonego powietrza zaledwie kilku nanogramów endotoksyn stwarza bardzo poważne ryzyko wywołania zatruć i chorób u konsumentów docelowych. Rozszerzona diagnostyka ich obecności opiera się nie na próbkach gazu, ale na badaniu samego kondensatu pobranego z układu przy pomocy sterylnych testerów zanurzeniowych pokrytych odpowiednim agarem i prowadzonym inkubowaniu złoża w temperaturze 27°C przez okres do czternastu dni. Norma ustala jednoznaczny i bezkompromisowy limit: jeżeli w skroplinach poprodukcyjnych potwierdzona zostanie obecność chociażby jednej bakterii Gram-ujemnej, oznacza to fizyczne nasycenie sprężonego powietrza endotoksynami, a cała tak zwana „mokra strefa” systemu pneumatycznego musi natychmiast zostać poddana radykalnemu czyszczeniu i dezynfekcji.
Zwieńczeniem całego, normatywnego procesu badawczego jest wystawienie oficjalnego certyfikatu dla infrastruktury, który zamiast podawać typową klasę liczbową 1 czy 2, musi obligatoryjnie zawierać inżynieryjne oświadczenie o treści: „Deklarowana sterylność sprężonego powietrza zgodnie z ISO 8573-1”, uzupełnione zero-jedynkowym werdyktem „Sterylne” lub „Niesterylne” oraz precyzyjną datą i lokalizacją wykonania poboru.
Pomiar zanieczyszczeń w sprężonym powietrzu
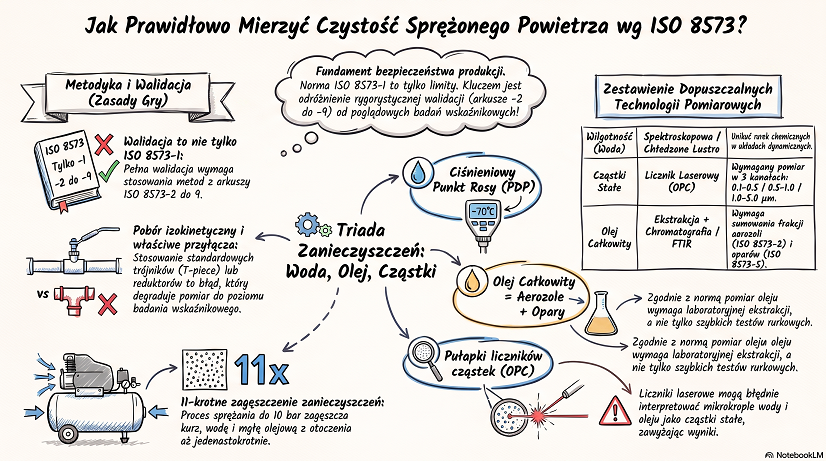
Pomiar zanieczyszczeń w sprężonym powietrzu stanowi fundament zapewnienia bezpieczeństwa procesów produkcyjnych oraz klasyfikacji jego czystości. Norma ISO 8573-1 definiuje trzy główne kategorie zanieczyszczeń: cząstki stałe, wodę (mierzoną jako ciśnieniowy punkt rosy) oraz olej całkowity. Proces sprężania powietrza (np. do wartości 10 barów nadciśnienia) powoduje 11-krotne zagęszczenie zanieczyszczeń z powietrza atmosferycznego, wprowadzając do rurociągów kurz, wodę, mgłę olejową i mikroorganizmy. Zrozumienie relacji między metodyką pomiarową, utrzymaniem rygorystycznego punktu rosy a klasami czystości jest kluczowe dla inżynierów utrzymania ruchu i działów jakości.
Zasady pomiaru zanieczyszczeń: Walidacja normatywna a badania wskaźnikowe Podstawowym błędem w zakładach przemysłowych jest traktowanie normy ISO 8573-1 jako samodzielnego dokumentu badawczego. Dokument ten określa jedynie limity; aby pomiar zanieczyszczeń mógł stanowić podstawę do walidacji klasy czystości, należy bezwzględnie stosować metodyki i urządzenia opisane w arkuszach od ISO 8573-2 do ISO 8573-9.
Normy te narzucają rygorystyczne zasady dotyczące sposobu poboru próbek. Wymagany jest najczęściej pobór izokinetyczny w przepływie częściowym (isokinetic partial flow) lub pobór na pełnym przepływie (full flow). Powszechnie stosowane podłączanie sprzętu pomiarowego przez standardowe trójniki (T-piece) lub reduktory ciśnienia zaburza profil prędkości i stężenia zanieczyszczeń. Wyniki uzyskane w ten sposób, podobnie jak zastosowanie sprzętu nieujętego w normach, definiowane są wyłącznie jako badania wskaźnikowe (indicative testing), które mogą służyć tylko do śledzenia trendów awaryjnych, a nie do oficjalnej klasyfikacji systemu.
Znaczenie pomiaru wilgotności i ciśnieniowego punktu rosy (PDP) Woda, występująca głównie w postaci pary wodnej, jest najbardziej powszechnym zanieczyszczeniem, mogącym prowadzić do korozji rurociągów, zamarzania układów oraz rozwoju flory mikrobiologicznej. Do ewaluacji zawartości wilgoci w gazach technicznych stosuje się parametr ciśnieniowego punktu rosy (PDP – Pressure Dew Point), ponieważ punkt rosy jest bezpośrednio skorelowany z ciśnieniem panującym w instalacji.
Zgodnie z normą ISO 8573-3, wilgotność jest jedynym krytycznym parametrem, który można dokładnie i optymalnie kosztowo monitorować on-line (w czasie rzeczywistym) za pomocą cyfrowych higrometrów wykorzystujących sensory pojemnościowe, rezystancyjne, czy przewodnościowe. Do precyzyjnych walidacji używa się także technologii chłodzonego lustra kondensacyjnego lub diod laserowych (metoda spektroskopowa). W krytycznych aplikacjach rygory wymagają utrzymywania punktu rosy od -20°C (Klasa 3) do poniżej -70°C (Klasa 1). Istotnym detalem inżynieryjnym przy pomiarach bardzo niskich punktów rosy (np. -70°C) jest nakaz używania rurek próbkujących z PTFE (Teflon) lub stali nierdzewnej, by zniwelować błędy wynikające z przenikalności wilgoci z otoczenia. Badania wskaźnikowe wykonywane za pomocą rurek chemicznych dają wysoki margines błędu w instalacjach dynamicznych i dedykowane są głównie dla układów statycznych, np. butli.
Pomiary cząstek stałych i mikroorganizmów Diagnostyka zanieczyszczeń stałych według ISO 8573-4 wymusza korzystanie z laserowych optycznych liczników cząstek (OPC), które muszą posiadać zdolność jednoczesnego zliczania drobin w trzech progach wielkościowych narzuconych przez normę: 0,1–0,5 µm, 0,5–1,0 µm oraz 1,0–5,0 µm. Liczniki OPC wykazują się wysoką czułością, jednak inżynierowie powinni pamiętać o zjawiskach krzyżowych: urządzenia te często interpretują mikrokrople wody i aerozole olejowe jako cząstki stałe, co może fałszywie zawyżyć wynik audytu.
Ponadto, licznik laserowy nie odróżnia martwej materii mineralnej od organizmów żywych. W miejscach, gdzie system wchodzi w kontakt z żywnością lub lekami, pomiary ISO 8573-4 muszą zostać uzupełnione badaniami ujętymi w arkuszu ISO 8573-7. Test mikrobiologiczny polega na izokinetycznym skierowaniu strugi powietrza przez próbnik szczelinowy na płytki z agarem odżywczym, które następnie są poddawane inkubacji laboratoryjnej, aby oszacować liczbę jednostek tworzących kolonie (CFU/m³).
Diagnostyka zawartości oleju całkowitego Pomiar zanieczyszczeń olejowych z technicznego punktu widzenia jest badaniem najbardziej złożonym. Limity dla najwyższych klas ISO 8573-1 (np. Klasy 1, gdzie dopuszczalna ilość oleju to ≤ 0,01 $mg/m^3$) dotyczą oleju całkowitego (Total Oil), co wymusza zsumowanie wartości frakcji ciekłych, aerozoli oraz oparów gazowych. Wynik ten można uzyskać wyłącznie przeprowadzając dwa oddzielne badania: dla aerozoli według ISO 8573-2 i dla oparów gazowych na podstawie ISO 8573-5. W rygorze ISO pomiar ten nie daje wyników w czasie rzeczywistym – próbki zabezpieczone w membranach z włókna szklanego lub rurkach sorpcyjnych wymagają laboratoryjnej ekstrakcji rozpuszczalnikiem i analizy na chromatografie gazowym lub spektrometrze podczerwieni.
Bardzo częstym błędem inżynierskim jest próba walidacji oleju za pomocą elektronicznych czytników fotojonizacyjnych (czujniki PID). Wykrywają one wyłącznie opary gazowe oleju pomijając całkowicie fazę aerozolową i kondensat, przez co drastycznie zaniżają całkowity obraz zanieczyszczenia układu. Ponadto dokładność czujników PID mocno fluktuuje (błędy od ±10% do ±30%), co dyskwalifikuje je jako urządzenia pozwalające na certyfikację sieci do standardu ISO 8573-1. Podobnym ograniczeniem obarczone są uderzeniowe rurki chemiczne (dokładność rzędu ±25% oraz problem z kalibracją przy nowoczesnych olejach sprężarkowych z dodatkami).
Cząstki stałe w sprężonym powietrzu
Obecność zanieczyszczeń stałych w układach sprężonego powietrza stanowi jedno z trzech głównych – obok wody i oleju – zagrożeń dla stabilności produkcji. Powietrze atmosferyczne zasysane przez kompresory zawiera m.in. pyły, rdzę, zarodniki i popiół, które przy kompresji do ciśnienia 10 barów ulegają 11-krotnemu zagęszczeniu. Cząstki te mogą powodować poważne uszkodzenia sprzętu pneumatycznego w wyniku ścierania, szczególnie gdy połączą się z olejem smarnym tworząc pastę ścierną, a także prowadzić do zatorów i bezpośredniego zanieczyszczenia wyrobów końcowych. Klasyfikacja, walidacja oraz dokładny pomiar frakcji stałych opierają się na ścisłych protokołach ujętych w normach serii ISO 8573.
Klasyfikacja zanieczyszczeń stałych (ISO 8573-1) Podstawowy dokument ISO 8573-1 narzuca limity zawartości cząstek stałych w metrze sześciennym sprężonego powietrza, uzależnione od wymogów technologicznych. Dla klas od 1 do 5 (mających krytyczne znaczenie m.in. w przemyśle spożywczym, farmaceutycznym czy elektronicznym) norma wymaga zliczania cząstek w trzech ścisłych przedziałach wielkości: 0,1–0,5 µm, 0,5–1,0 µm oraz 1,0–5,0 µm. Dla przykładu, najwyższa rygorystycznie określona Klasa 1 pozwala na występowanie maksymalnie 20 000 cząstek w najmniejszym paśmie, 400 w paśmie średnim i zaledwie 10 cząstek o rozmiarze powyżej 1 µm. W przypadku systemów o znacznie niższej czystości (Klasy 6, 7 i X), gdzie cząstki przekraczają wielkość 5 µm, klasyfikacja nie opiera się już na ich zliczaniu, lecz na pomiarze stężenia masowego wyrażonego w $mg/m^3$.
Metodologia pomiaru cząstek i wymogi sprzętowe (ISO 8573-4) Klasyfikacja układu pod kątem cząstek stałych wymaga zastosowania arkusza analitycznego ISO 8573-4. Choć norma dopuszcza czasochłonne badania laboratoryjne przy użyciu mikroskopów świetlnych lub elektronowych skaningowych, w diagnostyce przemysłowej powszechnie stosuje się przyrządy bazujące na zjawisku rozpraszania światła. W tej grupie standard rozróżnia dwie technologie sprzętowe:
- Optyczny Spektrometr Aerozoli (OAS): Diagnozuje cząstki w zakresie od 0,06 µm do 100 µm i jest przeznaczony głównie do badania silnie zabrudzonego, surowego powietrza ze względu na wyższą tolerancję na duże stężenia.
- Optyczny Licznik Cząstek (OPC): Urządzenie laserowe o wysokiej rozdzielczości, badające cząstki w paśmie od 0,1 µm do 10 µm, używane powszechnie za kaskadami filtracyjnymi do certyfikacji najczystszych klas ISO (0, 1 lub 2). Analizator OPC musi bezwzględnie mierzyć zanieczyszczenia w trzech zakresach pasmowych precyzowanych przez ISO 8573-1.
Zastosowanie przenośnych liczników cząstek zaprojektowanych pierwotnie dla otwartych pomieszczeń czystych (tzw. clean-roomów) stanowi poważny błąd inżynieryjny. Urządzenia te wymuszają rozprężenie gazu sprężonego do ciśnienia atmosferycznego przed pomiarem, często nie schodzą z granicą detekcji do wymaganych 0,1 µm i nie rejestrują danych w trzech odrębnych kanałach wymuszonych przez normę, co całkowicie dyskwalifikuje wyniki audytu.
Krytyczna rola izokinetycznego poboru próbek Optyczne liczniki cząstek operują na ułamkowych przepływach próbki, co sprawia, że analityka na pełnym przepływie rurociągu (full flow) jest fizycznie niemożliwa. Norma ISO 8573-4 jednoznacznie nakazuje pobieranie próbek za pomocą metody izokinetycznej na przepływie częściowym (partial flow iso-kinetic). Polega to na zastosowaniu odpowiednio skalibrowanej sondy izokinetycznej wprowadzonej do rurociągu poprzez kolano 90 stopni. Gwarantuje to, że prędkość przesyłu, ciśnienie i przestrzenny rozkład cząstek trafiających do analizatora laserowego są identyczne z warunkami panującymi w strumieniu głównym rurociągu.
Wykorzystywanie tanich złączek w postaci standardowych trójników (T-piece) oraz mechanicznych reduktorów ciśnienia w celu zdławienia strumienia gazu drastycznie zmienia prędkość i profil stężenia cząstek. Wynik wygenerowany na tak przygotowanym przyłączu traci moc walidacyjną w świetle wymagań ISO 8573-1, degradując całą procedurę wyłącznie do funkcji badania wskaźnikowego (indicative testing), przydatnego jedynie do detekcji trendów i awarii.
Zjawiska krzyżowe i limitacje diagnostyczne w korelacji z ISO 8573-7 Z inżynieryjnego punktu widzenia interpretacja wskazań liczników OPC w zakładzie produkcyjnym wymaga bardzo dużej ostrożności ze względu na liczne czynniki zakłócające:
- Fałszywe zliczanie cieczy: Liczniki optyczne identyfikują aerozole skroplonej wody oraz zawiesiny ciekłego oleju jako cząstki stałe, co często skutkuje sztucznym zawyżeniem wyniku w wilgotnych systemach pneumatycznych.
- Odróżnianie mikroorganizmów: Urządzenie OPC nie dysponuje mechanizmem, by odróżnić martwy kurz czy rdzę od żywych, groźnych patogenów. Dlatego wszędzie tam, gdzie sprężone powietrze styka się bezpośrednio z produktem w branżach wrażliwych na kontaminację, procedury ISO 8573-4 muszą zostać skaskadowane z analizą mikrobiologiczną według ISO 8573-7. Polega to na przepuszczeniu strugi – w takich samych warunkach izokinetycznych – przez próbnik szczelinowy zrzucający gaz na płytki agarowe w celu wyhodowania kolonii w inkubatorze.
- Zakłócenia operacyjne: Wykonywanie testów na zawartość cząstek bezpośrednio po wymianie elementów wkładów filtracyjnych, demontażu zaworów czy pukaniu w orurowanie spowoduje skokowy, fałszywy odczyt, ponieważ procedury te uwalniają włókna filtrujące i wtrącenia ze ścianek rur, których naturalnie nie ma w ustabilizowanym strumieniu docelowym. Pomiary jakości powinno się przeprowadzać możliwie najbliżej ostatecznego punktu poboru maszyny technologicznej.
Optyczny Licznik Cząstek (OPC – Optical Particle Counter)
Optyczny Licznik Cząstek (OPC – Optical Particle Counter) to wysoce czułe, laserowe urządzenie diagnostyczne, stanowiące podstawowe narzędzie do pomiaru stężenia cząstek stałych w układach sprężonego powietrza zgodnie ze standardem ISO 8573-4. W przeciwieństwie do metod mikroskopowych (wykorzystujących mikroskopy świetlne lub elektronowe), które są wysoce czasochłonne, sprzęt optyczny gwarantuje szybką i zautomatyzowaną analitykę. Liczniki OPC bazują na zjawisku rozpraszania światła na pojedynczych drobinach, wykorzystując jako źródło oświetlenia zazwyczaj monochromatyczną wiązkę z lasera helowo-neonowego (He-Ne). Zliczają one impulsy rozproszonego światła lub cienie rzucane przez podświetlone cząstki przelatujące przez zdefiniowaną, optyczną objętość pomiarową.
Zakres pomiarowy mierników OPC wynosi najczęściej od $\ge 0,1$ µm do $\le 10$ µm, a ich niezwykle wysoka czułość i tolerancja dla niskich stężeń sprawiają, że są one idealnym rozwiązaniem inżynieryjnym do certyfikacji i walidacji czystego powietrza za kaskadami filtracyjnymi (dla rygorystycznych klas jakości 0, 1 oraz 2). Do badania powietrza surowego, mocno zanieczyszczonego i o szerszym spektrum frakcji (do 100 µm), stosuje się z kolei Optyczne Spektrometry Aerozoli (OAS).
Wymogi sprzętowe a audyty certyfikacyjne (ISO 8573-1) Aby pomiar wykonany miernikiem OPC mógł stanowić legalną podstawę do zakwalifikowania instalacji sprężonego powietrza do konkretnej klasy według ISO 8573-1, urządzenie musi posiadać potwierdzoną zdolność do jednoczesnego zliczania zanieczyszczeń w trzech ścisłych kanałach rozdzielczości: 0,1–0,5 µm, 0,5–1,0 µm oraz 1,0–5,0 µm. Z inżynieryjnego punktu widzenia poważnym i niestety powszechnym błędem jest wykorzystywanie w zakładach tanich, przenośnych liczników cząstek zaprojektowanych wyłącznie do monitorowania powietrza otoczenia w tzw. pomieszczeniach czystych (clean room). Urządzenia te z reguły nie oferują granicy detekcji na wymaganym poziomie 0,1 µm, nie rejestrują danych w trzech kanałach normatywnych, a przede wszystkim wymuszają rozprężenie badanego gazu do ciśnienia atmosferycznego, co drastycznie zmienia strukturę zanieczyszczeń i uniemożliwia rzetelną walidację.
Rygory izokinetycznego pobierania próbek Precyzyjne liczniki OPC charakteryzują się bardzo niskimi przepływami wlasnymi próbki (zazwyczaj od 28 l/min do 100 l/min), co sprawia, że analityka na pełnym przepływie rurociągu (tzw. metoda full flow) jest fizycznie niemożliwa. Z tego powodu norma ISO 8573-4 absolutnie wymaga zastosowania poboru próbek w przepływie częściowym z zachowaniem warunków izokinetycznych (partial flow iso-kinetic sampling). Realizuje się to poprzez wprowadzenie do rurociągu specjalnie wykalibrowanej sondy. Metoda ta gwarantuje, że prędkość strugi gazu, a tym samym rozkład, stężenie i dynamika cząstek stałych trafiających do komory OPC są identyczne z warunkami referencyjnymi panującymi w głównym nurcie przesyłowym.
Limitacje diagnostyczne i zjawiska krzyżowe (Cross-sensitivity) Przy ocenie odczytów ze sprzętu OPC inżynierowie jakości muszą uwzględniać ograniczenia fizyki pomiarowej urządzenia:
- Brak selektywności fazowej: Licznik laserowy nie odróżnia materii stałej od innych faz – wlicza on do wyniku drobin kondensatu wodnego oraz aerozole olejowe, sztucznie interpretując je jako cząstki stałe. Błąd ten może znacząco i fałszywie zawyżyć odczyty, zwłaszcza w układach z mokrym powietrzem.
- Sferyczna interpretacja: OPC zakłada, że każda badana cząstka ma idealnie sferyczny kształt, a wynik pomiaru jest ekstrapolowany na podstawie zjawisk załamania światła i podawany jako odpowiednik (ekwiwalent) referencyjnych kulek lateksu polistyrenowego (PSL).
- Zakłócenia operacyjne: Na ostateczny wynik badania drastycznie wpływają same procedury techniczne – np. wykonywanie pomiarów z wykorzystaniem nienormatywnych zaworów i złączek wtrącających własne zanieczyszczenia, czy testowanie układu bezpośrednio po wymianie elementów filtracyjnych, z których początkowo uwalniają się zrzucone włókna i cząstki mikroskopowe.
- Korelacja z mikrobiologią: Ze względu na fakt, że czytnik OPC zlicza organizmy żywe (bakterie, drożdże) jako zwykłe cząstki stałe, w krytycznych obszarach produkcji (farmacja, żywność) pomiary według ISO 8573-4 należy prowadzić z uwzględnieniem arkusza ISO 8573-7 w celu ostatecznej identyfikacji patogenów wyhodowanych na specjalnych płytkach agarowych.
Optyczny Spektrometr Aerozoli (OAS – Optical Aerosol Spectrometer)
Optyczny Spektrometr Aerozoli (OAS – Optical Aerosol Spectrometer) to zaawansowane urządzenie analityczne służące do pomiaru wielkości, rozkładu oraz całkowitego stężenia cząstek stałych w układach sprężonego powietrza. Zgodnie z inżynieryjnymi wymogami normy badawczej ISO 8573-4, technologia OAS jest jednym z dwóch głównych (obok Optycznych Liczników Cząstek – OPC) dopuszczalnych na rynku systemów zliczających opartych na zjawisku rozpraszania światła. W szerszym kontekście diagnostyki zanieczyszczeń stałych, spektrometry OAS stanowią absolutnie podstawowe narzędzie do audytowania surowego, nieuzdatnionego powietrza, ponieważ charakteryzują się potężną tolerancją na skrajne stężenia zanieczyszczeń oraz posiadają znacznie szerszy zakres diagnozowanych rozmiarów niż bardzo delikatne czytniki OPC (które stosuje się głównie za kaskadami filtracyjnymi).
Fizyka pomiaru i kalibracja referencyjna Zasada działania technologii OAS opiera się na optycznej interakcji światła z pojedynczą cząstką, która przelatuje przez ściśle zdefiniowaną objętość pomiarową oświetloną zogniskowaną wiązką. Spektrometr zlicza impulsy rozproszonego światła, którego intensywność jest bezpośrednio uzależniona od właściwości refleksyjnych, refrakcyjnych oraz dyfrakcyjnych danej drobiny (np. kurzu, rdzy czy zgorzeliny). Urządzenie analityczne przy procesowaniu danych z góry przyjmuje założenie, że każda badana drobina ma kształt idealnie sferyczny. Wynik końcowy stężenia jest ekstrapolowany i podawany inżynierom jako ścisły ekwiwalent (odpowiednik) wzorcowych sfer lateksu polistyrenowego (PSL) o znanej, nominalnej gęstości i współczynniku załamania światła.
Podział technologiczny spektrometrów OAS Standard pomiarowy ISO 8573-4 kategoryzuje spektrometry OAS na podstawie źródła światła, co warunkuje ich parametry przepływowe oraz docelowe zastosowanie w fabryce:
- OAS z laserem wewnątrzwnękowym (Intracavity laser): Są to analizatory operujące na bardzo niskich przepływach własnych próbki gazu (typowo od zaledwie 0,01 l/min do 0,1 l/min). Diagnozują zanieczyszczenia w węższym przedziale od $\ge 0,06$ µm do $\le 10$ µm i gorzej radzą sobie z dużym nasyceniem cząstkami stałymi, lecz doskonale weryfikują powietrze w układach o mniejszym zanieczyszczeniu masowym.
- OAS ze światłem polichromatycznym: Stanowią standard dla silnie zanieczyszczonych środowisk. Pracują na stabilnych, wyższych przepływach (typowo 5 l/min), co redukuje czas samego pomiaru. Posiadają potężną zdolność zliczania i tolerancję na gęstość zanieczyszczeń sięgającą nawet do $1 \times 10^{12}$ cząstek na metr sześcienny. Potrafią także zarejestrować bardzo duże frakcje drobin, osiągając całkowity zakres detekcji od $\ge 0,12$ µm aż do $\le 100$ µm.
Znaczenie OAS w unikaniu zjawisk krzyżowych z dyfuzorami Fundamentalną wartością technologii OAS w ujęciu inżynierii niezawodności jest to, że wybrane warianty tych spektrometrów z polichromatycznym źródłem światła mogą dokonywać pomiarów zanieczyszczeń stałych bezpośrednio w strumieniu sprężonego powietrza, będąc pod pełnym obciążeniem ciśnienia roboczego sieci.
Norma ISO 8573-4 kładzie ogromny nacisk na to, by weryfikacja klasyfikacji ISO 8573-1 odbywała się właśnie na sprzęcie odpornym na wysokie ciśnienia. Urządzenia zaprojektowane tylko na ciśnienie atmosferyczne (np. popularne przenośne czytniki cleanroom) wymuszają zainstalowanie przed sondą mechanicznego dyfuzora gazu celem gwałtownego rozprężenia powietrza. Takie rozprężenie generuje natychmiastowe obciążenia dynamiczne strugi, co prowadzi do drastycznych przekłamań w ilości cząstek poprzez zjawisko ich fizycznej fragmentacji (rozbijania kurzu na mniejsze części) lub zniekształcenia. Dodatkowo spadek ciśnienia potrafi wygenerować zjawiska nagłej kondensacji par lub ich odparowania, co bezpośrednio i drastycznie fałszuje audyt wielkości cząstek stałych i w efekcie skutkuje odrzuceniem legalności badania względem standardów ISO. Użycie ciśnieniowych urządzeń OAS całkowicie znosi wymóg uwzględniania strat w systemie próbkowania związanych z dyfuzorami, zapewniając najdokładniejsze wyniki bezpieczeństwa.
Zjawisko rozpraszania światła (ang. light scattering principle)
Zjawisko rozpraszania światła (ang. light scattering principle) to fundamentalna technologia optyczna wykorzystywana do precyzyjnego pomiaru wielkości i koncentracji cząstek stałych w układach sprężonego powietrza, stanowiąca podstawę metodyki badawczej opisanej w normie ISO 8573-4.
Instrumenty pomiarowe bazujące na interakcji światła z pojedynczą cząstką przepuszczają zogniskowaną wiązkę świetlną przez powietrze o znanym współczynniku załamania. Gdy przelatująca drobina (np. zgorzelina, rdza, pył) o odmiennym współczynniku załamania napotyka wiązkę, następuje zjawisko rozproszenia światła. Zaawansowany układ optyczny, złożony z wysoko wypolerowanych luster i soczewek, skupia rozproszone światło na detektorze, który przetwarza je na impulsy elektryczne. Sama obecność impulsu sygnalizuje fizyczne pojawienie się cząstki w zdefiniowanej optycznej objętości pomiarowej, podczas gdy magnituda (wielkość) tego impulsu jest bezpośrednio skorelowana z jej rozmiarem. Znając natężenie przepływu próbki gazu oraz czas trwania pomiaru, system algorytmicznie określa wielkość drobin oraz ich całkowitą koncentrację liczbową na metr sześcienny.
Krytycznym założeniem inżynieryjnym w technologii rozpraszania światła jest traktowanie każdej wykrytej cząstki tak, jakby miała ona idealnie sferyczny (kulisty) kształt. Ilość rozproszonego światła jest ściśle zależna od fizycznych właściwości danej drobiny, takich jak jej zdolność do odbicia (refleksja), załamania (refrakcja) oraz dyfrakcji świetlnej. Z tego powodu podawany przez przyrząd pomiarowy rozmiar cząstki jest zawsze rozmiarem ekwiwalentnym – odnosi się on do referencyjnej kuli wykazującej identyczne właściwości rozpraszania światła co badany obiekt. Do rygorystycznego wzorcowania i kalibracji tych urządzeń wykorzystuje się certyfikowane, monodyspersyjne kulki lateksu polistyrenowego (PSL) o precyzyjnie zdefiniowanym współczynniku załamania światła i nominalnej gęstości.
Norma ISO 8573-4 w oparciu o zjawisko rozpraszania światła dzieli instrumenty analityczne na dwie główne kategorie, których dobór zależy od stopnia zanieczyszczenia instalacji:
- Optyczne Liczniki Cząstek (OPC – Optical Particle Counter): Wykorzystują zazwyczaj monochromatyczne źródło światła (jak laser He-Ne) do rejestracji impulsów rozproszeniowych lub cieni rzucanych przez podświetlone od tyłu cząstki. Wymagają one równomiernego oświetlenia objętości pomiarowej, co bywa wyzwaniem z uwagi na to, że centrum wiązki lasera jest jaśniejsze niż jej krawędzie. Zjawisko to ogranicza ich zdolność do precyzyjnej rejestracji do wąskiego pasma (od $\ge 0,1$ µm do $\le 10$ µm), jednak wysoka czułość czyni je idealnym sprzętem dla środowisk wysoce oczyszczonych (np. za kaskadami filtracyjnymi).
- Optyczne Spektrometry Aerozoli (OAS – Optical Aerosol Spectrometer): Stosują najczęściej polichromatyczne źródła światła i potrafią analizować cząstki w znacznie szerszym spektrum wielkościowym, wynoszącym od $\ge 0,06$ µm aż do $\le 100$ µm. Spektrometry te wykazują doskonałą tolerancję na skrajne koncentracje zanieczyszczeń masowych, dochodzącą do $1 \times 10^{12}$ cząstek/$m^3$, co czyni je kluczowym rozwiązaniem technologicznym do audytowania surowego powietrza wejściowego.
Inżynierowie utrzymania ruchu i specjaliści działów kontroli jakości muszą jednak uwzględniać podstawowe ograniczenie analityczne zjawiska rozpraszania światła: sensory fotometryczne nie rozróżniają substancji chemicznych ani stanu skupienia zliczanych drobin. Oznacza to, że optyka urządzenia mierzącego cząstki stałe (Solid Particulates) zliczy również napotkane skondensowane mikrokrople wody, aerozole cieczy olejowych czy zdolną do życia florę mikrobiologiczną, traktując je jako standardowy pył stały. Błąd ten, znany w metrologii jako zjawisko krzyżowe, zmusza inżynierów do prowadzenia dwutorowych testów wilgotnościowych (ISO 8573-3) i mikrobiologicznych (ISO 8573-7), aby uniknąć fałszywego zaniżenia bezpieczeństwa rurociągu dla wrażliwych procesów przemysłowych.
Obecność wody w instalacjach sprężonego powietrza
Obecność wody w instalacjach sprężonego powietrza stanowi jedno z trzech głównych zagrożeń (obok cząstek stałych i oleju) dla stabilności procesów produkcyjnych. Zassane przez kompresor powietrze atmosferyczne zawiera wilgoć, która podczas sprężania ulega wielokrotnemu zagęszczeniu. W miarę wzrostu ciśnienia i spadku objętości, powietrze traci zdolność do magazynowania wody w postaci gazowej, co prowadzi do jej wykraplania w formie kondensatu. Aby rygorystycznie kontrolować ten parametr i zapobiegać korozji, zamarzaniu rurociągów oraz namnażaniu mikroorganizmów, inżynierowie opierają się na metodyce pomiarowej zdefiniowanej w normie badawczej ISO 8573-3.
Ciśnieniowy punkt rosy (PDP) jako główny parametr walidacyjny Zgodnie z wymaganiami standardu ISO 8573-1, poziom zanieczyszczenia wodą jest dla większości procesów przemysłowych klasyfikowany nie za pomocą wilgotności względnej, lecz za pomocą parametru ciśnieniowego punktu rosy (ang. Pressure Dew Point, PDP). Punkt rosy bezpośrednio koreluje z aktualnym ciśnieniem nasycenia pary wodnej w układzie – określa on temperaturę, do której można schłodzić sprężony gaz, zanim wilgoć zacznie fizycznie przechodzić w stan ciekły.
Norma ISO 8573-1 narzuca ścisłe limity PDP dla poszczególnych klas czystości:
- Klasa 1: PDP ≤ -70°C.
- Klasa 2: PDP ≤ -40°C.
- Klasa 3: PDP ≤ -20°C.
- Klasa 4 do 6: PDP od ≤ +3°C do ≤ +10°C. Dopiero w przypadku systemów skrajnie zawilgoconych (Klasy 7-9 i X), w których występuje wolna woda, standard odchodzi od punktu rosy na rzecz stężenia masowego cieczy wyrażonego w $g/m^3$.
Technologie pomiarowe według ISO 8573-3 W architekturze badań normatywnych z grupy ISO 8573 (arkusze 2-9), pomiar wilgotności stanowi technologiczny wyjątek – jest to jedyne krytyczne zanieczyszczenie, które w ramach prawnej walidacji można rzetelnie i kosztowo optymalnie monitorować w czasie rzeczywistym (on-line) na pracującej instalacji. Arkusz ISO 8573-3 dopuszcza do tego celu kilka technologii:
- Metody elektryczne (czujniki pojemnościowe i rezystancyjne): Stanowią optymalny standard w warunkach przemysłowych ze względu na korzystny stosunek ceny do dokładności (niepewność rzędu ± 2,0°C do ± 5,0°C) oraz dużą mobilność. Sensory pojemnościowe są wysoce liniowe przy małych wilgotnościach (nawet do -80°C) i nie ulegają uszkodzeniu przy nagłym nasyceniu wodą.
- Metody kondensacyjne (chłodzone lustro): Wykorzystują zjawisko fizycznego wykraplania mgły na chłodzonym optycznym lustrze. Gwarantują najwyższą precyzję referencyjną (niepewność ± 0,2°C do ± 1,0°C) i pozwalają badać gaz pod wysokim ciśnieniem roboczym, jednak aparatura ta jest bardzo delikatna, droga i wykazuje słabą tolerancję na zabrudzenia sprzętowe.
- Metody spektroskopowe (dioda laserowa): Zaawansowane rozwiązania analityczne opierające się na absorpcji promieniowania podczerwonego (np. systemy TDLAS). Cechują się doskonałą tolerancją na inne zanieczyszczenia i są niezastąpione przy diagnozowaniu ekstremalnie suchego powietrza (dla punktów rosy rzędu -80°C i w detekcji cząstek na miliard).
- Pomiary chemiczne (rurki wskaźnikowe): Standard ISO kategoryzuje wykorzystanie jednorazowych szklanych rurek chemicznych jako metodę ograniczoną. Rurki te wymagają dławienia ciśnienia przepływu (co wpływa na prężność pary), a w dynamicznych systemach dystrybucyjnych ich wyniki traktuje się jedynie jako tzw. badania wskaźnikowe (indicative testing). Ich poprawne zastosowanie ogranicza się w zasadzie do analizy wilgoci w powietrzu zmagazynowanym (np. w butlach sprężonego gazu).
Inżynieria próbkowania (Sampling) dla wilgotności Pobór próbek dla pomiaru punktu rosy jest znacznie mniej skomplikowany hydraulicznie niż w przypadku cząstek stałych czy aerozoli oleju, ponieważ badanie to nie wymaga rygorystycznego zachowania warunków izokinetycznych. Dopuszcza się pomiary na pełnym przepływie (full flow) lub za pomocą przepływu częściowego na odpowiednim trójniku (bypass) wprowadzającym gaz bezpośrednio na higrometr. Zjawiskiem kluczowym staje się tutaj jednak przenikalność materiałowa (dyfuzja).
Norma ISO 8573-3 oraz najlepsze praktyki metrologiczne bezwzględnie zakazują używania elastycznych przewodów pomiarowych wykonanych z polichlorku winylu (PVC), nylonu czy gumy. Są to materiały wysoce higroskopijne, pozwalające na dyfundowanie wilgoci z otoczenia do wnętrza rurki testowej, co powoduje zafałszowanie odczytów audytu. Dla rygorystycznych klas (PDP ≤ -20°C) sieć próbkująca musi składać się wyłącznie z węży z politetrafluoroetylenu (PTFE / Teflon) lub polerowanej elektromechanicznie stali kwasoodpornej.
Złote zasady weryfikacji wilgotności w zakładach produkcyjnych Aby walidacja wilgotności była zgodna ze standardem ISO, inżynier przeprowadzający audyt musi rygorystycznie przestrzegać procedur środowiskowych układu:
- Stan ustalony urządzenia: Z uwagi na to, że bardzo suche powietrze (np. w systemach osuszaczy adsorpcyjnych) potrzebuje czasu na ustabilizowanie odczytu na czujniku, pomiar nie jest natychmiastowy. W świetle wytycznych normy ISO 8573-3, by uznać odczyt za wiarygodny, wartości z dwóch odczytów uzyskanych w odstępie czasowym 20 minut nie mogą różnić się od siebie o więcej niż wynosi próg błędu samego sprzętu pomiarowego.
- Oczyszczanie przed pomiarem: Urządzenia do testów punktu rosy reagują krzyżowo z niektórymi zanieczyszczeniami molekularnymi. Co więcej, układy do pobierania próbek wymagają usunięcia resztkowej wody (dyfundującej nawet z odcisków palców czy mikroporów na złączkach). W klasach krytycznych zaleca się wygrzewanie sprzętu badawczego oraz jego przepłukiwanie wysoce czystymi rozpuszczalnikami analitycznymi i dejonizowaną wodą.
- Warunki odniesienia i temperatura: Ciśnieniowy punkt rosy raportuje się względem ciśnienia panującego w rurociągu (pomiary na zredukowanym ciśnieniu atmosferycznym to tzw. ADP, z których należy dokonać przeliczeń termodynamicznych). Zazwyczaj wyniki z instalacji sprowadza się normatywnie do warunków odniesienia w postaci temperatury sprężonego gazu 20°C i 7 barów nadciśnienia. Temperatura w samym układzie pompującym badaną próbkę musi być zawsze fizycznie wyższa niż punkt rosy diagnozowanego gazu, by zablokować zjawisko wykraplania w wężu pomiarowym.
Ciśnieniowy Punkt Rosy
Woda, występująca głównie pod postacią pary wodnej, stanowi jedno z najbardziej powszechnych i najgroźniejszych zanieczyszczeń w systemach pneumatycznych, prowadząc do korozji rurociągów, wypłukiwania środków smarnych z narzędzi, zamarzania instalacji zewnętrznych oraz niekontrolowanego rozwoju patogenów mikrobiologicznych. Aby w pełni inżynieryjnie sklasyfikować i kontrolować poziom zawilgocenia, standardy jakościowe opierają się na krytycznym parametrze, jakim jest ciśnieniowy punkt rosy (ang. Pressure Dew Point, PDP).
Fizyka i definicja ciśnieniowego punktu rosy Ciśnieniowy punkt rosy definiowany jest jako precyzyjna temperatura, do której można schłodzić sprężony gaz przy określonym ciśnieniu roboczym, zanim zawarta w nim para wodna osiągnie stan maksymalnego nasycenia (100% wilgotności względnej) i zacznie skraplać się w postaci płynnego kondensatu. Z uwagi na to, że proces kompresji wielokrotnie zmniejsza objętość powietrza atmosferycznego, nie ma ono fizycznej możliwości zmagazynowania dotychczasowej ilości wody w stanie lotnym, co w efekcie prowadzi do jej wykraplania w układzie. Ciśnieniowy punkt rosy jest bezpośrednio skorelowany z ciśnieniem panującym w instalacji, co oznacza, że każdorazowy spadek ciśnienia (np. poprzez rozprężenie gazu) powoduje równoczesne obniżenie temperatury punktu rosy.
Klasyfikacja wilgotności na podstawie normy ISO 8573-1 Międzynarodowy standard ISO 8573-1 definiuje jakość sprężonego powietrza dla wody opierając się niemal wyłącznie na pomiarze PDP, ustalając jednoznaczne kryteria dla poszczególnych klas. Klasa 1 narzuca wyjątkowo rygorystyczny limit ciśnieniowego punktu rosy na poziomie ≤ -70°C, co w praktyce oznacza gaz całkowicie suchy. Klasa 2 wymaga utrzymania wilgotności odpowiadającej temperaturze PDP ≤ -40°C, natomiast Klasa 3 określa próg ≤ -20°C. Dla standardowych, mniej wrażliwych aplikacji pneumatycznych przewidziano Klasy 4, 5 i 6, z dopuszczalnym punktem rosy odpowiednio na poziomach ≤ +3°C, ≤ +7°C oraz ≤ +10°C. Kiedy instalacja jest bardzo zanieczyszczona i znajduje się w niej woda w stanie ciekłym (Klasy od 7 do 9 oraz X), norma odstępuje od definiowania punktu rosy na rzecz określania bezpośredniego stężenia masowego cieczy w gramach na metr sześcienny.
Metodologia pomiaru ciśnieniowego punktu rosy według ISO 8573-3 W ramach kompleksowej diagnostyki sprężonego powietrza, wilgotność (badana zgodnie z wytycznymi arkusza ISO 8573-3) stanowi korzystny technologicznie wyjątek – to jedyne ze strategicznych zanieczyszczeń, które można rzetelnie, precyzyjnie i w optymalnej cenie monitorować w czasie rzeczywistym bezpośrednio na linii produkcyjnej. Inżynierowie jakości mają do dyspozycji cztery główne technologie:
- Metody kondensacyjne (chłodzone lustro): Wykorzystują zjawisko fizycznego wykraplania mgły na ochładzanym elemencie optycznym; jest to aparatura wysoce czuła i niezwykle precyzyjna, stosowana jako wzorzec referencyjny, lecz droga i słabo tolerująca zanieczyszczenia w układzie.
- Metody spektroskopowe (dioda laserowa): Zaawansowana aparatura analizująca pochłanianie podczerwieni przez molekuły wody, doskonale sprawdzająca się w pomiarach ekstremalnie niskich punktów rosy rzędu -80°C i charakteryzująca się dobrą tolerancją na zabrudzenia.
- Metody elektryczne: Przemysłowy standard audytorski wykorzystujący nowoczesne cyfrowe higrometry z czujnikami pojemnościowymi i rezystancyjnymi; oferują optymalny stosunek ceny do jakości przy bardzo szerokim zakresie detekcji.
- Detektory chemiczne (rurki jednorazowe): Standard uznaje szklane rurki kolorymetryczne w układach dynamicznych zaledwie za narzędzia do badań wskaźnikowych (indicative testing); rurki te dają wysoki margines błędu w związku ze zmieniającym się ciśnieniem, a ich poprawne użycie ogranicza się w zasadzie do zmagazynowanego powietrza w butlach.
Wymogi metrologiczne i reżimy poboru próbki Aby pomiar ciśnieniowego punktu rosy mógł być prawnie uznany za walidację, musi zachować rygory dotyczące inżynierii przepływu. Sonda pomiarowa może badać układ na pełnym przepływie (full flow) lub za pomocą przepływu częściowego przez odpowiedni, dedykowany bocznik i trójnik pomiarowy, redukując prędkość strugi bez dławienia samego ciśnienia. Bezwzględnym wymogiem technologicznym narzuconym na badanie wyśrubowanych klas PDP jest stosowanie odpowiednich materiałów badawczych – rurki elastyczne i węże pomiarowe z polichlorku winylu (PVC), nylonu czy gumy są higroskopijne i przepuszczają wilgoć z otoczenia, drastycznie fałszując wynik i dyskwalifikując go. Norma nakazuje wykorzystywanie wyłącznie obojętnych materiałów w postaci węży z PTFE (teflonu) lub elektropolerowanej stali kwasoodpornej.
Sam układ rurociągów mierzących punkt rosy powinien mieć zminimalizowaną ilość złączek (ryzyko przecieków dyfuzyjnych i tzw. ślepych odnóg zbierających martwą wodę). Krytyczną zasadą środowiskową jest konieczność zachowania temperatury układu próbkującego wyższej niż temperatura punktu rosy badanego gazu – zapobiega to wykropleniu się wody na ściankach sprzętu badawczego. Co więcej, w przypadku bardzo suchego powietrza stabilizacja odczytów celki pomiarowej może zająć od kilkudziesięciu minut do nawet dwóch godzin; z inżynieryjnego punktu widzenia wynik można uznać za ustabilizowany (oficjalny) w momencie, gdy odczyty z dwóch kolejnych analiz wykonanych w odstępie czasowym 20 minut nie różnią się bardziej, niż wskazuje na to deklarowany przez producenta próg błędu sondy higrometrycznej.
Znaczenie utrzymania prawidłowego punktu rosy w instalacjach technologicznych Minimalizowanie ciśnieniowego punktu rosy odgrywa kluczową rolę w utrzymaniu ciągłości produkcji oraz w ochronie systemów na poziomie HACCP. W przypadku zabezpieczenia metalowej sieci dystrybucyjnej przed szkodliwymi procesami korozyjnymi (dla powietrza dostarczanego przy 7 bar i 20°C), inżynieria techniczna nakazuje osiągnięcie PDP wynoszącego przynajmniej -30°C. W branży spożywczej i farmaceutycznej sprężone powietrze mające bezpośredni kontakt z wyrobami suchymi musi absolutnie zachować Klasę 2 (PDP ≤ -40°C), co pozwala na eliminację zjawiska zbrylania substancji sypkich oraz znacząco wydłuża trwałość mikrobiologiczną zabezpieczanych wyrobów poprzez blokowanie aktywności patogenów w pozbawionym wolnej wody środowisku. Pomiary ciśnieniowego punktu rosy zawsze muszą być zestawiane z temperaturą referencyjną i wartością nadciśnienia dla zachowania spójnej kontroli.
Optyczne mierniki kondensacyjne
Obecność wody w instalacjach sprężonego powietrza stanowi jedno z najpoważniejszych zagrożeń technologicznych, a precyzyjna ocena jej zawartości – poprzez pomiar ciśnieniowego punktu rosy – jest kluczowa dla oceny i klasyfikacji systemów w oparciu o wytyczne norm ISO 8573-1 oraz arkusza badawczego ISO 8573-3. W kontekście rygorystycznej analityki wilgotności, higrometry z chłodzonym lustrem kondensacyjnym stanowią technologiczny wzorzec laboratoryjny gwarantujący najwyższą możliwą dokładność wyników, pozwalający na badanie gazu bezpośrednio przy ciśnieniu roboczym instalacji.
Zasada działania optycznych mierników kondensacyjnych bezpośrednio wykorzystuje zjawiska termodynamiki gazów. Konstrukcja urządzenia polega na wystawieniu wysoce wypolerowanego lustra na fizyczne działanie przepływającego strumienia badanego sprężonego powietrza, a następnie kontrolowanym obniżaniu temperatury elementu optycznego. W momencie, gdy powierzchnia lustra ulegnie schłodzeniu do punktu pełnego nasycenia pary wodnej dla danego ciśnienia systemowego, następuje wykroplenie wilgoci. Pojawienie się mikroskopijnej mgły kondensacyjnej na lustrze skutkuje natychmiastową, fizyczną zmianą jego właściwości optycznych (wyraźnym spadkiem stopnia odbijania światła), co pozwala na precyzyjne odnotowanie temperatury tego zjawiska; zanotowana wartość stanowi rzeczywisty ciśnieniowy punkt rosy badanego sprężonego powietrza.
Metodologia badawcza i standardy rynkowe rozróżniają dwie podstawowe wersje tych urządzeń. Pierwsza to systemy z wizualnym (ręcznym) odczytem wskazań termometru, które umożliwiają weryfikację ciśnieniowego punktu rosy w przedziale od -20°C do +25°C. Niewątpliwą zaletą aparatury wizualnej jest jej imponująca wytrzymałość ciśnieniowa – przyrządy te są dostosowane do pracy w układach kompresorowych o ciśnieniach sięgających nawet 200 barów. Druga, bardziej zaawansowana i wygodniejsza pod względem inżynieryjnym metoda, opiera się na zautomatyzowanym detektorze zaroszenia lustra sparowanym z elektronicznym czujnikiem odczytu temperatury. Zautomatyzowane higrometry kondensacyjne posiadają ogromne zdolności do badania ekstremalnie suchego środowiska pneumatycznego o punktach rosy obniżonych nawet do -80°C, zachowując przy tym standardowy zakres pomiaru dla ciśnień do 20 barów.
Choć technologia z chłodzonym lustrem kondensacyjnym oferuje absolutnie najwyższą dostępną dokładność audytorską dla parametru wody, inżynierowie i specjaliści działów jakości muszą mieć świadomość bardzo konkretnych ograniczeń technicznych. Są to instrumenty pomiarowe o bardzo wysokim koszcie zakupu oraz niezwykle delikatnej konstrukcji, przez co w pomiarach przemysłowych „on-line” są regularnie wypierane przez tańsze, bardziej wytrzymałe cyfrowe higrometry pojemnościowe, rezystancyjne czy konduktometryczne. Najsłabszym i krytycznym punktem higrometrów kondensacyjnych jest ich bardzo słaba tolerancja na obecność zanieczyszczeń towarzyszących w badanym rurociągu (np. cząstek stałych, osadów węglowodorowych czy lepkiej mgły olejowej). Jakikolwiek brud osadzający się fizycznie na wrażliwej tafli schłodzonego lustra może trwale zaburzać wskaźnik załamania światła uderzającego w fotodetektory, wprowadzając fundamentalny błąd diagnostyczny w certyfikacji linii sprężonego powietrza.
Elektryczne metody pomiarowe
Elektryczne metody pomiarowe stanowią podstawowy i najpowszechniej stosowany standard przemysłowy do oznaczania zawartości wilgoci (wody) w układach sprężonego powietrza zgodnie z wymogami normy ISO 8573-3. Technologia ta opiera się na zastosowaniu cyfrowych higrometrów, które oferują inżynierom optymalny bilans pomiędzy dokładnością analityczną, trwałością w warunkach produkcyjnych, mobilnością a przystępnymi kosztami zakupu. W przeciwieństwie do bardzo drogich i delikatnych technologii spektroskopowych czy chłodzonych luster kondensacyjnych, higrometry elektryczne są jedynymi urządzeniami, które w sposób zoptymalizowany kosztowo pozwalają na ciągły pomiar ciśnieniowego punktu rosy (PDP) w czasie rzeczywistym bezpośrednio na pracującej instalacji. Z tego powodu czujniki te są masowo integrowane bezpośrednio w sterownikach osuszaczy sprężonego powietrza oraz w zakładowych systemach zarządzania energią.
Zasada działania technologii elektrycznych Wszystkie elektryczne sensory wilgotności zbudowane są z materiału higroskopijnego, którego fizyczne właściwości elektryczne zmieniają się wprost proporcjonalnie do stopnia pochłaniania molekuł wody obecnych w strumieniu sprężonego powietrza. Zmiany nasycenia gazu wilgocią rejestrowane są przez obwody elektroniczne jako bezpośrednie zmiany pojemności, rezystancji (przewodności) lub dowolnej kombinacji obu tych właściwości, a następnie przeliczane przez mikroprocesor na wskazania ciśnieniowego punktu rosy lub wilgotności względnej. Zazwyczaj higrometry elektryczne są zintegrowane z cyfrowym czujnikiem temperatury, a wyniki można odczytywać lokalnie na wyświetlaczu lub przesyłać za pomocą sygnałów analogowych i cyfrowych do systemów nadrzędnych.
Rodzaje elektrycznych czujników pomiarowych Norma badawcza dzieli cyfrowe instrumenty elektryczne na konkretne podtypy ze względu na wykorzystywane zjawisko, co definiuje ich predyspozycje do specyficznych zastosowań inżynieryjnych:
- Czujniki pojemnościowe: Posiadają charakterystykę najbardziej zbliżoną do liniowej przy małych wartościach wilgotności, co czyni je niezwykle użytecznymi przy głębokim osuszaniu powietrza. Zakres detekcji dla ciśnieniowego punktu rosy w ich przypadku wynosi od -80°C do +40°C przy ciśnieniach roboczych do 20 barów, co w pełni pokrywa wymagania rygorystycznych klas czystości ISO 8573-1. Krytyczną przewagą sprzętu pojemnościowego jest to, że czujniki te nie ulegają uszkodzeniu i awarii na skutek nagłej kondensacji pary wodnej (tj. skoku wilgotności względnej do 100%), na przykład w wyniku awarii oddzielacza cyklonowego.
- Czujniki rezystancyjne: Wykazują największą liniowość wskazań przy wysokich poziomach wilgotności względnej i zazwyczaj pozwalają na diagnozowanie ciśnieniowego punktu rosy w węższym zakresie od -40°C do +25°C. Ich bardzo poważnym mankamentem technologicznym jest brak tolerancji na fizyczną kondensację wody na złączu, dlatego wybrane modele zaawansowane posiadają funkcję „ochrony przed nasyceniem”, polegającą na automatycznym, termicznym podgrzewaniu elementu pomiarowego w celu odparowania wykroplonej cieczy.
- Czujniki przewodnościowe: Narzędzia dedykowane do podobnych zakresów jak instrumenty rezystancyjne, diagnozujące punkt rosy zazwyczaj w oknie od -40°C do +25°C.
- Czujniki impedancyjne punktu rosy: Stanowią specyficzną modyfikację higrometrów impedancyjnych, w których jako aktywny element pochłaniający wykorzystuje się tlenek glinu, tlenki innych rzadkich metali lub struktury na bazie silikonu. Sensory te wykazują niezwykle wysoką czułość na ciśnienie cząstkowe pary wodnej i raportują wilgotność głównie w jednostkach absolutnych (np. ułamek objętości w częściach na milion – ppm) lub są skalibrowane bezpośrednio na wynik w postaci temperatury ciśnieniowego punktu rosy.
Wytyczne i ograniczenia inżynieryjne Pomiary walidacyjne wykonywane przy pomocy sprzętu elektrycznego obarczone są większą niepewnością metrologiczną niż metody optyczno-kondensacyjne, a standardowy margines błędu analitycznego w ich przypadku wynosi od ±2,0°C do ±5,0°C. Urządzenia te wykazują się przeciętną (średnią) odpornością na zanieczyszczenia występujące w sieci pneumatycznej. Mgła olejowa czy stałe osady rdzawne mogą trwale zaburzyć zdolność materiału wewnątrz sondy do absorpcji oraz desorpcji wody, dlatego norma bezwzględnie nakazuje, by higrometry elektryczne były odpowiednio chronione przed kontaminacją za pomocą wbudowanych filtrów mikroporowatych ze spieków ochronnych. Ponadto, podczas pomiarów bardzo suchego powietrza z użyciem czujników elektrycznych, konieczne jest zastosowanie rurek teflonowych (PTFE) lub ze stali kwasoodpornej w celu zminimalizowania przenikalności wilgoci z otoczenia, która fałszuje końcowy odczyt na delikatnym sensorze.
Zawartość oleju w sprężonym powietrzu
Całkowita zawartość oleju (ang. Total Oil) w systemach sprężonego powietrza jest zdefiniowana w normie inżynieryjnej ISO 8573-1 jako ścisła suma trzech frakcji zanieczyszczeń: oleju ciekłego (kondensatu), aerozoli olejowych oraz oparów gazowych (par oleju). Z chemicznego punktu widzenia zanieczyszczenia te są klasyfikowane jako mieszanina węglowodorów zawierających sześć lub więcej atomów węgla w łańcuchu (C6+). Nawet wdrożenie sprężarek całkowicie bezolejowych nie daje pełnej gwarancji braku węglowodorów w instalacji, ponieważ zanieczyszczenia olejowe w postaci gazowej są nieustannie zasysane z powietrza atmosferycznego otaczającego zakład, a następnie silnie zagęszczane w procesie kompresji. System klasyfikacji ISO 8573-1 narzuca niezwykle rygorystyczne limity masowe: dla Klasy 1 dopuszczalna, sumaryczna ilość oleju wynosi zaledwie ≤ 0,01 mg/m³, dla Klasy 2 próg ten wynosi ≤ 0,1 mg/m³, natomiast dla Klasy 4 dopuszcza się ≤ 5 mg/m³.
Dwuetapowa metodologia walidacyjna oleju (ISO 8573-2 oraz ISO 8573-5) Pomiar oleju w kontekście rzetelnej i legalnej certyfikacji instalacji (Contaminant Measurement) jest procesem najtrudniejszym do przeprowadzenia. Aby przypisać system pneumatyczny do najbardziej restrykcyjnych Klas 0, 1 lub 2 dla parametru oleju całkowitego, norma bezwzględnie wymusza realizację dwóch niezależnych testów badawczych. Wynik końcowy jest bowiem sumą pomiaru dla aerozoli i cieczy zrealizowanego w oparciu o wytyczne arkusza ISO 8573-2 oraz analizy oparów gazowych opisanego w ISO 8573-5. Jedynie w przypadku silnie zanieczyszczonych systemów odpowiadających Klasom 3, 4 oraz X badanie gazowych par oleju traktowane jest jako opcjonalne, ponieważ znikome stężenie masowe oparów nie wywiera dominującego wpływu na wielkość globalnego stężenia zanieczyszczenia przekraczającego próg 1 mg/m³.
Diagnostyka aerozoli olejowych i cieczy Wykrywanie i klasyfikowanie płynów oraz aerozoli (ISO 8573-2) w warunkach przemysłowych całkowicie wyklucza bezpośrednie podawanie stężeń w czasie rzeczywistym (on-line). W nowoczesnych sieciach zaopatrzonych w zaawansowane kaskady filtracji koalescencyjnej, norma wymusza stosowanie metod B1 (pełny przepływ) lub B2 (izokinetyczny przepływ częściowy). Metoda izokinetyczna wymaga użycia dedykowanych sond z odpowiednio sprofilowanym wejściem umieszczonych w rurociągu, by prędkość zassania i charakterystyka cząstek oleju były identyczne z parametrami przepływu głównego. Pobrane powietrze z ułamkową prędkością nieprzekraczającą 1 m/s przenika przez sterylne, trójwarstwowe membrany z mikrowłókna szklanego. Przechwycony olej jest poddawany w warunkach laboratoryjnych ekstrakcji przy pomocy dedykowanego rozpuszczalnika optycznego (niezawierającego wiązań C-H), a stężenie węglowodorów oznacza się za pomocą wysoce czułego spektrometru podczerwieni z transformacją Fouriera (FTIR) lub chromatografu gazowego. Tak rozbudowana procedura analityczna gwarantuje błąd poniżej ±10% rzeczywistej wartości na dolnej granicy detekcji rzędu 0,001 mg/m³.
Diagnostyka oparów gazowych oleju Zgodnie z wytycznymi ISO 8573-5, pobór próbek dla lotnych związków organicznych przeprowadza się poprzez wyizolowaną linię redukcyjną dławiącą przepływ gazu (lecz utrzymującą układ pod ciśnieniem sieciowym). Próbka powietrza – bezwzględnie oczyszczona ze śladów cieczy, wody i aerozoli – przetłaczana jest przez rurki wypełnione materiałami adsorbentnymi, takimi jak węglowe rurki desorpcyjne lub termiczne rurki desorpcyjne (ATD) cechujące się potężną czułością dla oparów. Uwięziony gaz poddaje się laboratoryjnej analizie z wykorzystaniem chromatografii gazowej (GC), co stanowi jedyną dopuszczalną prawnie ścieżkę do walidacji w protokołach audytorskich.
Cyfrowe analizatory PID i rurki chemiczne a problem badań wskaźnikowych Na rynku techniki sprężonego powietrza powszechnie stosuje się tańsze, alternatywne narzędzia pomiarowe, takie jak jednorazowe chemiczne rurki kolorymetryczne (np. impaktorowe do badania aerozoli) oraz cyfrowe mierniki z detektorami fotojonizacyjnymi (PID). Normy wyraźnie kategoryzują wykorzystanie takiego oprzyrządowania w układach dynamicznych wyłącznie jako badanie wskaźnikowe (indicative testing).
Z inżynieryjnego punktu widzenia mierniki oparte na zjawisku fotojonizacji (PID) wykrywają tylko frakcję lotną (pary oleju), całkowicie ignorując kluczowy pod względem stężenia masowego olej w postaci ciekłej i aerozolowej. Oznacza to, że urządzenie to w sposób krytyczny i niebezpieczny dla procesu produkcyjnego zaniża wskazania całkowitego oleju. Dodatkowo czujniki PID wykazują skokowe fluktuacje dokładności (od błędu na poziomie ±10% do nawet ±30%), na co wpływ mają zmiany temperatury, ciśnienie promieniowania, oddziaływanie fal radiowych, a nawet reakcje krzyżowe z parą wodną i mikrodrobinami.
Rurki chemiczne charakteryzują się z kolei bardzo dużym marginesem błędu rzędu ±25% i są wrażliwe na nowoczesne domieszki dodawane do syntetycznych olejów sprężarkowych (np. na dodatki antyspieniające i antykorozyjne), z którymi reakcje dają zafałszowane lub całkowicie wyzerowane odczyty w testerze. Zgodnie z zapisem ISO 8573-5 rurki chemiczne pełnią wyłącznie funkcję mechanizmu wstępnego służącego do orientacyjnej identyfikacji gwałtownego uderzenia węglowodorów w instalacji i absolutnie nigdy nie dają podstaw metrologicznych do legalnego przypisania instalacji do określonej klasy stężenia oleju całkowitego ujętej w standardzie ISO 8573-1.
Pobór prób na membrany
Zgodnie z wymaganiami normy ISO 8573-1, określenie rygorystycznych klas czystości dla całkowitej zawartości oleju (Total Oil) – wynoszącej np. ≤ 0,01 mg/m³ dla Klasy 1 – wymusza zsumowanie stężenia frakcji ciekłej, aerozolowej oraz oparów gazowych. W tym kontekście, technologia poboru próbek na membrany (ang. membrane collection) stanowi absolutny, inżynieryjny fundament walidacji dla fazy ciekłej i aerozolowej w układach o wysokiej klasie czystości, co szczegółowo precyzuje badawczy arkusz ISO 8573-2.
Rola i budowa układu membranowego w metodach B1 i B2 Pobór zanieczyszczeń olejowych z wykorzystaniem membran ma zastosowanie w nowoczesnych sieciach z filtracją koalescencyjną, gdzie spodziewane stężenie oleju mieści się w przedziale od 0,001 mg/m³ do 10 mg/m³. Norma ISO 8573-2 definiuje dwie metody oparte na tej technologii: metodę B1 (pobór na pełnym przepływie) oraz metodę B2 (izokinetyczny pobór na przepływie częściowym).
Aby zapewnić rygorystyczną dokładność badania i certyfikacji, standard bezwzględnie nakazuje stosowanie wysokowydajnych filtrów w postaci ułożonych szeregowo i ściśle przylegających do siebie trzech warstw membran z mikrowłókna szklanego. Membrany te muszą spełniać krytyczne parametry materiałowe: ich masa powierzchniowa powinna wynosić od 80 do 100 g/m², a penetracja cząstek nie może przekraczać 0,0005%.
Z uwagi na delikatność struktury mikrowłókien oraz ciśnienie sprężonego powietrza, stos operacyjny musi być podparty od strony wylotowej przez solidny, obojętny chemicznie dysk wsporczy (wykonany ze stali nierdzewnej o grubości 3 mm), co zapobiega fizycznemu rozerwaniu membrany w trakcie audytu. Całość umieszcza się w specjalistycznym, szczelnym uchwycie (ang. membrane holder). Wytyczne materiałowe dla samego uchwytu wprost zabraniają stosowania aluminium oraz jego stopów na jakichkolwiek elementach mających kontakt z próbką, ponieważ wchodzą one w reakcję z rozpuszczalnikami analitycznymi. Parametry przepływowe muszą być wyregulowane zaworami tak, aby prędkość powietrza przenikającego przez membranę testową nigdy nie przekroczyła 1 m/s przy ciśnieniu roboczym układu.
Rygory środowiskowe i manipulacja próbkami Zarządzanie membranami w halach produkcyjnych wymaga wdrożenia technik ściśle laboratoryjnych, aby uniknąć zaburzenia wyników poprzez fałszywe zanieczyszczenia krzyżowe z otoczenia, znane jako kontaminacja wtórna. Arkusz ISO 8573-2 narzuca inżynierom następujące rygory:
- Przed montażem membrany należy używać wyłącznie rękawiczek polietylenowych, by zablokować przeniesienie naturalnego tłuszczu z palców (ludzkie odciski palców zawierają węglowodory widoczne dla aparatury laboratoryjnej).
- Aplikacja oraz wyjmowanie membran z uchwytu musi odbywać się przy użyciu pęsety.
- Czyste membrany, jak i te po ekspozycji na sprężone powietrze, mogą być przechowywane wyłącznie w sterylnych pojemnikach bezwęglowodorowych, z zaleceniem stosowania szklanych szalek Petriego. Zabronione jest używanie pudełek ze związków organicznych i tworzyw sztucznych emitujących opary z plastyfikatorów.
- Przed rozpoczęciem audytu zaleca się przeprowadzenie weryfikacji sprzętu poprzez badanie „ślepej próby” (blank sample), polegającej na wylosowaniu czystej membrany i poddaniu jej analizie upewniającej, że nie wykazuje ona bazowej zawartości oleju przed kontaktem z powietrzem z fabryki.
Metodologia ekstrakcji i diagnostyka końcowa oleju (Solvent Extraction) Pobór na membrany jest wysoce precyzyjną procedurą analityczną offline, co w przeciwieństwie np. do wskaźnikowych czytników PID, wyklucza uzyskanie stężenia oleju w czasie rzeczywistym. Membrana, w strukturze której uwięziono zanieczyszczenia ciekłe i aerozole z badanego przepływu, trafia do laboratorium (zazwyczaj pod wyciąg / digestorium), gdzie poddawana jest procesowi ekstrakcji rozpuszczalnikowej.
Płynny rozpuszczalnik musi mieć klasę optyczną, doskonałą zdolność do rozpuszczania oleju, a z punktu widzenia budowy chemicznej nie może posiadać w swojej strukturze wiązań węgiel-wodór (C-H). Pozyskany roztwór testuje się następnie na obecność węglowodorów. Według rygorów ISO 8573-2 odbywa się to przy użyciu spektrometru pracującego w podczerwieni z transformacją Fouriera (FTIR), który analizuje absorbancję światła przy liczbach falowych charakterystycznych dla oleju (tj. 2960 cm⁻¹, 2925 cm⁻¹ oraz 2860 cm⁻¹), bądź przy wykorzystaniu chromatografu gazowego.
Technologia z wykorzystaniem membran połączona z odpowiednio wzorcowaną analizą laboratoryjną charakteryzuje się niepewnością wyników na wybitnym dla metrologii poziomie ±10% rzeczywistej wartości. Jednak inżynier jakości musi pamiętać, że sam wynik z membrany jest tylko połową audytu instalacji – dla sklasyfikowania całkowitej zawartości oleju do Klas 1 lub 2, taką wartość należy matematycznie zsumować z wynikiem stężenia oparów gazowych, pozyskanym oddzielnie na drodze desorpcji węglowej w rurkach analitycznych wedle normy ISO 8573-5.
Ekstrakcja rozpuszczalnikami
Weryfikacja całkowitej zawartości oleju (Total Oil) w systemach sprężonego powietrza stanowi z inżynieryjnego punktu widzenia najtrudniejsze i najbardziej rygorystyczne zadanie pomiarowe. Zgodnie z normą ISO 8573-1, całkowita zawartość oleju obejmuje węglowodory w postaci ciekłej, aerozoli oraz oparów gazowych. Wdrożenie restrykcyjnych klas czystości (np. Klasy 1, gdzie całkowity limit oleju wynosi $\le 0,01 mg/m^3$) całkowicie wyklucza stosowanie „w czasie rzeczywistym” tanich czujników elektronicznych (np. fotojonizacyjnych analizatorów PID), które wykrywają jedynie pary omijając fazy skroplone. Aby badanie zyskało status prawnie wiążącej walidacji, norma wymusza pobór próbek z wykorzystaniem membran lub materiałów sorpcyjnych, a następnie poddanie ich procesowi laboratoryjnej ekstrakcji rozpuszczalnikowej (solvent extraction), zgodnie z arkuszami pomiarowymi ISO 8573-2 oraz ISO 8573-5.
Rygorystyczne parametry fizykochemiczne rozpuszczalnika Rozpuszczalnik stosowany do wymywania zanieczyszczeń z oprzyrządowania pomiarowego jest elementem krytycznym dla dokładności testu. Standard ISO 8573-2 narzuca bezwzględne wymagania dla jego struktury:
- Musi być on obojętny, charakteryzować się doskonałą zdolnością rozpuszczania analizowanego oleju sprężarkowego i reprezentować laboratoryjną klasę optyczną, dedykowaną dla spektroskopii w podczerwieni.
- Jego skład chemiczny nie może zawierać jakichkolwiek wiązań węgiel-wodór (C-H).
- Musi wykazywać bezwzględną przejrzystość optyczną dla zakresu liczb falowych podczerwieni wynoszącego od $3400 cm^{-1}$ do $2500 cm^{-1}$.
Ze względu na zjawiska reaktywności chemicznej i ochronę samej próbki, standard surowo zakazuje stosowania aluminium oraz jego stopów do budowy jakichkolwiek elementów uchwytów membranowych, które mogą mieć styczność z używanym rozpuszczalnikiem. Dodatkowo, podczas prac w laboratorium (najczęściej wykonywanych pod wyciągiem/dygestorium), naczynia i kolumny zbiorcze muszą być wysoce kompatybilne ze stosowaną chemią.
Ekstrakcja rozpuszczalnikowa dla aerozoli i cieczy (ISO 8573-2) W wiodących metodach poboru próbek B1 i B2 faza płynna i aerozole są przechwytywane przez specjalistyczną, trójwarstwową membranę z mikrowłókna szklanego umieszczoną w szczelnym uchwycie. Zabezpieczona membrana trafia z zakładu produkcyjnego do laboratorium, gdzie za pomocą czystego rozpuszczalnika następuje fizyczne wypłukanie (ekstrakcja) zatrzymanego na niej oleju.
Szczególnym wyzwaniem jest zjawisko tworzenia się emulsji wodno-olejowych na filtrach pomiarowych. Jeśli dojdzie do oddzielenia warstw, inżynier laboratoryjny musi spuścić z kolumny wodę wolną od oleju, a następnie dodać precyzyjnie odmierzoną dawkę rozpuszczalnika i wymieszać ciecz w celu idealnego rozpuszczenia uwięzionych węglowodorów. Z układu odlewa się następnie cięższy roztwór składający się z rozpuszczalnika i oleju, a rzeczywistą masę odzyskanego zanieczyszczenia oblicza się, odejmując objętość wprowadzonych odczynników chemicznych od wartości całkowitej.
Ekstrakcja oparów gazowych (ISO 8573-5) Pomiar całkowitego oleju nie jest kompletny bez walidacji oparów lotnych. Po pobraniu powietrza z instalacji (uprzednio oczyszczonego z aerozoli i cieczy) gaz kierowany jest pod stałym przepływem przez rurki adsorpcyjne – np. termiczne rurki desorpcyjne (ATD). Zebrany na materiałach sorpcyjnych węglowodór gazowy w środowisku laboratoryjnym jest również uwalniany z rurek z wykorzystaniem roztworów rozpuszczalnika dedykowanego do analityki.
Spektrometria, chromatografia i dokładność Ekstrakt rozpuszczalnikowy, przygotowany na bazie wytycznych obydwu arkuszy normatywnych, wprowadzany jest do aparatury diagnostycznej. Dla roztworów z aerozoli (ISO 8573-2) wykorzystuje się najczęściej spektrometr pracujący w podczerwieni z transformacją Fouriera (FTIR), badający absorbancję próbek dla trzech charakterystycznych liczb falowych: $2960 cm^{-1}$, $2925 cm^{-1}$ i $2860 cm^{-1}$, ewentualnie chromatograf gazowy (GC). Z kolei próbki po ekstrakcji oparów gazowych (ISO 8573-5) wprowadzane są bezpośrednio do chromatografu gazowego.
Niezbędne do wyliczeń krzywe kalibracyjne uzyskuje się poprzez wykorzystanie samego rozpuszczalnika oraz próbek referencyjnych oleju (najlepiej pozyskanych prosto z pracującej w fabryce sprężarki, by uwzględnić procesy starzenia oksydacyjnego smarów). Tworzy się precyzyjne roztwory zapasowe, rozcieńczając ścisłą wagę oleju (np. 100 mg na 100 ml rozpuszczalnika), uzyskując stężenia kalibracyjne w przedziale od $2 \mu g/ml$ do $100 \mu g/ml$.
Rygorystyczna metodologia poboru, połączona z precyzyjną ekstrakcją rozpuszczalnikiem optycznym, stanowi najdoskonalsze inżynieryjne zabezpieczenie kontroli jakości (HACCP) i oferuje niepewność błędu poniżej $\pm 10%$ wartości rzeczywistej dla szerokiego stężenia rzędu od $0,001 mg/m^3$ do $10 mg/m^3$. Podsumowując, każde oznaczanie zaolejenia bez użycia tej złożonej procedury laboratoryjnej – np. przy użyciu czytników PID, rurek chemicznych i metod online – stanowi wg standardów wyłącznie tzw. badanie wskaźnikowe (indicative testing), bezużyteczne przy certyfikowaniu powietrza do wysokiej Klasy 1 lub 2.
Chromatografia gazowa
Chromatografia gazowa (ang. Gas Chromatography, GC) stanowi absolutny fundament laboratoryjnej diagnostyki inżynieryjnej przy rygorystycznym oznaczaniu całkowitej zawartości oleju (Total Oil) w układach sprężonego powietrza. W architekturze norm z serii ISO 8573 technika ta jest najwyższym standardem analitycznym, wymaganym do oficjalnej walidacji i certyfikacji systemów pneumatycznych (szczególnie w branży spożywczej czy farmaceutycznej), w których dąży się do osiągnięcia restrykcyjnej Klasy 1 lub 2 czystości.
Kluczowa rola chromatografii w analizie par oleju (ISO 8573-5) Pomiar całkowitej zawartości oleju wymusza zsumowanie wartości frakcji ciekłej, aerozolowej oraz oparów gazowych. O ile ciecze i aerozole bada się z użyciem membran, o tyle do przechwycenia lotnych oparów gazowych wykorzystuje się dedykowane rurki adsorpcyjne (np. węglowe rurki desorpcyjne lub bardzo czułe termiczne rurki desorpcyjne ATD). Norma ISO 8573-5 jednoznacznie wskazuje, że zebrany w ten sposób materiał musi zostać poddany laboratoryjnej analizie z wykorzystaniem chromatografu gazowego.
Komitet techniczny ISO określa chromatografię gazową jako technologię o potężnej czułości, która ma bezpośrednie zastosowanie do precyzyjnego oznaczania oparów oleju w bardzo szerokim zakresie stężeń: od skrajnie niskiego poziomu 0,001 $mg/m^3$ aż do 10 $mg/m^3$. Z tego powodu sprzęt ten jest jedynym prawnie dopuszczonym rozwiązaniem do wystawiania certyfikatów zgodności dla najwyższych klas ISO 8573-1.
Zastosowanie chromatografii w badaniu aerozoli i cieczy (ISO 8573-2) Choć chromatograf gazowy kojarzony jest przede wszystkim z oznaczaniem frakcji lotnych (ISO 8573-5), standard badawczy ISO 8573-2 dopuszcza go również jako pełnoprawne narzędzie laboratoryjne do analizy aerozoli i oleju w postaci ciekłej. Po pobraniu próbek z rurociągu za pomocą sterylnych, trójwarstwowych membran z mikrowłókna szklanego, uwięzione w nich węglowodory poddawane są ekstrakcji za pomocą specjalistycznego rozpuszczalnika optycznego pod dygestorium. Tak przygotowany ekstrakt może zostać wprowadzony albo do spektrometru podczerwieni (FTIR), albo właśnie do chromatografu gazowego w celu precyzyjnego obliczenia masy zanieczyszczeń.
Chromatografia gazowa a badania wskaźnikowe (Indicative Testing) Wiedza inżynieryjna płynąca z norm ISO bardzo ostro kontrastuje analitykę opartą na chromatografii gazowej z popularnymi, szybkimi metodami pomiarowymi dostępnymi na halach produkcyjnych. Urządzenia podające wyniki w czasie rzeczywistym, takie jak cyfrowe detektory fotojonizacyjne (PID) czy jednorazowe rurki chemiczne (np. uderzeniowe do aerozoli lub sorpcyjne), nie są w stanie zmierzyć całkowitej zawartości oleju i są obarczone ogromnym błędem pomiarowym dochodzącym do ±30%.
Norma ISO 8573-5 formułuje w tym zakresie bezwzględną zasadę: chemiczne rurki wskaźnikowe i sensory PID mogą być stosowane wyłącznie jako metody wstępne do tzw. badań wskaźnikowych (indicative testing), służących jedynie do zasygnalizowania nagłej obecności oparów oleju w układzie. Urządzenia te zaniżają całkowity obraz zanieczyszczeń, całkowicie ignorując np. skroplony kondensat, przez co nie mogą być użyte do klasyfikacji systemu. Po przeprowadzeniu takiego wstępnego rozeznania, inżynierowie mają obowiązek zastosować metodę chromatografii gazowej w celu uzyskania dokładnego, legalnego i wiążącego pomiaru. Obecnie nie istnieje na rynku żadna technologia działająca w czasie rzeczywistym (on-line), która oferowałaby dokładność niezbędną do sklasyfikowania całkowitej zawartości oleju zgodnie z ISO 8573-1; wszystkie badania walidacyjne tego parametru wymuszają analitykę off-line opartą o ekstrakcję i chromatografię w warunkach laboratoryjnych.
Badania mikrobiologiczne sprężonego powietrza
W kontekście inżynieryjnego pomiaru zanieczyszczeń w układach sprężonego powietrza, zanieczyszczenia mikrobiologiczne (takie jak bakterie, drożdże, grzyby czy endotoksyny) traktowane są technologicznie jako specyficzna kategoria cząstek stałych, które charakteryzują się zdolnością do metabolizmu i tworzenia żywych kolonii (CFU – Colony Forming Units),,. W przeciwieństwie do cząstek stałych, wody i oleju, główny standard ISO 8573-1 nie przypisuje zanieczyszczeniom mikrobiologicznym sztywnych klas liczbowych (np. od 1 do 9), lecz nakazuje opcjonalne raportowanie ich obecności jako parametru uzupełniającego, wyrażonego w jednostkach CFU na metr sześcienny (CFU/m³),.
Korelacja analizy mikrobiologicznej (ISO 8573-7) z pomiarem cząstek stałych (ISO 8573-4) Z punktu widzenia diagnostyki, ciągłe monitorowanie (on-line) obecności mikroorganizmów w czasie rzeczywistym jest w instalacjach pneumatycznych technologicznie niemożliwe i zawsze wymaga poboru próbek do analizy laboratoryjnej. Zasadniczym problemem metrologicznym jest fakt, że automatyczne, laserowe liczniki cząstek stałych (OPC lub OAS) nie posiadają zdolności do odróżnienia martwych drobin (np. kurzu czy rdzy) od żywych mikroorganizmów – wszystkie te elementy są przez optykę traktowane po prostu jako cząstki stałe,. Dlatego walidacja sterylności systemu wymusza zintegrowane podejście: oficjalne testy na podstawie arkusza ISO 8573-7 są przeznaczone do stosowania w ścisłym połączeniu z metodyką badawczą z arkusza ISO 8573-4,.
Metodologia poboru próbek i sprzęt (Slit-sampler) Fizyczne wyizolowanie patogenów z dynamicznego przepływu rurociągu jest rygorystycznie definiowane przez standard ISO 8573-7 i wymusza zastosowanie izokinetycznego pobierania próbek o przepływie częściowym (partial flow iso-kinetic),. Do uwięzienia zanieczyszczeń stosuje się specjalistyczny próbnik szczelinowy (slit-sampler), działający na zasadzie uderzeniowej (impakcji),. Sprężone powietrze jest ukierunkowane i drastycznie przyspieszane poprzez wąską szczelinę o szerokości zaledwie 0,5 mm, uderzając bezpośrednio w wolno obracającą się, wilgotną szalkę Petriego z agarem odżywczym,. Dzięki swojej masie własnej, mikroorganizmy wbijają się w podłoże, podczas gdy lżejsze molekuły gazu ulegają odchyleniu i opuszczają komorę. Niezwykle ważną dyrektywą inżynieryjną w tym procesie jest bezwzględny zakaz mechanicznego osuszania lub sztucznego podgrzewania gazu przed wejściem do próbnika. Choć takie działanie ułatwiłoby redukcję wody, to doprowadziłoby do obumarcia patogenów, co krytycznie zafałszowałoby ostateczny wynik audytu.
Techniki aseptyczne i procedury inkubacyjne Ponieważ sprzęt wprowadzany na halę produkcyjną jest narażony na skażenie wtórne ze środowiska, audytorzy muszą stosować absolutny reżim aseptyczny, w tym obowiązkową dezynfekcję armatury, rurek i węży za pomocą 70-procentowego roztworu etanolu,. Proces badawczy nakazuje również przed oraz po właściwym poborze wykonać test ślepej próby bez włączania przepływu powietrza, aby zyskać gwarancję, że sprzęt pomiarowy nie wnosi własnych kontaminacji. Aby ułatwić odróżnienie materii martwej od biologicznej, pomiary na zakładzie muszą zostać sprawnie zamknięte w oknie czasowym wynoszącym 4 godziny.
Zabezpieczone szalki z agarem trafiają następnie do laboratorium do inkubatorów. Bakterie mezofilne i grzyby hoduje się w temperaturach od 20°C do 30°C przez okres od 2 do 14 dni. Analityka opiera się na prostym, ale sprawdzonym założeniu metrologicznym: pojedyncza schwytana komórka da w inkubatorze początek jednej, zauważalnej wizualnie kolonii, którą można zliczyć. Aby uniknąć utraty dokładności w wyniku zarastania (aglomeracji) szybko rosnących kolonii, normy nakazują weryfikację i zliczanie punktów na szalkach nawet co 24 godziny.
Diagnostyka krytyczna: Endotoksyny w kondensacie Osobnym, wysoce krytycznym aspektem diagnozowania powietrza jest detekcja endotoksyn – niebezpiecznych toksyn (produktów przemiany materii) generowanych przez bakterie Gram-ujemne. Zaledwie kilka nanogramów tych substancji w instalacji stanowi śmiertelne zagrożenie dla konsumentów produktów końcowych. Pomiar tych organizmów realizuje się poprzez pobranie sterylnych próbek skroplin (kondensatu) bezpośrednio z instalacji, na przykład używając testerów zanurzeniowych (dip-stick), które następnie inkubuje się w 27°C,. Norma formułuje w tym aspekcie bezkompromisową zasadę bezpieczeństwa: jeżeli w badanym kondensacie zostanie wykryta chociażby jedna bakteria Gram-ujemna, jest to równoznaczne z występowaniem endotoksyn, co nakazuje natychmiastowe zatrzymanie procesu oraz radykalne czyszczenie i dezynfekcję „mokrej strefy” układu dystrybucji.
Kontekst bezpieczeństwa żywności i raportowania (HACCP) Pomiary mikrobiologiczne sprężonego powietrza stanowią fundament zachowania reżimów HACCP i GMP,. Zgodnie ze wspólnym kodeksem postępowania BRC i BCAS (Food Grade Compressed Air), dla sprężonego powietrza mającego bezpośredni, fizyczny kontakt z żywnością, obecność zdolnych do życia mikroorganizmów zbadana zgodnie z normą ISO 8573-7 musi znajdować się na poziomie niewykrywalnym (zerowym).
Zwieńczeniem całego procesu analitycznego nie jest nadanie powietrzu cyfrowej klasy, lecz wygenerowanie rygorystycznego raportu, który jako suplement do wyników pomiaru cząstek stałych z ISO 8573-4, musi obligatoryjnie zawierać zdanie: „Deklarowana sterylność sprężonego powietrza zgodnie z ISO 8573-1” i wskazywać jednoznaczny, ostateczny werdykt jakościowy: „Sterylne” lub „Niesterylne”.
Próbnik szczelinowy (slit-sampler)
W diagnostyce jakości sprężonego powietrza zanieczyszczenia mikrobiologiczne (bakterie, drożdże, grzyby) stanowią specyficzną i wysoce krytyczną grupę cząstek stałych,. Ze względu na technologiczne ograniczenia, laserowe optyczne liczniki cząstek (OPC) stosowane podczas klasyfikacji ogólnej (według arkusza ISO 8573-4) nie posiadają zdolności do odróżnienia obojętnej materii martwej od zdolnych do namnażania organizmów żywych. Z tego powodu, do pełnej inżynieryjnej oceny sterylności układu, zgodnie ze standardem metrologicznym ISO 8573-7, audytorzy i działy jakości muszą obligatoryjnie wykorzystywać aparaturę badawczą znaną jako próbnik szczelinowy (slit-sampler),,.
Zasada działania próbnika szczelinowego (Technika Impakcji) Próbnik szczelinowy to wysoce wyspecjalizowane urządzenie uderzeniowe (impaktor), służące do fizycznego wyizolowania patogenów ze strugi gazu sprężonego,. Powietrze pobrane z rurociągu jest wprowadzane przez dedykowane złącze, a następnie drastycznie przyspieszane przez bardzo wąską, promieniową szczelinę o szerokości zaledwie 0,5 mm,. Wytworzony w ten sposób strumień gazu uderza bezpośrednio w wolno obracającą się szalkę Petriego (najczęściej o dużej średnicy 140 mm), która wypełniona jest wilgotnym agarem odżywczym,,. Wykorzystuje się tu czyste prawa fizyki: pod wpływem pędu i znacznie większej masy własnej, mikroorganizmy fizycznie wbijają się w powierzchnię agaru, podczas gdy lżejsze cząsteczki powietrza ulegają odchyleniu i swobodnie opuszczają komorę urządzenia,.
Technologia oparta na próbnika szczelinowym jest uniwersalna analitycznie – nadaje się doskonale do zliczania bakterii, drożdży i grzybów, a przy użyciu odpowiednich, dedykowanych metod pozwala diagnozować również obecność wirusów oraz bakteriofagów.
Rygory izokinetyki i uwarunkowania środowiskowe gazu Zgodnie ze standardami inżynieryjnymi, wykorzystanie slit samplera wymaga zachowania rygoru poboru izokinetycznego na przepływie częściowym (partial flow iso-kinetic), z wykorzystaniem zjawisk i sond znanych ze standardu ISO 8573-4,,. Oznacza to, że rozkład prędkości oraz ciśnienie strugi wprowadzanej do komory próbnika muszą zostać zredukowane, aby idealnie odwzorowywać charakterystykę przesyłu rurociągu głównego.
Co niezwykle istotne, oficjalna metodyka ISO kategorycznie zabrania mechanicznego osuszania lub sztucznego podgrzewania badanego powietrza bezpośrednio przed jego wlotem do próbnika. Choć zniwelowałoby to wpływ wody z rurociągu, wywołałoby natychmiastowe obumarcie (wysuszenie) organizmów mikrobiologicznych stacjonujących w gazie, co doprowadziłoby do dramatycznego zafałszowania wyników certyfikacji całego zakładu.
Techniki aseptyczne w warunkach przemysłowych Aby wykluczyć tzw. kontaminację wtórną i fałszywie dodatnie wyniki wygenerowane przez bakterie ze środowiska otaczającego kompresorownię, manipulacja sprzętem szczelinowym wymusza reżim laboratoryjny. Wszystkie elementy próbnika, łącznie z przyłączami rurowymi i wężami, muszą być bezwzględnie zdezynfekowane przed badaniem za pomocą np. 70-procentowego roztworu etanolu,.
Wytyczne narzucają wykonanie tak zwanej „ślepej próby” tuż przed, jak i po zakończeniu właściwego uderzania powietrza w szalkę. Ślepa próba polega na umieszczeniu sterylnej płyty agarowej w urządzeniu z zachowaniem całej sekwencji ruchów operatora (otwarcie wieka, kalibracja mechanizmu wskaźnika poziomu na agar, zamknięcie pokrywy), bez faktycznego uruchamiania przepływu ze sprężarki,,,. Gwarantuje to ostateczną pewność, że sam aparat i ręce inżyniera nie wniosły do odczytów własnej flory. Aby chronić środowisko żelowe przed degradacją, próbki należy przygotować i zanalizować w oknie czasowym wynoszącym do 4 godzin.
Inkubacja i parametryzacja dla wymogów audytorskich (CFU) Zabezpieczone szalki z agarem opuszczają halę produkcyjną i w szczelnych opakowaniach trafiają do laboratorium mikrobiologicznego lub specjalnego inkubatora w celu wyhodowania kultur patogennych,,. Fundament metrologiczny odczytu w tej fazie zakłada, że jeden żywy mikroorganizm przechwycony przez szczelinę próbnika da początek jednej, widocznej gołym okiem kolonii.
Dzięki precyzyjnemu zliczeniu tych ognisk – podawanych w jednostkach tworzących kolonie (CFU) – inżynierowie oraz pracownicy służb jakościowych (utrzymujących np. systemy HACCP) mogą wydać rygorystyczny certyfikat bezpieczeństwa, wprost deklarujący czy sprężone medium posiada status absolutnie „Sterylnego”, czy też „Niesterylnego” w ramach wytycznych normy ISO 8573-1.
Pożywki mikrobioligiczne
Płytki agarowe (szalki Petriego wypełnione żelowym podłożem odżywczym) stanowią fundamentalny element badawczy w ocenie sterylności i oznaczaniu zawartości zdolnych do życia zanieczyszczeń mikrobiologicznych (bakterii, drożdży, grzybów) w układach sprężonego powietrza, zgodnie z rygorami normy ISO 8573-7. Ponieważ laserowe liczniki cząstek stałych nie dysponują technologią pozwalającą na odróżnienie materii martwej od żywych mikroorganizmów, weryfikacja biologiczna opiera się na bezpośredniej ekspozycji wilgotnego agaru na strumień badanego gazu, a następnie na laboratoryjnej inkubacji przechwyconych patogenów.
Przygotowanie i specyfikacja techniczna podłoży agarowych Norma ISO 8573-7 precyzyjnie definiuje protokół inżynieryjny przygotowywania pożywek, wymieniając jako standardowe medium agar do zliczania drobnoustrojów (PCA – Plate Count Agar) oraz podłoże Sabourauda z 4-procentową zawartością dekstrozy. Proces laboratoryjny wymaga ścisłego odważenia suchego medium, rozpuszczenia go w wodzie, a następnie poddania sterylizacji w autoklawie w temperaturze 121°C przez czas 15 minut. Po schłodzeniu roztworu do około +50°C, specjaliści muszą zmierzyć i skorygować jego pH przy użyciu kwasu solnego lub wodorotlenku sodu. Zgodnie z wytycznymi, zwalidowane podłoże wylewa się w objętości 65 ml na sterylne, plastikowe szalki Petriego o średnicy 14 cm (140 mm). Po ostygnięciu i stężeniu agaru, każda szalka musi zostać bezwzględnie zabezpieczona poprzez zapakowanie w dwa sterylne worki foliowe, przy czym zewnętrzny musi posiadać hermetyczny zgrzew. Na dnie każdej szalki umieszcza się etykietę identyfikacyjną umożliwiającą pełną identyfikowalność partii, daty oraz miejsca pomiaru na hali produkcyjnej.
Fizyka poboru próbki i interakcja z agarem W warunkach przemysłowych płytki agarowe wykorzystuje się wewnątrz dedykowanych urządzeń uderzeniowych, czyli próbników szczelinowych (slit-samplers), pracujących na częściowym przepływie izokinetycznym. Otwarta szalka z agarem umieszczana jest w komorze, gdzie obraca się powoli pod promieniową szczeliną o szerokości zaledwie 0,5 mm. Zredukowany i przyspieszony w szczelinie strumień sprężonego powietrza uderza w wilgotną powierzchnię agaru. Wykorzystuje się tu podstawowe prawa fizyki: dzięki różnicy mas, cięższe mikroorganizmy wbijają się bezpośrednio w żelowe podłoże, podczas gdy lżejsze molekuły gazu ulegają odchyleniu i opuszczają urządzenie. Prawidłowa kalibracja sprzętu badawczego wymaga, by mechaniczny wskaźnik poziomu próbnika został precyzyjnie opuszczony bezpośrednio na powierzchnię agaru w celu ustalenia właściwej aerodynamiki zderzeniowej.
Rygory aseptyczne i uwarunkowania środowiskowe Z uwagi na wysoką wrażliwość podłoży agarowych, audyty chronione są przed kontaminacją wtórną poprzez ścisły nadzór aseptyczny. Norma ISO nakazuje wykonanie tzw. ślepych prób – przed i po właściwym teście w kompresorowni należy włożyć sterylną szalkę do aparatu bez uruchamiania przepływu powietrza. Szalki te po inkubacji nie mogą wykazać żadnego wzrostu kolonii, co gwarantuje, że sam aparat i otoczenie hali nie wprowadzają własnych zanieczyszczeń. Co więcej, walidacji podlega sama droga transportowa: jedna z płytek agarowych powinna „geograficznie” przebyć całą trasę od producenta, który napełnił szalkę, poprzez obszar próbkowania, aż do laboratorium, stanowiąc dowód na brak niezamierzonych skażeń transportowych.
Po zakończeniu próbkowania szalka jest wyjmowana z najwyższą ostrożnością, zabezpieczana taśmą i odkładana do sterylnego worka. Zgromadzony materiał biologiczny trafia do inkubatorów laboratoryjnych (np. na 2 do 14 dni dla temperatur 20°C – 30°C). Diagnoza opiera się na założeniu, że pojedynczy organizm przechwycony przez agar rozwinie się w jedną, widoczną gołym okiem kolonię (CFU – jednostkę tworzącą kolonię). Standard wymaga, aby po inkubacji zarówno centralna część, jak i zewnętrzne krawędzie 14-centymetrowej powierzchni agaru były całkowicie wolne od ognisk patogennych; ewentualne skupiska mogą pojawić się jedynie na linii wyznaczającej fizyczny początek i koniec pomiaru na obracającej się płycie. W specyficznych przypadkach inżynierowie mogą zastosować selektywne podłoża agarowe w celu ukierunkowanej izolacji wysoce szkodliwych enterobakterii Gram-ujemnych.
Znaczenie agaru w detekcji endotoksyn Podłoże agarowe odgrywa również kluczową rolę w załącznikowej, niezwykle ważnej z punktu widzenia systemów HACCP, metodzie diagnozowania kondensatu wodnego na obecność śmiercionośnych endotoksyn. W tym zastosowaniu nie wykorzystuje się 14-centymetrowych szalek uderzeniowych, lecz sterylne testery zanurzeniowe (dip-sticks), obustronnie pokryte odpowiednio przygotowanym agarem. Tester taki jest wprowadzany do próbki pobranych z układu skroplin na równo 10 sekund, zapewniając bezpośredni, bliski kontakt całej żelowej powierzchni ze specyfikiem. Płytki poddaje się inkubacji w 27°C, a stwierdzenie choćby jednej kolonii zmusza służby Utrzymania Ruchu do uznania całego systemu za skażony endotoksynami i przeprowadzenia jego rygorystycznej sterylizacji.
CFU
Pojęcie jednostki tworzącej kolonię (CFU – Colony Forming Unit) stanowi fundament metrologiczny w diagnostyce mikrobiologicznej układów sprężonego powietrza, definiowanej przez normę ISO 8573-7. W inżynierii jakości sprężonego powietrza, CFU jest oficjalną jednostką miary służącą do wyrażania tzw. liczby hodowlanej, czyli ilości zdolnych do życia mikroorganizmów (pojedynczych komórek bakterii, drożdży, grzybów lub ich agregatów), które wykazują potencjał do aktywności metabolicznej i potrafią wytworzyć widoczne kolonie na stałym podłożu odżywczym (agarze).
Zasada oznaczania CFU w instalacjach przemysłowych Ponieważ standardowe, laserowe liczniki cząstek stałych (wykorzystywane do certyfikacji zanieczyszczeń stałych według ISO 8573-4) nie potrafią odróżnić materii martwej od żywych mikroorganizmów, analityka w kierunku oznaczania CFU wymaga poboru strumienia na przepływie częściowym z użyciem próbnika szczelinowego (slit-sampler). Zasada badawcza opiera się na bezpośrednim uderzeniu zredukowanej strugi sprężonego gazu w wilgotną szalkę Petriego. Podstawowe założenie metrologiczne i biologiczne tej metody zakłada, że każdy pojedynczy mikroorganizm (lub ich klaster) schwytany z przepływającego powietrza rozwinie się w inkubatorze w dokładnie jedną, zauważalną gołym okiem kolonię (CFU).
Inkubacja i zapobieganie błędom zliczania Aby wynik wyrażony w jednostkach tworzących kolonie był rzetelny, zabezpieczone próbki poddawane są rygorystycznej inkubacji laboratoryjnej. Zgodnie z wytycznymi normy ISO 8573-7, w przypadku stosowania podłóż nieselektywnych, fizyczne zliczanie wyhodowanych CFU należy rozpocząć już po 24 godzinach od momentu rozpoczęcia inkubacji, a następnie kontynuować codzienne obserwacje przez okres od 10 do 14 dni. Taki ścisły rygor jest niezbędny, aby zapobiec utracie dokładności pomiarowej; bez regularnej kontroli, szybko rosnące kolonie mogłyby zacząć na siebie zachodzić i ulegać aglomeracji, co doprowadziłoby do sztucznego zaniżenia ostatecznej ilości odnotowanych CFU.
Raportowanie CFU w kontekście klas czystości ISO 8573-1 oraz systemów HACCP W przeciwieństwie do cząstek stałych, wody czy oleju całkowitego, główny arkusz klasyfikacyjny ISO 8573-1 nie przypisuje zanieczyszczeniom mikrobiologicznym sztywnych, numerycznych klas czystości. Wynik audytu podaje się w formie uzupełniającego raportu, określającego dokładną koncentrację patogenów, wyrażoną w ilości jednostek tworzących kolonie na metr sześcienny sprężonego powietrza ($CFU/m^3$) z podziałem na poszczególne rodzaje, takie jak bakterie, drożdże, grzyby czy enterobakterie.
W krytycznych obszarach produkcji (np. w miejscach bezpośredniego kontaktu powietrza z żywnością, w farmacji czy sektorze napojów), wytyczne jakościowe takie jak standard BRC czy rygory HACCP wymagają potwierdzenia sterylności instalacji. Oznacza to, że docelowa liczba zdolnych do życia mikroorganizmów (CFU) w badanym metrze sześciennym gazu musi być na poziomie całkowicie niewykrywalnym (zerowym).
Norma obejmuje również diagnostykę skroplin (kondensatu) uwalnianych z sieci, co ma kluczowe znaczenie przy wykrywaniu toksycznych endotoksyn. W badaniu kondensatu ogólny, akceptowalny przez normy limit dla bakterii, drożdży i grzybów wynosi 10 000 CFU na mililitr cieczy ($CFU/ml$), jednakże wykrycie chociażby jednej kolonii (1 CFU) bakterii Gram-ujemnych dowodzi obecności endotoksyn i bezwzględnie zmusza służby inżynieryjne do przeprowadzenia natychmiastowej sterylizacji systemu.
Pobór próbek sprężonego powietrza
Walidacja klasy czystości sprężonego powietrza zgodnie z rygorystyczną normą ISO 8573-1 jest z inżynieryjnego punktu widzenia niemożliwa bez ścisłego zastosowania metodyk poboru próbek (sampling methodology) określonych w arkuszach badawczych od ISO 8573-2 do ISO 8573-9. Niezastosowanie się do tych wymogów – na przykład poprzez użycie powszechnych złączek z reduktorami ciśnienia – trwale degraduje całą procedurę do statusu tzw. pomiaru wskaźnikowego (indicative testing), który informuje o trendach, ale nie posiada żadnej mocy walidacyjnej i nie pozwala na oficjalną certyfikację systemu.
Podstawowe zasady poboru: Full Flow oraz Partial Flow Iso-kinetic Międzynarodowe standardy z grupy ISO 8573 przewidują dwie główne technologie wprowadzania powietrza do aparatury analitycznej. Metodę poboru na pełnym przepływie (full flow sampling) stosuje się wyłącznie w sytuacjach, gdy całkowity przepływ powietrza w punkcie pomiarowym jest mniejszy lub równy maksymalnej przepustowości pomiarowej podłączonego urządzenia.
Jednakże w rurociągach przemysłowych, charakteryzujących się wysoką dynamiką, absolutnym fundamentem walidacji instalacji dla cząstek stałych, mgły olejowej oraz mikroorganizmów (celujących w najwyższe klasy ISO) jest izokinetyczny pobór próbek na przepływie częściowym (partial flow iso-kinetic sampling). Wymaga to ingerencji w sieć pneumatyczną, najczęściej poprzez zamontowanie odpowiednio wykalibrowanej sondy izokinetycznej na kolanie 90 stopni. Metodologia ta eliminuje przekłamania związane z uderzeniami i rozprężeniem gazu, gwarantując, że prędkość przesyłu, a co za tym idzie koncentracja i rozkład zanieczyszczeń wpadających do sprzętu badawczego, są fizycznie identyczne z warunkami panującymi w głównym nurcie powietrza.
Metodyka próbkowania dla ciśnieniowego punktu rosy (PDP) Na tle rygorów dotyczących aerozoli czy cząstek stałych, pomiar wilgotności w postaci pary wodnej ujęty w arkuszu ISO 8573-3 stanowi istotny wyjątek technologiczny. Ze względu na fakt, że analizowana woda ma postać w pełni gazową, badanie ciśnieniowego punktu rosy (Pressure Dew Point) nie wymaga modyfikacji rurociągu w celu stosowania skomplikowanych technik izokinetycznych. Próbkowanie do higrometru przemysłowego można w tym przypadku z powodzeniem realizować na pełnym przepływie lub poprzez zredukowany przepływ częściowy z użyciem rurki obejściowej (bypass tube) i standardowego trójnika pomiarowego (T-piece) podłączonego bezpośrednio do układu.
Choć brak wymogu izokinetyki ułatwia pracę audytora, pomiar punktu rosy wymusza z kolei ścisłe i bezwzględne przestrzeganie rygorów materiałowych dotyczących samego toru próbkującego, aby zniwelować błędy dyfuzyjne. Inżynierowie przeprowadzający badania muszą stosować się do następujących zasad ujętych w normach i dobrych praktykach:
- Przenikalność materiałowa (Dyfuzja): Do pomiarów bardzo suchych gazów i głębokich punktów rosy (np. certyfikacja Клаsy 1 dla wymogów rzędu -70°C PDP) układ doprowadzający próbkę musi być zbudowany wyłącznie z rurek z politetrafluoroetylenu (PTFE / Teflon) lub z wysokiej jakości stali kwasoodpornej. Zastosowanie w linii próbkującej jakichkolwiek elastycznych materiałów higroskopijnych, takich jak polichlorek winylu (PVC), nylon czy guma, jest całkowicie niedopuszczalne, gdyż przepuszczają one wilgoć z otoczenia zewnętrznego do próbki, permanentnie i drastycznie fałszując wynik suchego gazu.
- Optymalizacja toru przepływu: Zaleca się, by układ rurociągów pobierających próbkę miał możliwie najmniejszą długość, a pole jego powierzchni należy zminimalizować poprzez zastosowanie rurek o najmniejszym dopuszczalnym przekroju. Pozwala to skrócić czas reakcji układu i niweluje powstawanie martwych stref. W środowisku o ekstremalnie niskiej wilgotności zaleca się stosowanie rur ze stali elektropolerowanej, ponieważ nawet szorstkość powierzchni czy mikroskopijne zabrudzenia, takie jak odciski palców na złączach, mogą zaadsorbować resztkową wodę i wprowadzić mierzalny błąd analityczny.
- Kontrola termiczna: Rzetelna metodyka poboru próbki wodnej wymaga utrzymywania miejsca poboru oraz aparatury w temperaturze fizycznie wyższej niż spodziewany ciśnieniowy punkt rosy badanego sprężonego powietrza. Najlepszą praktyką, chroniącą układ przed fałszywym skropleniem wilgoci jeszcze przed wejściem gazu na sensor higrometru, jest stosowanie elektrycznego podgrzewania toru badawczego.
- Przygotowanie stanowiska: Przed właściwym pomiarem, szczególnie w sieciach wysoce oczyszczonych, miejsca poboru próbek należy poddać działaniu strumienia przemywającego, wykorzystując do tego suchy gaz z instalacji; dodatkowo sprzęt można wygrzewać z uwzględnieniem tolerancji termicznej czujników, by całkowicie wypędzić resztkową wilgoć i zagwarantować reprezentatywność pomiaru.
Full flow
Metodologia poboru próbek (ang. sampling methodology) stanowi inżynieryjny fundament rzetelnej oceny i walidacji klas czystości sprężonego powietrza według standardów serii ISO 8573. W ramach szczegółowych arkuszy badawczych (od ISO 8573-2 do 8573-9), norma określa dwie główne, prawnie dopuszczalne techniki: izokinetyczny pobór na przepływie częściowym (partial flow iso-kinetic) oraz pobór na pełnym przepływie (full flow).
Zasada działania i inżynieryjne kryteria wyboru Metody Pełnego Przepływu Metoda poboru na pełnym przepływie polega na fizycznym skierowaniu całej objętości strugi badanego sprężonego powietrza bezpośrednio przez aparaturę analityczną. Z inżynieryjnego punktu widzenia technika ta może zostać zastosowana wyłącznie wtedy, gdy spełnione zostaną bezwzględnie dwa krytyczne warunki. Po pierwsze, całkowite natężenie przepływu sprężonego gazu w docelowym punkcie poboru musi być mniejsze lub równe maksymalnej dopuszczalnej przepustowości urządzenia testowego. Po drugie, aparatura pomiarowa musi posiadać konstrukcyjną zdolność do bezpiecznego operowania pod pełnym ciśnieniem roboczym danej instalacji produkcyjnej. Jeżeli strumień docelowy w rurociągu przekracza możliwości pomiarowe sprzętu, wymuszone jest przejście na izokinetyczny pobór częściowy.
Zastosowanie metody „Full Flow” w poszczególnych arkuszach badawczych ISO 8573:
1. Diagnostyka mgły i aerozoli olejowych (ISO 8573-2) Arkusz analizujący aerozole olejowe definiuje dwie ścisłe procedury oparte na przepływie pełnym. Metoda A wykorzystuje wysokowydajne filtry koalescencyjne (połączone szeregowo w celu weryfikacji przebić) i jest dedykowana dla silnie zanieczyszczonych systemów, gdzie stężenie oleju waha się od 1 mg/m³ do 40 mg/m³. Dla bardzo rygorystycznych klas czystości certyfikowanych metodą B1, stosuje się analityczny uchwyt z zamontowanymi trzema warstwami sterylnej membrany z mikrowłókna szklanego. Podstawowym rygorem metrologicznym metody B1 jest wymóg uprzedniego przepłukania układu badanym gazem i ustabilizowania przepływu za pomocą precyzyjnych zaworów dławiących (zlokalizowanych zawsze za membraną badawczą). Prędkość powietrza uderzającego bezpośrednio w czoło membrany analitycznej absolutnie nie może przekroczyć 1 m/s. Gwarantuje to uniknięcie zjawiska wall flow (fizycznego osadzania cieczy i wytrącania oleju na ściankach rurociągu i złączach przed próbką), co krytycznie zafałszowałoby ostateczny wynik audytu.
2. Diagnostyka wilgotności i ciśnieniowego punktu rosy (ISO 8573-3) W przypadku pomiarów pary wodnej, badanie na pełnym przepływie polega na bezpiecznym osadzeniu sondy higrometrycznej (np. z czujnikiem pojemnościowym lub lustrem kondensacyjnym) bezpośrednio w głównym strumieniu rurociągu. Jedynym warunkiem środowiskowym jest tu mechaniczne zabezpieczenie delikatnego sensora przed uderzeniami wolnej wody ciekłej i innymi agresywnymi zanieczyszczeniami współwystępującymi. Ze względów praktycznych w zakładach częściej jednak obok głównej nitki instaluje się proste układy bocznikujące (tzw. rurki bypass), które stanowią akceptowalną modyfikację tej zasady pomiarowej.
3. Optyczna analiza cząstek stałych (ISO 8573-4) W diagnostyce cząstek stałych, wdrożenie metody full flow w nowoczesnym zakładzie przemysłowym natrafia na poważne ograniczenia technologiczne. Optyczne liczniki cząstek (OPC), bazujące na laserowym zjawisku rozpraszania światła, posiadają bardzo restrykcyjne i niskie limity własnego przepływu próbki. W związku z tym arkusz ISO 8573-4 dopuszcza badanie „full flow” głownie wtedy, gdy proces opiera się na ręcznym wychwytywaniu drobin na dyskach próbkujących, a następnie mozolnym liczeniu i wymiarowaniu zanieczyszczeń przy użyciu mikroskopu elektronowego (SEM) lub optycznego. Gdy konieczna jest zautomatyzowana analiza za pomocą cyfrowych laserów OPC, objętość powietrza zmusza audytorów do odstąpienia od pełnego przepływu na rzecz izokinetycznego przepływu częściowego.
Reżimy sanitarne a badania wskaźnikowe (Indicative Testing) Pobór próbek metodą pełnego przepływu, jako rygorystyczny proces metrologiczny, zakazuje wykorzystywania jakichkolwiek elementów ingerujących w strukturę chemiczną strugi. Cały tor pomiarowy nie może wprowadzać do układu tzw. kontaminacji wtórnej i wymaga zachowania stałych warunków termodynamicznych. Powszechnie spotykaną praktyką inżynieryjną, uznawaną za błędną w procesie certyfikacji, jest wykonywanie pomiarów na przypadkowych złączach wtykowych, do których wpinane są przewody wymuszające redukcję ciśnienia przed komorą pomiarową. Metodologia rozprężania (obniżania) gazu drastycznie zmienia wektor rozkładu, prędkość i zagęszczenie zanieczyszczeń względem strugi głównej. Tak zrealizowane procedury całkowicie wykluczają metodykę walidacyjną ISO, degradując całą czynność audytorską wyłącznie do statusu badań wskaźnikowych (indicative testing), które ukazują awaryjne trendy w instalacji, lecz nie posiadają żadnej mocy certyfikującej w świetle wymogów ISO 8573-1.
Stały przepływ
W inżynierii jakości sprężonego powietrza koncepcja zrównania parametrów przepływu definiuje krytyczną granicę technologiczną dla legalnego i poprawnego metrologicznie zastosowania metodyki badawczej na pełnym przepływie. Podstawowy warunek narzucony przez standardy pomiarowe z rodziny ISO 8573 określa jednoznacznie, że metoda na pełnym przepływie może zostać zaimplementowana wyłącznie w sytuacji, gdy strumień sprężonego gazu w wyznaczonym punkcie poboru jest mniejszy lub precyzyjnie równy maksymalnemu, dopuszczalnemu natężeniu przepływu urządzenia diagnostycznego.
Badanie na pełnym przepływie wymusza fizyczne skierowanie całej objętości strugi powietrza z rurociągu bezpośrednio przez komorę sprzętu analitycznego. Aby nie zaburzać dynamiki gazu i nie generować sztucznych spadków ciśnienia na stanowisku testowym, rygor metrologiczny wymaga, by wszystkie zawory odcinające zamontowane na linii próbkującej były kulowymi zaworami pełnoprzepływowymi, w których wewnętrzna średnica otworu musi być równa wewnętrznej średnicy obsługiwanego rurociągu.
W rzeczywistości przemysłowej natężenie przepływu w głównych kolektorach sprężarkowni najczęściej drastycznie przewyższa (nie jest równe ani mniejsze) ograniczoną przepustowość czułej aparatury badawczej. Próba wtłoczenia tak ogromnego strumienia w sprzęt testowy skutkowałaby niemożnością dokonania poprawnej walidacji i dostarczyłaby całkowicie zafałszowane odczyty. W takich przypadkach normy bezwzględnie nakazują inżynierom przejście z techniki na pełnym przepływie na izokinetyczny pobór próbek w przepływie częściowym.
Po zmianie procedury na pobór izokinetyczny, koncepcja inżynieryjnej „równości” przenosi się z całkowitego natężenia objętościowego na wektor prędkości strugi. Metodyka izokinetyczna opiera się na rygorystycznym fundamencie stanowiącym, że prędkość liniowa powietrza przemieszczającego się w głównym rurociągu technologicznym oraz prędkość powietrza zasysanego przez umieszczoną wewnątrz sondę próbkującą muszą być absolutnie identyczne (równe) przez cały okres trwania audytu jakościowego. Ten newralgiczny stan równowagi aerodynamicznej osiąga się poprzez staranną regulację zaworów dławiących w sprzęcie i precyzyjne skorelowanie wskazań przepływomierzy, co ostatecznie daje audytorom gwarancję, że koncentracja zanieczyszczeń badana przez analizatory w 100% odpowiada warunkom strugi zasilającej produkcję.
Ciśnienie robocze
Ciśnienie robocze (ang. operating pressure) jest jednym z absolutnie najbardziej krytycznych parametrów środowiskowych, decydującym o możliwości technicznego i normatywnego zastosowania metody poboru próbek na pełnym przepływie (Full Flow) podczas audytów czystości sprężonego powietrza.
Wymogi wytrzymałościowe aparatury badawczej i ryzyko uszkodzeń Metodologia pełnego przepływu wymusza fizyczne skierowanie całej objętości strumienia sprężonego gazu bezpośrednio przez używane przyrządy analityczne. Zgodnie z wytycznymi procedur walidacyjnych, metoda ta może zostać bezpiecznie zastosowana wyłącznie wtedy, gdy sprzęt testowy dysponuje konstrukcyjną zdolnością do wykonywania pomiarów przy aktualnym ciśnieniu roboczym panującym w badanym punkcie układu. Ciśnienie zaaplikowane w trakcie procedury badawczej pod żadnym pozorem nie może przekraczać maksymalnego dopuszczalnego ciśnienia samego osprzętu (na przykład uchwytu membrany pomiarowej).
W praktyce przemysłowej często zdarza się jednak, że parametry ciśnienia roboczego (oraz całkowitego natężenia przepływu) na danym węźle dystrybucyjnym wielokrotnie przekraczają maksymalną wytrzymałość ograniczonej przepustowo aparatury diagnostycznej. Podjęcie próby zastosowania metody na pełnym przepływie w takich warunkach doprowadziłoby do całkowicie niedokładnych i błędnych pomiarów, co bezpośrednio zmusza inżynierów do zrezygnowania z niej na rzecz zastosowania technik izokinetycznego poboru częściowego.
Stabilność parametrów (Steady-state) i konieczność ciągłego monitorowania W diagnostyce całkowitej zawartości oleju ujętej w arkuszu normy ISO 8573-2, Metoda A definiuje pobór aerozoli olejowych na pełnym przepływie z wykorzystaniem kaskad wysokowydajnych filtrów koalescencyjnych. Dokument ten jednoznacznie wskazuje, że metoda pełnego przepływu jest nieodpowiednia do stosowania w układach pneumatycznych, w których nie ma możliwości utrzymania w tak zwanym stanie ustalonym (steady-state) stałego ciśnienia roboczego, stabilnej temperatury oraz zrównoważonego przepływu.
Aby zagwarantować legalność pomiaru na pełnym przepływie, stanowisko testowe musi być rygorystycznie wyposażone w urządzenia do stałego pomiaru i wskazywania ciśnienia, których zadaniem jest potwierdzanie, że badawcze filtry koalescencyjne w każdej minucie audytu pracują ściśle w obrębie specyfikacji ciśnieniowej narzuconej przez ich producenta.
Korelacja ciśnienia roboczego z prędkością uderzenia strugi Przy audytowaniu rygorystycznych klas czystości oleju metodą na pełnym przepływie (Metoda B1), gdzie stacja pomiarowa wyposażona jest w delikatne, trójwarstwowe membrany z mikrowłókna szklanego, ciśnienie robocze jest nierozerwalnie skorelowane z narzuconą przez normy aerodynamiką strugi gazu. Normy wprowadzają tu bezwzględny limit projektowy: prędkość sprężonego powietrza uderzającego w powierzchnię membrany testowej – mierzona właśnie przy referencyjnym ciśnieniu roboczym sieci – w żadnym momencie trwania testu nie może przekroczyć wartości 1 m/s. Zapewnienie tak niskiej prędkości przesyłu próbki będącej pod ciśnieniem sieciowym jest konieczne, aby nie doszło do pęknięcia dysku wsporczego oraz by zagwarantować rzetelną absorpcję faz ciekłych przez włókna membrany.
Partial-Flow
Izokinetyczny pobór próbek na przepływie częściowym (ang. partial flow iso-kinetic sampling) to najbardziej zaawansowana i rygorystyczna metoda poboru w inżynierii sprężonego powietrza, bezwzględnie wymagana do certyfikacji układów na najwyższe klasy czystości ujęte w normie ISO 8573-1. Metodologia ta znajduje zastosowanie w sytuacjach, gdy całkowite natężenie przepływu sprężonego gazu w badanym punkcie rurociągu wielokrotnie przekracza maksymalną dopuszczalną przepustowość i możliwości uderzeniowe aparatury analitycznej, co fizycznie wyklucza użycie metody pełnego przepływu (Full Flow).
Zasada równowagi aerodynamicznej Krytycznym założeniem fizycznym izokinetyki jest absolutne zrównanie prędkości przepływu. Prędkość liniowa strumienia sprężonego powietrza przemieszczającego się wewnątrz głównego rurociągu technologicznego oraz prędkość powietrza zasysanego przez umieszczoną w nim specjalną sondę pomiarową muszą być identyczne przez cały okres trwania audytu. Ten stan równowagi uzyskuje się poprzez precyzyjne operowanie zaworami dławiącymi i sterownikami przepływu podłączonymi do układu pomiarowego. Spełnienie tego warunku gwarantuje inżynierom, że wektor, profil i całkowite stężenie zanieczyszczeń wpadających do urządzenia testowego są w 100% zbieżne z rzeczywistymi parametrami panującymi w strumieniu głównym rurociągu.
Zakres stosowania w architekturze ISO 8573 Pobór częściowy w warunkach izokinetycznych jest prawnym wymogiem audytorskim przy diagnozowaniu trzech głównych typów zanieczyszczeń w instalacjach krytycznych (np. w systemach oznaczonych jako Klasa 0, 1 lub 2):
- Aerozole olejowe (ISO 8573-2, Metoda B2): Wykorzystuje przepływ częściowy do badania koncentracji mgły olejowej (w zakresie od 0,001 mg/m³ do 10 mg/m³) przy zastosowaniu trójwarstwowej membrany z mikrowłókna szklanego.
- Cząstki stałe (ISO 8573-4): Metoda izokinetyczna jest wymagana przy stosowaniu laserowych Optycznych Liczników Cząstek (OPC) i Optycznych Spektrometrów Aerozoli (OAS), których niskie przepływy własne uniemożliwiają absorpcję całego strumienia instalacji.
- Zanieczyszczenia mikrobiologiczne (ISO 8573-7): Diagnostyka na obecność m.in. bakterii opiera się na izokinetycznym przekierowaniu strugi i drastycznym zwężeniu jej w próbniku szczelinowym (slit-sampler), by umożliwić patogenom uderzenie w wilgotne płytki agarowe.
Wymagania inżynieryjne dla układu próbkującego Realizacja pomiaru metodą częściowego przepływu wymusza fizyczną, inwazyjną modyfikację infrastruktury pneumatycznej zakładu, z reguły wprowadzając sondę pomiarową poprzez specjalnie przygotowane przyłącze na kolanie 90 stopni. Norma szczegółowo parametryzuje środowisko operacyjne dla procedur B2:
- Budowa sondy: Element pobierający gaz musi charakteryzować się kołowym przekrojem. Aby zjawiska uderzeniowe i odbicia cząstek nie zaburzały strugi, czołowa krawędź sondy musi być sfazowana pod kątem nie większym niż 30 stopni, a sama grubość ścianki wlotowej nie może przekraczać 1,5 mm. Sonda wprowadzana jest do instalacji przy użyciu dławików, by znaleźć się w centralnej osi rury, a wykorzystane w niej uszczelki elastomerowe (np. fluorowęglowe) nie mogą emitować węglowodorów fałszujących widmo analiz oleju.
- Charakterystyka przepływu i topologia rur: Warunkiem koniecznym do zajwiska izokinetyki jest występowanie w diagnozowanym rurociągu profilu w pełni turbulentnego (gdzie liczba Reynoldsa przekracza wartość 4000). Wyklucza się pobór próbek z miejsc o niestabilnej aerodynamice. Sonda pomiarowa musi być umiejscowiona z zachowaniem minimalnego odcinka prostego rurociągu wynoszącego co najmniej 10 średnic nominalnych (DN) od wszelkich załamań strumienia w górę rury (przed sondą) oraz co najmniej 3 średnic nominalnych w dół strumienia.
Błędy pomiarowe a badania wskaźnikowe Wykorzystywanie tanich i powszechnych metod poboru próbek w postaci standardowych trójników (T-piece), zwłaszcza z nałożonymi zaworami dławiącymi i reduktorami ciśnienia obniżającymi ciśnienie próbki, całkowicie niszczy warunki izokinetyczne. Procedury rozprężeniowe generują zupełnie inną prędkość uderzeniową w komorze testowej sprzętu, sprawiając, że koncentracja zanieczyszczeń przestaje być reprezentatywna dla badanego systemu (najczęściej dochodzi do nienaturalnego, zawyżonego stężenia lub rozbijania cząstek). Wyniki z tak pobranego gazu nie mają prawa być uznane za oficjalną walidację i prawnie klasyfikuje się je wyłącznie jako „badania wskaźnikowe” (indicative testing), informujące inżynierów o trendach, ale niestanowiące podstawy do nadania instalacji klasy czystości ISO 8573-1.
Próbniki izokinetyczne
Pobór próbek w przepływie częściowym z zachowaniem warunków izokinetycznych (ang. partial flow iso-kinetic sampling) to absolutnie kluczowa technika metrologiczna w inżynierii sprężonego powietrza. Znajduje ona bezwzględne zastosowanie wtedy, gdy całkowite natężenie przepływu w diagnozowanym rurociągu wielokrotnie przewyższa przepustowość i dopuszczalne przepływy własne specjalistycznej aparatury badawczej. Implementacja tej metody jest prawnym i technologicznym wymogiem w procesie certyfikacji najbardziej rygorystycznych klas czystości (Klasy 0, 1 oraz 2) według normy ISO 8573-1, mając fundamentalne znaczenie podczas badania stężenia cząstek stałych, aerozoli olejowych oraz zanieczyszczeń mikrobiologicznych. Sercem całego układu, decydującym o precyzji analitycznej, jest odpowiednio zaprojektowana sonda izokinetyczna.
Zasada równowagi aerodynamicznej i rola sondy Sonda izokinetyczna ma za zadanie wyizolować wycinek strumienia w taki sposób, aby stężenie, wielkość i rozkład wszystkich rodzajów cząstek wpadających do urządzenia testowego (np. licznika laserowego lub uchwytu membranowego) były w 100% zbieżne z rzeczywistymi warunkami panującymi w głównym rurociągu przesyłowym. Warunkiem koniecznym do osiągnięcia tego efektu jest mechaniczne zrównanie wektorów: prędkość liniowa powietrza w rurociągu głównym musi być dokładnie taka sama jak prędkość powietrza wpływającego do otworu samej sondy. Z tego powodu sondy izokinetyczne nie są urządzeniami uniwersalnymi – do poprawnego audytu inżynier jakości musi dysponować zestawem sond ściśle dopasowanych do różnych średnic rurociągów występujących w obiekcie.
Rygorystyczne wytyczne konstrukcyjne (Standardy ISO 8573) Aby zminimalizować zjawisko uderzeniowe (impakcję), które prowadzi do odbijania się lub rozbijania cząstek stałych oraz kropel na obudowie próbnika, sondy izokinetyczne muszą charakteryzować się precyzyjną, zdefiniowaną aerodynamiką:
- Geometria dyszy: Sonda musi posiadać przekrój kołowy, a grubość ścianki wlotowej nie może być większa niż 1,5 mm.
- Profil krawędzi: Aby przepływ nie ulegał odchyleniom na styku z urządzeniem, wewnętrzna i zewnętrzna krawędź otworu sondy musi być sfazowana pod kątem nie większym niż 30 stopni względem jej centralnej osi. Tak ścięty profil (kształt ostrej dyszy) drastycznie ogranicza zaburzenia wynikające z nagłego uderzenia strugi gazu o narzędzie.
Topologia instalacji i wymogi hydrodynamiczne (Zasada odcinków prostych) Wprowadzenie sondy do instalacji jest procesem inwazyjnym. Wymaga wytypowania punktu badawczego wyposażonego w przyłącze rurowe – zazwyczaj zlokalizowane na łuku lub kolanie 90 stopni – i wsunięcia sondy za pomocą regulowanego dławika kompresyjnego. Sondę należy zainstalować w przybliżeniu w centralnej osi przekroju diagnozowanej rury. Aby zapewnić legalność i dokładność testu według metodyki izokinetycznej, układ musi spełniać ścisłe wymogi dotyczące stabilności przepływu:
- Profil przepływu: Pobór może być realizowany wyłącznie ze strumienia w pełni turbulentnego, co jest typowe dla ciśnieniowych systemów przemysłowych, jeżeli liczba Reynoldsa (Re) przekracza wartość 4000.
- Odległości od zaburzeń: Otwór wlotowy (czoło) sondy pomiarowej musi znajdować się na prostym odcinku rury, w odległości stanowiącej równowartość minimum 10 nominalnych średnic wewnętrznych rurociągu (10x DN) od wszelkich załamań strumienia, zaworów czy zwężek zainstalowanych w górę przepływu. Analogicznie, za czołem sondy w dół przepływu wymagany jest nienaruszony odcinek prosty o długości minimum 3 średnic (3x DN).
Wymagania materiałowe i kondycjonowanie termiczne Inżynieria niezawodności narzuca rygorystyczne wymagania dotyczące uszczelnień sondy w rurociągu – muszą one gwarantować bezpieczne utrzymanie sondy aż do maksymalnego ciśnienia roboczego sieci. Normy stanowczo nakazują stosowanie odpowiednich elastomerów (np. fluorowęglowych), które posiadają tę krytyczną właściwość, że w trakcie trwania pomiarów (np. podczas kontaktu z próbką czy oparami rozpuszczalników) nie uwalniają one własnych węglowodorów do strugi, zapobiegając wtórnej kontaminacji wyników.
Kolejnym kluczowym zabezpieczeniem audytorskim jest właściwe kondycjonowanie termiczne. Sonda oraz uchwyty pomiarowe muszą zostać bezwzględnie doprowadzone do takiej samej temperatury, jaką posiada badane sprężone powietrze. Rozpoczęcie pomiarów izokinetycznych z niedogrzaną lub wyziębioną sondą wywołuje fałszywe zjawiska termodynamiczne – głównie nagłą kondensację pary wodnej i oparów oleju na powierzchni metalu, co uniemożliwia poprawne spenetrowanie zanieczyszczeń do urządzenia analitycznego i zafałszowuje ostateczną ocenę czystości instalacji.
Prędkość przepływu powietrza
Precyzyjne dopasowanie prędkości powietrza (ang. matched air velocity) stanowi fundamentalną zasadę fizyczną i metrologiczną w izokinetycznym poborze próbek na przepływie częściowym (partial flow iso-kinetic sampling). Zgodnie z rygorami inżynieryjnymi, prędkość strugi sprężonego powietrza przemieszczającego się wewnątrz głównego rurociągu technologicznego oraz prędkość powietrza zasysanego przez umieszczoną w nim sondę pomiarową muszą być absolutnie identyczne przez cały okres trwania audytu jakościowego.
Zrównanie tych prędkości ma krytyczne znaczenie diagnostyczne, ponieważ gwarantuje, że koncentracja i fizyczny rozkład zanieczyszczeń (takich jak aerozole olejowe, mikroorganizmy czy cząstki stałe) wpadających do aparatury badawczej są maksymalnie zbliżone lub w 100% identyczne z parametrami zanieczyszczeń w głównym strumieniu sprężonego gazu w docelowym punkcie pomiarowym. Konieczność zastosowania tej zaawansowanej procedury pojawia się obligatoryjnie w sytuacjach, gdy całkowite natężenie przepływu sprężonego powietrza w diagnozowanym punkcie przekracza maksymalną dopuszczalną przepustowość sprzętu testowego, co wymusza rezygnację z metod opartych na pełnym przepływie (Full Flow).
Aby w praktyce przemysłowej osiągnąć stan identycznej prędkości przepływu dla obydwu strug, inżynierowie przeprowadzający badania muszą precyzyjnie operować zintegrowanymi z układem pomiarowym zaworami dławiącymi (kontrolerami przepływu), doprowadzając do uzyskania ściśle zdefiniowanych odczytów na przepływomierzach. Wymusza to spełnienie bardzo konkretnych wymogów sprzętowych – wprowadzana do instalacji sonda izokinetyczna musi zostać bezwzględnie dopasowana (matched) pod względem rozmiaru do średnicy rurociągu sprężonego powietrza. Rzetelna weryfikacja tego wyrównania aerodynamicznego opiera się na procedurach analitycznych, w których zestawia się wartości przepływu w rurze głównej ($q_m$) oraz w samej sondzie próbkującej ($q_p$), uwzględniając w wyliczeniach średnicę wewnętrzną diagnozowanej rury ($D$) oraz średnicę wewnętrzną otworu wlotowego zastosowanej sondy ($d_{in}$).
Z punktu widzenia inżynierii przepływów dodaje się również zastrzeżenie hydro- i aerodynamiczne: aby dopasowana prędkość izokinetyczna gwarantowała poprawne przenikanie zanieczyszczeń bez ich zniekształceń, w głównym rurociągu musi występować profil przepływu w pełni turbulentnego. W standardowych systemach pneumatycznych w przemyśle sprężone powietrze zachowuje pożądany stan turbulencji, który można matematycznie zweryfikować poprzez analizę stosunku całkowitego przepływu do średnicy nominalnej danej magistrali dystrybucyjnej.
Kolano 90 stopni
Izokinetyczny pobór próbek w przepływie częściowym (ang. partial flow iso-kinetic sampling) jest zaawansowaną metodologią analityczną stosowaną do rygorystycznej certyfikacji klas czystości sprężonego powietrza (w tym zanieczyszczeń stałych, mgły olejowej oraz drobnoustrojów), gdy całkowite natężenie przepływu w diagnozowanym rurociągu przekracza dopuszczalne możliwości aparatury testowej. Wdrożenie tej metody wymaga inwazyjnej modyfikacji instalacji pneumatycznej, a międzynarodowy standard (m.in. na podstawie arkusza ISO 8573-2) wprost nakazuje, aby fizyczny pobór próbki odbywał się na specjalnie przystosowanym kolanie 90 stopni (ang. 90° elbow) przy użyciu odpowiednio dobranej sondy izokinetycznej.
Inżynieria punktu pomiarowego na kolanie 90 stopni W przeciwieństwie do błędnych z metrologicznego punktu widzenia „badań wskaźnikowych” (indicative testing), wykonywanych za pomocą zwykłych trójników redukujących ciśnienie układu, prawidłowa instalacja na zagięciu 90 stopni pozwala na zachowanie nienaruszonej dynamiki strugi. Sonda izokinetyczna wprowadzana jest przez ściankę zagięcia bezpośrednio w oś rurociągu, tak aby jej otwór wlotowy (czoło) był skierowany idealnie równolegle do wektora strumienia płynącego gazu.
Instalacja sondy w architekturze zagięcia rurowego wymusza jednak na inżynierach rygorystyczne przestrzeganie uwarunkowań topologicznych i aerodynamicznych:
- Zasada odcinków prostych: Aby strumień powietrza opływający czoło sondy był wolny od zniekształceń i odbić, otwór sondy musi znajdować się w minimalnej odległości równej dziesięciokrotności wewnętrznej średnicy rurociągu (10x DN) od wszelkich załamań, zaworów lub przewężeń znajdujących się w górę strumienia.
- Strefa wylotowa: Analogiczny prosty odcinek pozbawiony zaburzeń wymagany jest w dół przepływu, za otworem sondy, a jego minimalna długość musi stanowić trzykrotność średnicy rury (3x DN).
- Wymogi hydrodynamiczne: Pobór można legalnie zrealizować na kolanie 90 stopni tylko wtedy, gdy w głównym rurociągu występuje w pełni wykształcony, turbulentny profil przepływu, definiowany matematycznie przez liczbę Reynoldsa (Re) przekraczającą wartość 4000.
Mocowanie i budowa zespołu próbkującego na zagięciu Procedury wprowadzania sondy przez zagięcie rurociągu muszą zapewniać całkowitą szczelność i brak reaktywności chemicznej, by nie zafałszować wyniku dla klas ISO 8573-1. Wymaga to montażu dedykowanego dławika na kolanie, który umożliwia mechaniczną regulację głębokości osadzenia sondy i ustalenie jej centralnego położenia względem przekroju rury.
Aby uniknąć zanieczyszczenia (kontaminacji krzyżowej), norma zaleca wykorzystanie standardowych uszczelnień kompresyjnych na gwintach z zastosowaniem najwyższej jakości elastomerów fluorowęglowych. Zabezpiecza to szczelność przyłącza na kolanie do maksymalnego poziomu roboczego ciśnienia panującego w instalacji sprężarkowej, nie uwalniając jednocześnie węglowodorów do przechwytywanego gazu czy używanego podczas analizy rozpuszczalnika. Sama głowica sondy wystająca w świetle rury wylotowej za kolanem musi mieć sfazowane krawędzie (pod kątem $\le 30^\circ$) oraz grubość ścianki mniejszą niż 1,5 mm. Ogranicza to do minimum zjawisko niszczącej impakcji uderzeniowej (odbijania cząstek od obudowy przyrządu).
Zrównanie prędkości (Velocity Matching) Po umiejscowieniu zestawu na kolanie 90 stopni, krytycznym celem inżyniera jakości jest idealne zrównanie prędkości przepływu w warunkach izokinetycznych. Prędkość liniowa sprężonego powietrza przemieszczającego się przez główny przekrój rurociągu i prędkość wpadania gazu do wycentrowanego otworu sondy muszą być absolutnie identyczne przez cały okres trwania audytu. Gwarantuje to ostatecznie, że profil stężenia i rozkład wielkościowy pobieranych zanieczyszczeń są fizyczną „kopią” warunków panujących w badanym systemie.
Często popełniane błędy
Trójniki
Rygorystyczna metodyka poboru próbek (ang. sampling methodology) to absolutny fundament wiarygodnej analityki i certyfikacji instalacji sprężonego powietrza. Praktyka przemysłowa pokazuje jednak, że inżynierowie oraz audytorzy wielokrotnie popełniają krytyczne błędy proceduralne i sprzętowe, które całkowicie dyskwalifikują wyniki w świetle wymagań normy ISO 8573-1, degradując je do mało wartościowego statusu tzw. badań wskaźnikowych (indicative testing).
Błędy związane z użyciem trójników i reduktorów ciśnienia Najpowszechniejszym i najbardziej brzemiennym w skutkach błędem inżynieryjnym jest pobieranie próbek za pomocą standardowych trójników (T-piece) wpinanych bezpośrednio w sieć dystrybucyjną lub przy przyłączach manometrów. Zastosowanie w takich punktach zaworów kulowych czy przepływowych reduktorów ciśnienia obniżających parametry gazu na potrzeby sprzętu badawczego wywołuje lawinę problemów metrologicznych. Drastycznej zmianie ulega prędkość powietrza, co sprawia, że koncentracja uwięzionych w nim zanieczyszczeń przestaje być reprezentatywna i staje się sztucznie zawyżona względem strugi głównej rurociągu. Dodatkowo zjawisko rozprężania na zaworze kontrolnym powoduje fizyczną impakcję (uderzanie i osadzanie się) cząstek stałych wewnątrz samego zaworu, co w sposób skrajny i niebezpieczny zaniża zliczoną na liczniku koncentrację zanieczyszczeń. Tego typu błędy całkowicie odbierają badaniom moc prawną w zakresie walidacji klas czystości ISO 8573-1.
Ignorowanie wymogów poboru izokinetycznego Kiedy całkowite natężenie przepływu lub ciśnienie w badanym rurociągu przekracza techniczne możliwości przepustowe zastosowanego sprzętu (np. delikatnego licznika cząstek OPC), normy bezwzględnie nakazują inżynierom przejście na częściowy pobór izokinetyczny. Poważnym błędem jest próba dławienia strugi pełnego przepływu na siłę lub omijanie izokinetyki na rzecz prostych rurek bocznikujących (bypass) przy badaniach aerozoli, cząstek stałych i mikroorganizmów. Brak precyzyjnie dobranej sondy izokinetycznej – która zrównuje wektor i prędkość przepływu próbki z prędkością w głównej rurze – niszczy równowagę aerodynamiczną i uniemożliwia poprawne spenetrowanie zanieczyszczeń do komory testowej.
Problemy środowiskowe i uwarunkowania materiałowe W obszarze przygotowania stanowiska audytorskiego (np. do analiz ciśnieniowego punktu rosy czy pomiaru cząstek) często ignorowana jest inżynieria materiałowa i fizyka termodynamiki. Krytycznym błędem jest dopuszczenie do sytuacji, w której temperatura rurociągu doprowadzającego lub sondy pomiarowej jest niższa od punktu rosy badanego gazu. Wywołuje to natychmiastową kondensację wilgoci na ściankach aparatury, trwale zniekształcając wynik. Błędem jest również stosowanie elastycznych przewodów pomiarowych wykonanych z tworzyw takich jak polichlorek winylu (PVC) lub nylon. Są to polimery higroskopijne, co oznacza, że wilgoć z otoczenia będzie przez nie dyfundować, mieszając się z suchą próbką sprężonego powietrza. Metodyka normatywna nakazuje stosować wyłącznie jak najkrótsze linie próbkujące o małym przekroju, zbudowane ze stali kwasoodpornej o niskiej chropowatości (elektropolerowanej) lub obojętnego teflonu (PTFE).
Błędy operatorów i zła topologia próbkowania Wiele błędów w procedurach audytowych przypisuje się bezpośrednio czynnikowi ludzkiemu oraz niewłaściwemu umiejscowieniu aparatury:
- Brak higieny i przepłukiwania układu: Użytkownicy często podłączają sprzęt pomiarowy bez jego wcześniejszego oczyszczenia i przedmuchania gazem z instalacji, dopuszczając do zafałszowania wyników (tzw. zjawisko cross-contamination).
- Lokalizacja po wylocie z filtra: Standardem jest ocenianie efektywności kaskady filtracyjnej poprzez badanie powietrza tuż za nią. Umieszczenie punktu próbkowania zbyt daleko od wyjścia filtra (np. tuż przy maszynie produkcyjnej) powoduje, że licznik optyczny zasysa i zlicza rdzę oraz zanieczyszczenia narosłe na samej wewnętrznej strukturze systemu dystrybucyjnego (rurociągach, złączach i zaworach). Niezamierzone, fizyczne uderzenie w rurę w trakcie audytu może z kolei uwolnić zalegające drobiny rdzy, wywołując potężny i fałszywy skok na licznikach.
- Błędna interpretacja danych i kalibracja: Audyty są wykonywane na sprzęcie pozbawionym ważnej certyfikacji lub obsługiwanym przez osoby nierozumiejące algorytmów zliczających (np. niepotrafiące poprawnie odjąć wartości z kanałów kumulatywnych na licznikach laserowych). Skutkuje to często sytuacją, w której w pełni sprawne separatory i filtry sterylizujące są bezpodstawnie oskarżane o brak skuteczności i odrzucane w procesie kontroli jakości.
- Aparatura dedykowana do Clean-Roomów: Używanie tanich liczników przeznaczonych do badania czystości przy ciśnieniu atmosferycznym (jak np. urządzenia środowiskowe) w układach sprężonego powietrza wymaga drastycznego rozprężenia próbki przed analizą, co całkowicie fałszuje strukturę frakcyjną zanieczyszczeń.
Stosowanie niewłaściwych technologii wskaźnikowych Wreszcie, bardzo częstym błędem formalnym jest podejmowanie prób sklasyfikowania całkowitej zawartości oleju w systemie za pomocą czytników fotojonizacyjnych PID (które technicznie detekują jedynie ułamek zanieczyszczeń w formie par, wykazując się dużą, sięgającą nawet 30% niestabilnością w zależności od temperatury) lub za pomocą jednorazowych rurek chemicznych reagujących krzyżowo z uszlachetniaczami dodawanymi do smarów syntetycznych. Wszelkie odchylenia od narzuconej ścieżki i stosowanie wyżej wymienionych błędnych praktyk sprawiają, że cały skomplikowany proces analityczny staje się wyłącznie orientacyjnym podglądem na trendy zachodzące w sprężarkowni.
Punkty podłączenia manometrów
Pobieranie próbek sprężonego powietrza bezpośrednio w punktach przyłączy manometrów (ang. pressure gauge points), najczęściej zlokalizowanych na zbiornikach buforowych lub za pomocą standardowych trójników, stanowi jeden z najpowszechniejszych błędów inżynieryjnych w procesie oceny jakości instalacji. Praktyka ta jest bardzo często stosowana na halach produkcyjnych przez audytorów ze względu na wygodę, łatwą dostępność oraz niskie koszty wykonania testu. Z punktu widzenia rygorystycznej metrologii i wytycznych norm z rodziny ISO 8573, generuje to jednak krytyczne problemy i całkowicie dyskwalifikuje rzetelność audytu.
Wykorzystanie przyłącza przy manometrze jako punktu pomiarowego powoduje, że prędkość strugi powietrza wpadającej do aparatury testowej drastycznie różni się – zazwyczaj jest wyższa – od rzeczywistej prędkości przemieszczania się sprężonego gazu w ocenianym rurociągu dystrybucyjnym. Brak zachowania zrównanej prędkości przepływu sprawia, że badana koncentracja zanieczyszczeń (takich jak cząstki stałe, mgła olejowa czy woda) przestaje być identyczna ze stężeniem występującym w głównym strumieniu układu, co nierzadko skutkuje w aparaturze sztucznie zawyżonymi wynikami. Pomiary wykonywane w tych punktach są obarczone ogromną niedokładnością pomiarową i wprost łamią zasady zaawansowanych metodologii poboru próbek (takich jak izokinetyczny pobór częściowy), które są bezwzględnie wymagane przez arkusze badawcze od ISO 8573-2 do ISO 8573-9.
Fundamentalną konsekwencją tego błędu technicznego jest fakt, że wyniki uzyskane z pomiarów na przyłączach manometrów absolutnie nie mogą być prawnie wykorzystywane do klasyfikacji i walidacji czystości sprężonego powietrza zgodnie z kryteriami ISO 8573-1. Wykonanie testów za pomocą takich punktów degraduje cały proces analityczny wyłącznie do statusu badań wskaźnikowych (indicative testing). Badania wskaźnikowe pozbawione są mocy certyfikującej; mogą one jedynie posłużyć inżynierom działów jakości do ogólnej identyfikacji trendów w systemie i wykrywania poważnych zmian lub awarii w poziomach zanieczyszczeń, lecz nie pozwalają na wykazanie zgodności z rygorystycznymi klasami powietrza. Aby pomiar był wiążący audytorsko, testy muszą zostać zrealizowane poprzez dedykowane sondy izokinetyczne dopasowane do odpowiednich przekrojów instalacji.
Niedokładne pomiary stężenia
Niedokładne pomiary stężeń zanieczyszczeń (inaccurate concentrations) stanowią jeden z najpoważniejszych i najczęściej popełnianych błędów inżynieryjnych, który całkowicie dyskwalifikuje wyniki audytu w kontekście normy ISO 8573-1. W praktyce przemysłowej fałszywe stężenia cząstek stałych, wody czy oleju wynikają bezpośrednio z nieprzestrzegania rygorystycznych zasad poboru próbek oraz używania aparatury nieodpowiedniej dla danej dynamiki gazu.
Błędy w punktach poboru i brak równowagi przepływu Główną przyczyną zafałszowań jest pobieranie próbek w tak zwanych „wygodnych” punktach, takich jak standardowe trójniki (T-piece) montowane w rurociągach dystrybucyjnych lub przyłącza przy manometrach na zbiornikach. W takich miejscach prędkość powietrza wpadającego do aparatury testowej drastycznie różni się (zazwyczaj jest wyższa) od prędkości w głównym strumieniu. W efekcie stężenie zanieczyszczeń w próbce przestaje być identyczne ze stężeniem w diagnozowanej instalacji i często bywa nienaturalnie, znacząco zawyżone.
Zjawisko rozprężania i dławienia próbek Kolejnym krytycznym błędem jest stosowanie reduktorów ciśnienia i zaworów dławiących w celu dostosowania parametrów gazu do możliwości tańszego sprzętu pomiarowego, np. rurek chemicznych czy liczników przeznaczonych do badania czystości przy ciśnieniu atmosferycznym (clean-room). Sam proces regulacji ciśnienia i przepływu fizycznie zmienia stężenie zanieczyszczeń (np. oleju) w sprężonym powietrzu, dostarczając do analizatora próbkę, która jest całkowicie niereprezentatywna i obarczona fundamentalnymi błędami dokładności. Dodatkowo urządzenia takie jak detektory fotojonizacyjne (PID) wymuszają obniżenie ciśnienia próbki (często do 2,5 bar), co powoduje zmianę jej temperatury, drastycznie wpływając na odczyt.
Błędy proceduralne przy badaniu cząstek stałych W obszarze diagnostyki optycznej nierzadko dochodzi do sztucznego raportowania ekstremalnie wysokich stężeń na skutek błędów operatora. Wykonywanie testów bezpośrednio po serwisie filtra (wymianie wkładu) skutkuje wyższymi zliczeniami, ponieważ proces odkręcania obudowy mechanicznie generuje drobiny, a zanieczyszczenia atmosferyczne mogą czasowo wnikać do układu. Niezamierzone uderzenie w rurociąg podczas audytu uwolnia z kolei zalegające w nim osady, co natychmiast zawyża zliczaną koncentrację. Błędem jest również lokalizowanie punktu poboru w dużej odległości za filtrem; w takiej sytuacji miernik rejestruje zanieczyszczenia zgromadzone w infrastrukturze rurociągowej, a nie faktyczną klasę czystości na wylocie z urządzenia uzdatniającego. Ponadto, brak zrozumienia algorytmów sprzętu – zwłaszcza w licznikach podających wartości skumulowane dla poszczególnych kanałów – prowadzi do podwójnego lub potrójnego dodawania tych samych cząstek przez inżyniera.
Ograniczenia metrologiczne metod wskaźnikowych Wykorzystywanie metod wskaźnikowych bez znajomości ich precyzji analitycznej jest częstym powodem błędnego przypisywania klas czystości:
- Analizatory PID: Wykazują potężne fluktuacje dokładności: od ±30% błędu dla bardzo niskich stężeń (rzędu 0,01 mg/m³) do ±10% przy stężeniach wyższych. Taka niedokładność sprawia, że instalacja Klasy 2 może zostać błędnie sklasyfikowana jako Klasa 1 (i odwrotnie), co stanowi ogromne zagrożenie dla procesu produkcyjnego. Każda zmiana przepływu próbki również bezpośrednio zniekształca w nich wynik stężenia.
- Rurki chemiczne (kolorymetryczne): Cechują się dokładnością na poziomie zaledwie ±25% (przy prawidłowym użyciu) i są kalibrowane dla 20°C. Wyższe lub niższe temperatury sieci fałszują ich wskazania, a ograniczony zakres pomiarowy sprawia, że odczytane stężenie oleju jest całkowicie nieprzydatne do oficjalnej certyfikacji dla Klas 1 i 2 według ISO 8573-1.
Każdy pomiar, w którym wygenerowano niedokładne stężenia z powodu złej metodologii (brak izokinetyki) lub zastosowania nieodpowiedniego sprzętu, klasyfikuje się w inżynierii jakości wyłącznie jako badanie wskaźnikowe (indicative testing). Uzyskane w ten sposób wyniki stężeń absolutnie nie mogą być użyte do certyfikowania czystości sprężonego powietrza i mają zastosowanie jedynie w ogólnej analizie trendów do wczesnego ostrzegania o awariach.
Rodzaje testów sprężonego powietrza
W inżynierii jakości sprężonego powietrza procedury analityczne służące do oceny zanieczyszczeń kategoryzuje się ściśle na dwie grupy: walidację (certyfikację) klas czystości oraz badania wskaźnikowe (ang. indicative testing). Kategoryzacja ta ma fundamentalne znaczenie prawne i techniczne, decydując o tym, czy dany układ pneumatyczny może zostać oficjalnie sklasyfikowany według rygorystycznej normy ISO 8573-1.
Walidacja klas czystości (Validation Testing) Proces walidacji jest jedyną prawnie i normatywnie wiążącą formą nadania instalacji klasy czystości dla parametrów cząstek stałych, oleju całkowitego oraz wilgotności. Aby pomiar zyskał status walidacji, inżynierowie mają bezwzględny obowiązek stosowania sprzętu oraz metodologii poboru próbek zdefiniowanych w dedykowanych arkuszach badawczych, od ISO 8573-2 do ISO 8573-9.
W kontekście pomiaru wilgotności – wyrażanej najczęściej jako ciśnieniowy punkt rosy (PDP) – zastosowanie ma arkusz ISO 8573-3. Walidacja wymaga w tym przypadku wykorzystania wysoce precyzyjnej aparatury, takiej jak higrometry z chłodzonym lustrem kondensacyjnym (oferujące najwyższą dokładność) lub zaawansowane cyfrowe higrometry elektryczne, mierzące pojemność, rezystancję lub przewodność. Pobór próbki w celu walidacji wilgotności realizuje się na pełnym przepływie (Full Flow) lub poprzez zredukowany przepływ częściowy z użyciem rurki obejściowej (bypass). Chociaż przyrządy do pomiaru wilgotności nie wymagają wdrażania skomplikowanych sond izokinetycznych używanych do cząstek stałych, walidacja wymaga spełnienia niezwykle restrykcyjnego reżimu materiałowego. Przy głębokich i bardzo suchych punktach rosy (np. -70°C dla Klasy 1), wężyki doprowadzające powietrze do higrometru muszą być zbudowane wyłącznie z teflonu (PTFE) lub stali nierdzewnej, by zablokować przenikalność (dyfuzję) wilgoci z otoczenia do wnętrza próbki.
Badania wskaźnikowe (Indicative Testing) Każdy pomiar, w którym nie zastosowano sprzętu zalecanego przez szczegółowe arkusze (ISO 8573-2 do 9) lub naruszono metodologię poboru strugi (np. nie użyto odpowiednich dławików lub wpięto się w przypadkowe miejsce sieci), traci moc certyfikującą i zostaje automatycznie zdegradowany do statusu badania wskaźnikowego. Tego typu testy w żadnym wypadku nie mogą stanowić podstawy do nadania powietrzu określonej klasy ISO 8573-1. Ich inżynieryjne zastosowanie sprowadza się wyłącznie do śledzenia ogólnych trendów (trend analysis) i wczesnego ostrzegania o nagłych anomaliach lub awariach w poziomach zanieczyszczeń procesowych.
W obszarze diagnozowania wody (punktu rosy), flagowym przykładem badań wskaźnikowych jest stosowanie rurek chemicznych (kolorymetrycznych). Ograniczenia metrologiczne tej metody są ogromne:
- Rurki wymagają drastycznego zredukowania ciśnienia i przepływu poprzez zwykły trójnik (T-piece), co czyni próbkę mało reprezentatywną względem strugi głównej.
- Podają one zazwyczaj wynik jako stężenie wilgoci w rozprężonym gazie (mg/m³), co wymusza najpierw przeliczenie rezultatu na atmosferyczny punkt rosy (ADP), a następnie matematyczną konwersję do użytecznego ciśnieniowego punktu rosy (PDP).
- Zjawiska termodynamiczne w pracujących osuszaczach sprawiają, że wilgotność w dynamicznym układzie rurociągów ciągle się zmienia, dlatego w czasie potrzebnym na reakcję chemiczną i obliczenia wskaźnikowe, faktyczny PDP sieci ulegnie już zmianie. Z tego powodu rurki sprawdzają się jedynie jako test wskaźnikowy zmagazynowanego i statycznego powietrza (np. w butlach ciśnieniowych).
Co niezwykle istotne, nawet zastosowanie cyfrowego, dokładnego higrometru podłączonego do instalacji przy pomocy trójnika i dodatkowych zaworów dławiących ciśnienie sprawia, że wynik podawany przez urządzenie jest prawnie i technologicznie traktowany tylko jako wskazanie orientacyjne (indicative). Warto podkreślić, że inżynier przeprowadzający pomiary i sporządzający z nich raport jakościowy musi również zawsze jednoznacznie deklarować w dokumentacji, czy podana temperatura kondensacji jest ciśnieniowym punktem rosy (PDP – mierzonym przy ciśnieniu układu), czy atmosferycznym punktem rosy (ADP), ponieważ te dwie wartości określają zupełnie odmienne poziomy fizycznej zawartości wody w gazie.
Pomiary walidacyjne
Walidacja (certyfikacja) klas czystości sprężonego powietrza to najbardziej rygorystyczna, prawnie i normatywnie wiążąca kategoria badawcza, pozwalająca na oficjalne przypisanie instalacji pneumatycznej do konkretnej klasy jakościowej ujętej w głównym standardzie ISO 8573-1. W inżynierii jakości sprężonego powietrza stanowi ona fundamentalne przeciwieństwo dla tzw. badań wskaźnikowych (indicative testing), które nie posiadają żadnej mocy certyfikującej i służą wyłącznie do ogólnego monitorowania trendów oraz nagłych zmian poziomów zanieczyszczeń. Norma ISO 8573-1 absolutnie nie może być stosowana w izolacji. Aby badanie zyskało status pełnoprawnej walidacji i mogło potwierdzić klasę powietrza, inżynier lub audytor ma bezwzględny obowiązek zastosowania aparatury pomiarowej oraz precyzyjnych metodyk poboru próbek ściśle zdefiniowanych w arkuszach uzupełniających od ISO 8573-2 do ISO 8573-9.
Złotą zasadą walidacji jest fakt, że jeżeli rozważane urządzenie pomiarowe nie zostało jawnie wskazane w arkuszach od 2 do 9 normy ISO 8573, z definicji nie oferuje ono dokładności niezbędnej do sklasyfikowania systemu sprężonego powietrza zgodnie z wymogami ISO 8573-1. Walidacja zanieczyszczeń stałych w świetle ISO 8573-4 wymusza użycie cyfrowych, optycznych liczników cząstek (OPC) lub optycznych spektrometrów aerozoli (OAS), które muszą zdolność zliczania i wymiarowania fizycznych drobin z podziałem na trzy ścisłe pasma (0,1–0,5 µm; 0,5–1,0 µm oraz 1,0–5,0 µm). Z kolei walidacja termodynamiczna ciśnieniowego punktu rosy ujęta w arkuszu ISO 8573-3 wymaga zastosowania wysoce precyzyjnych higrometrów cyfrowych lub referencyjnych higrometrów z chłodzonym lustrem (chilled mirror). Prawomocna walidacja obciążeń mikrobiologicznych (według ISO 8573-7) narzuca procedury laboratoryjne i całkowicie odrzuca pomiary on-line na rzecz użycia sterylnych próbników szczelinowych (slit-samplers), szalek pokrytych agarem oraz inkubatorów umożliwiających hodowlę i zliczenie żywych kultur.
Szczególnym wyzwaniem inżynieryjnym jest walidacja najwyższych klas czystości (Klasy 0 oraz 1) dla parametru Całkowitej Zawartości Oleju (Total Oil). Zgodnie ze standardami, sklasyfikowanie powietrza pod tym kątem uniemożliwia posłużenie się jednym testem i bezwzględnie nakazuje realizację dwóch odrębnych badań analitycznych. Pierwszym etapem jest weryfikacja fazy ciekłej i aerozolowej w oparciu o arkusz ISO 8573-2, wymagający wykorzystania trójwarstwowych membran z mikrowłókna szklanego, ekstrakcji rozpuszczalnikowej oraz odczytów w spektrometrze pracującym w podczerwieni. Drugim etapem jest walidacja oparów gazowych oleju (ISO 8573-5), która opiera się na termicznych lub węglowych rurkach desorpcyjnych i chromatografii gazowej (GC). Aby walidacja oleju była legalna i pełna, wyniki masy przechwyconej z obydwu tych rygorystycznych testów muszą zostać ze sobą matematycznie zsumowane. Stosowanie popularnych mierników z detektorem fotojonizacyjnym (PID) bądź rurek chemicznych do weryfikacji całkowitego oleju jest niedozwolone w procesie walidacji i degraduje wynik wyłącznie do kategorii badania wskaźnikowego.
Prawny status walidacji uwarunkowany jest w ogromnej mierze zachowaniem precyzyjnej, nienaruszonej aerodynamiki na etapie poboru strugi gazu. Wykonanie badań dla cząstek stałych, oparów i mgły olejowej oraz dla zanieczyszczeń mikrobiologicznych (szczególnie w odniesieniu do bardzo wysokich Klas 1 i 2) nakazuje bezwzględne zastosowanie technik izokinetycznego poboru na przepływie częściowym poprzez dedykowaną sondę osadzoną na kolanie 90 stopni lub, rzadziej, na poborze na pełnym przepływie dla małych natężeń. Wykorzystanie w diagnozowanym układzie przypadkowych złączy (np. zwykłych trójników) lub zaworów redukujących ciśnienie drastycznie zmienia prędkość próbki i nieodwracalnie fałszuje gęstość wprowadzanych do aparatury cząsteczek. Każde odejście od metodyki wyznaczonej przez szczegółowe arkusze ISO niszczy legalność pomiarową i w świetle norm automatycznie degraduje audyt z rangi certyfikującej walidacji do kategorii badań wskaźnikowych. Organizacja ISO nie udziela aprobat ani nie certyfikuje konkretnych modeli urządzeń pomiarowych, dlatego pełna odpowiedzialność za rzetelną kwalifikację metodologiczną walidacji, dobór właściwych czujników oraz poprawność całego procesu leży bezpośrednio w rękach audytora jakości.
Weryfikacja jakości sprężonego powietrza i nadanie mu oficjalnej klasy czystości zgodnie z normą ISO 8573-1 nie może opierać się na przypadkowych urządzeniach pomiarowych. Fundamentalną zasadą rygorystycznej walidacji (certyfikacji) jest wymóg stosowania wyłącznie ściśle określonego, dedykowanego sprzętu testowego (specific test equipment), który został wytypowany i dopuszczony przez międzynarodowe komitety techniczne w szczegółowych arkuszach badawczych od ISO 8573-2 do ISO 8573-9. Z inżynieryjnego punktu widzenia, jeżeli dana aparatura nie jest wprost uwzględniona w wytycznych tych standardów, nie oferuje ona precyzji wystarczającej do weryfikacji wymogów normy i z mocy prawa degraduje cały audyt jedynie do statusu zorientowanego na ogólne trendy „badania wskaźnikowego” (indicative testing).
Normy ISO 8573 kategoryzują specjalistyczny sprzęt do walidacji na podstawie konkretnych typów zanieczyszczeń występujących w instalacji:
1. Walidacja cząstek stałych (ISO 8573-4) Certyfikacja zanieczyszczeń w formie cząstek stałych wymaga użycia cyfrowej aparatury bazującej na zjawisku rozpraszania światła lasera. Aby badanie było legalne, inżynierowie mają do dyspozycji dwie dopuszczone technologie:
- Optyczne Spektrometry Aerozoli (OAS): Diagnozują cząstki w szerokim przedziale od 0,06 µm do 100 µm, wykazując się dużą tolerancją na wysokie koncentracje, co czyni je idealnym sprzętem do badania powietrza przed systemami uzdatniania.
- Optyczne Liczniki Cząstek (OPC): Mierzące drobiny w przedziale od 0,1 µm do 10 µm, dedykowane do obszarów za układami wysokiej filtracji. Aby OPC mógł posłużyć do walidacji układu (szczególnie do najczystszych Klas 0, 1 i 2), ten ściśle określony sprzęt testowy musi posiadać bezwzględną zdolność do wymiarowania i zliczania zanieczyszczeń precyzyjnie w trzech pasmach nakazanych przez tabelę klasyfikacyjną: 0,1–0,5 µm, 0,5–1,0 µm oraz 1,0–5,0 µm. Tanie liczniki środowiskowe stosowane do clean-roomów, często operujące poza ciśnieniem sieciowym lub na niewłaściwych zakresach, są z punktu widzenia certyfikacji dyskwalifikowane.
2. Walidacja punktu rosy i wilgotności (ISO 8573-3) Wymogi technologiczne dla pomiaru wilgotności wskazują higrometry o najwyższej stabilności termodynamicznej. Złotym, wręcz laboratoryjnym standardem o najwyższej dokładności (ale i najwyższej podatności na uszkodzenia) jest referencyjny higrometr z chłodzonym lustrem kondensacyjnym (chilled mirror hygrometer). Jako pełnoprawną i bardziej mobilną alternatywę w środowisku przemysłowym standard ISO 8573-3 wymienia wysokiej klasy higrometry cyfrowe (digital hygrometers), wykorzystujące elektryczne sensory wilgotności działające na zasadzie pomiaru zmian pojemności (capacitance), rezystancji lub konduktywności.
3. Walidacja całkowitej zawartości oleju (ISO 8573-2 i ISO 8573-5) Prawomocna certyfikacja najwyższej Klasy 0 lub Klasy 1 dla całkowitej zawartości oleju (Total Oil) wymaga największych nakładów sprzętowych. Inżynierowie nie mogą polegać na pomiarze „w czasie rzeczywistym”, ponieważ sprzęt z taką funkcją i wymaganą dokładnością na rynku nie istnieje. Pełna walidacja wymaga sumowania wyników z dwóch różnych testów używających odmiennych narzędzi:
- Zgodnie z arkuszem ISO 8573-2 (Aerozole i fazy ciekłe): Należy wykorzystać dedykowane, szczelne uchwyty badawcze wykonane ze stali nierdzewnej, we wnętrzu których zlokalizowane są sterylne, trójwarstwowe membrany z mikrowłókna szklanego przechwytujące cząstki oleju. Z uchwytów tych eliminuje się całkowicie części aluminiowe oraz spoiwa.
- Zgodnie z arkuszem ISO 8573-5 (Opary gazowe): Wymagane jest równoległe zastosowanie stalowych rurek ze złożami adsorbentu – takich jak rurki węglowe lub wysoko czułe termiczne rurki desorpcyjne (ATD). Następnie uwięzione węglowodory z obu przyrządów poddaje się laboratoryjnej ekstrakcji przy użyciu specjalistycznych odczynników chemicznych. Do uzyskania mierzalnego wyniku objętościowo-masowego, niezbędne staje się użycie sprzętu o potężnej czułości: spektrometru pracującego w podczerwieni z transformacją Fouriera (FTIR) lub niezwykle precyzyjnego chromatografu gazowego (GC).
4. Walidacja sterylności i mikroorganizmów (ISO 8573-7) Dedykowana inżynierii bezpieczeństwa żywności metoda poszukiwania żywych kolonii ujęta w arkuszu ISO 8573-7 korzysta ze specjalistycznego sprzętu mechaniczno-biologicznego. Użytkownik wykorzystuje zestaw składający się z tak zwanego próbnika szczelinowego (slit-sampler) – uderzeniowego układu diagnostycznego, wilgotnych szalek Petriego ze zwalidowanym agarem oraz wskaźników regulujących przepływ, ciśnienie i pożądaną izokinetykę gazu. Na sam koniec całego procesu weryfikacyjnego konieczne jest użycie laboratoryjnego inkubatora w celu wyhodowania schwytanych kultur patogenów przed ostatecznym podliczeniem ich stężenia na agarze.
W szerszym ujęciu audytorskim należy jednoznacznie zaznaczyć, że chociaż standardy narzucają wysoce określony rodzaj specjalistycznego sprzętu (Specific test equipment), Organizacja ISO absolutnie nie wystawia bezpośrednich certyfikatów zgodności, ani nie sygnuje produktów poszczególnych producentów mierników. Oznacza to również bezkompromisowe odrzucenie popularnych cyfrowych detektorów fotojonizacyjnych (PID) oraz tanich wskaźnikowych rurek chemicznych – te przyrządy pomiarowe całkowicie wymykają się metrologii objętej wymienionymi arkuszami badawczymi ISO i prawnie nie wolno wykorzystywać ich do walidowania układów sprężonego powietrza.
Pomiary w celach informacyjnych
W inżynierii jakości sprężonego powietrza procedury pomiarowe dzielą się na dwie fundamentalne kategorie: rygorystyczną walidację (certyfikację) zgodnie z klasami czystości ISO 8573-1 oraz badania wskaźnikowe (ang. indicative testing). Walidacja wymaga bezwzględnego stosowania precyzyjnej aparatury i ścisłych metodyk poboru próbek (takich jak przepływ pełny lub izokinetyczny przepływ częściowy), które są zdefiniowane w arkuszach badawczych od ISO 8573-2 do ISO 8573-9. Z kolei badanie wskaźnikowe to każda procedura testowa, która nie jest w pełni zgodna ze wspomnianą metodyką lub wykorzystuje przyrządy niewymienione w oficjalnych standardach ISO. Do tej kategorii automatycznie degraduje się pomiary, w których zignorowano wymóg poboru izokinetycznego na rzecz wygodnych trójników (T-piece) lub przyłączy manometrów, a także te, w których użyto reduktorów obniżających ciśnienie i zmieniających prędkość strugi, co nieodwracalnie fałszuje fizyczną koncentrację zanieczyszczeń wpadających do miernika.
Do najpopularniejszych narzędzi i metod klasyfikowanych wyłącznie jako badania wskaźnikowe należą:
- Detektory fotojonizacyjne (PID): Urządzenia te są często i błędnie reklamowane jako mierniki całkowitej zawartości oleju, podczas gdy technologicznie wykrywają one wyłącznie opary, ignorując całkowicie węglowodory w postaci ciekłej i aerozolowej. Z powodu niemożności zbadania frakcji oleju do wartości przewidzianych przez Klasy 1 i 2, a także ze względu na dokładność samej technologii, arkusz ISO 8573-5 wyklucza ich użycie do certyfikacji ujętej w ISO 8573-1 i zezwala na ich stosowanie tylko w celach wskaźnikowych.
- Chemiczne rurki wskaźnikowe (kolorymetryczne): Stosowane do szybkiego wykrywania oparów oleju, aerozoli olejowych oraz pary wodnej, charakteryzują się bardzo niską precyzją, z marginesem błędu wynoszącym nawet ±25% przy prawidłowym zastosowaniu. Wynik takich testów jest obarczony dużą subiektywnością oceny wizualnej, a odczynniki chemiczne są wrażliwe na wahania temperatury i ciśnienia w diagnozowanej instalacji sprężarkowej. Norma wprost zaznacza, że rurki te mogą pełnić jedynie funkcję metody wstępnej do potwierdzenia obecności węglowodorów, po której i tak musi nastąpić prawomocne badanie z użyciem chromatografu gazowego.
- Niewłaściwie dobrane optyczne liczniki cząstek (OPC): Każdy pomiar zanieczyszczeń stałych wykonany laserem, który nie analizuje i nie zlicza wielkości fizycznych drobin w trzech restrykcyjnych pasmach narzuconych przez normę ISO 8573-4 (tj. 0,1–0,5 µm; 0,5–1,0 µm; 1,0–5,0 µm), traktowany jest obligatoryjnie jako proste badanie wskaźnikowe.
Chociaż wyniki pozyskane na drodze testów wskaźnikowych nie posiadają żadnej mocy prawnej do walidacji i przypisywania systemom pneumatycznym oficjalnych klas czystości według ISO 8573-1, mają one kluczowe znaczenie inżynieryjne z punktu widzenia procedur prewencyjnego Utrzymania Ruchu (UR). Wykonanie pełnego audytu według wytycznych wszystkich arkuszy ISO 8573 jest procesem skrajnie kosztownym, inwazyjnym i długotrwałym, wymagającym specjalistycznych analiz laboratoryjnych off-line. Dlatego uproszczona aparatura wskaźnikowa stanowi wysoce opłacalne rozwiązanie do prowadzenia tzw. analizy trendów (Trend Analysis). Pozwala ona pracownikom działów jakości na bieżąco monitorować układ technologiczny w celu wczesnego ostrzegania o nagłych i znacznych skokach stężeń zanieczyszczeń (wskazujących np. na nagłe pęknięcie koalescencyjnych wkładów filtracyjnych), umożliwiając błyskawiczną interwencję na hali. Dodatkowo, rygorystyczny kodeks bezpieczeństwa żywności i sprężonego powietrza BCAS zaleca wykorzystywanie rurek chemicznych jako przydatnego narzędzia do szybkiego sprawdzenia czystości medium bezpośrednio po zakończeniu jakichkolwiek prac serwisowych na rurociągu, gdy termin pełnego, laboratoryjnego audytu jakościowego jest odległy.
W rygorystycznej inżynierii sprężonego powietrza termin „badania wskaźnikowe” (ang. indicative testing) służy do kategoryzowania wszystkich testów opartych na niezgodnych z normami metodach badawczych oraz urządzeniach pomiarowych, które nie zostały wprost dopuszczone w arkuszach od ISO 8573-2 do ISO 8573-9. Wykorzystanie jakiejkolwiek metodologii poboru próbki czy aparatury niemającej oparcia w tych standardach powoduje, że uzyskane wyniki stają się wyłącznie informacją orientacyjną i nie mają żadnej mocy prawnej do walidacji lub certyfikacji układu na zgodność z klasami czystości ISO 8573-1.
W kontekście badań wskaźnikowych, źródła inżynieryjne jasno definiują poszczególne praktyki i urządzenia, które stanowią niezgodne metody pomiarowe (non-compliant methods):
Niezgodne metody poboru próbek z rurociągów Najczęstszym błędem metodologicznym prowadzącym do degradacji audytu wyłącznie do roli badania wskaźnikowego jest pobieranie próbki sprężonego powietrza przez standardowe trójniki montowane w rurociągach dystrybucyjnych lub bezpośrednio z punktów przyłączy manometrów na zbiornikach ciśnieniowych. Procedury te wymuszają instalację zaworów dławiących i reduktorów ciśnienia w celu dostosowania strugi do taniego sprzętu pomiarowego. Obniżanie ciśnienia i zmiana przepływu fizycznie zmieniają temperaturę oraz prędkość powietrza, sprawiając, że gęstość wprowadzanych do aparatury zanieczyszczeń przestaje być identyczna i reprezentatywna względem głównego strumienia układu produkcyjnego. Niezastosowanie rygorystycznego, izokinetycznego poboru próbki na przepływie częściowym (w sytuacji, gdy przepływ w badanym rurociągu przewyższa możliwości przepustowe sprzętu testowego) to sztandarowy przykład metody niezgodnej z normą ISO 8573, dostarczający wyników o bardzo niskiej dokładności.
Wykorzystanie niezgodnej z normą aparatury pomiarowej Standardy jakościowe bezwzględnie wykluczają użycie szeregu popularnych technologii do celów innych niż czysto wskaźnikowe. Do flagowych przykładów niezgodnego z normami sprzętu należą:
- Cyfrowe detektory fotojonizacyjne (PID): Mimo że przyrządy te bywają błędnie reklamowane jako mierniki służące do oceny całkowitej zawartości oleju, w rzeczywistości ich technologia pozwala wyłącznie na wykrywanie par (ang. vapour), a całkowicie ignoruje występowanie faz ciekłych oraz aerozoli, co wprost uniemożliwia klasyfikację według wymogów ISO 8573-1. Dodatkowo detektory PID wykazują drastyczne fluktuacje dokładności pomiarowej (od ±10% przy wyższych stężeniach do nawet ±30% przy bardzo niskich stężeniach), przez co wynik instalacji Klasy 2 mógłby fałszywie ukazywać spełnienie rygorów Klasy 1. Co więcej, metoda badawcza PID bywa zakłócana przez wpływ temperatury otoczenia, światło słoneczne, obecność innych aerozoli, a nawet promieniowanie z urządzeń radiowych.
- Chemiczne rurki kolorymetryczne: Choć powszechnie stosowane do pomiarów węglowodorów i pary wodnej, cechują się dokładnością sięgającą tylko ok. ±25% w idealnych warunkach i nie mają wystarczającego zakresu czułości, aby weryfikować całkowitą masę zanieczyszczeń. Ich odczyt jest skrajnie subiektywny, bazujący na wzrokowej ocenie zmiany barwy wskaźnika. Na błąd analityczny wpływa fakt, że są one kalibrowane pod temperaturę 20°C (inne uwarunkowania termiczne gazu fałszują wynik), a zawarte w nich reagenty mogą być ślepe na węglowodory lub wchodzić w mylące reakcje z syntetycznymi dodatkami do smarów (np. środkami antypiennymi czy chłodziwami). Według normy ISO 8573-5 rurki można stosować jedynie do ogólnego potwierdzenia obecności par oleju (badanie wskaźnikowe), po czym konieczna jest prawomocna analiza z zastosowaniem chromatografii gazowej.
- Niewłaściwe liczniki cząstek stałych: Niezgodną metodą jest wykorzystywanie tanich, przenośnych optycznych liczników środowiskowych (przeznaczonych zasadniczo do pracy w pomieszczeniach typu clean-room) do oceny układów ciśnieniowych. Urządzenia te wymagają mechanicznego rozprężenia próbki sprężonego powietrza do poziomu ciśnienia atmosferycznego, co wpływa destrukcyjnie na rozkład frakcyjny i poprawność pomiaru w wiązce. Dodatkowo stosowanie liczników, które nie są zdolne do fizycznego wymiarowania i kategoryzowania mikrodrobin we wszystkich trzech ścisłych przedziałach pasmowych (0,1–0,5 µm; 0,5–1,0 µm; 1,0–5,0 µm) skutkuje uznaniem pomiaru wyłącznie za test wskaźnikowy.
Inżynieryjna rola i celowość badań wskaźnikowych Pomimo że korzystanie z powyższych metod, uwarunkowań ciśnieniowych i sprzętu jest klasyfikowane prawnie jako niezgodne ze standardami certyfikacyjnymi (non-compliant methods), metody wskaźnikowe pełnią w diagnostyce zakładów produkcyjnych bardzo ważną rolę. Wykonanie pełnej walidacji laboratoryjnej, uwzględniającej sondy izokinetyczne oraz ekstrakcje rozpuszczalnikowe we wszystkich punktach odbioru, jest niezwykle inwazyjne, czasochłonne i kosztowne. Z tego powodu działy Utrzymania Ruchu chętnie sięgają po uproszczoną, wskaźnikową aparaturę analityczną do przeprowadzania tzw. analizy trendów (trend analysis). Pozwala ona wyznaczyć punkt odniesienia dla danego rurociągu i na wczesnym etapie sygnalizować nagłe, ogromne zmiany w koncentracji zanieczyszczeń, które wskazują na poważne awarie procesowe, takie jak np. przebicie filtrów koalescencyjnych. Dodatkowo branżowy kodeks dobrych praktyk BCAS zaleca korzystanie z testów wskaźnikowych z użyciem np. rurek chemicznych dla potwierdzenia ogólnego bezpieczeństwa układu bezpośrednio po zakończeniu jakichkolwiek prac konserwacyjnych na rurociągu, jeśli nie zaplanowano w pobliżu pełnego audytu badawczego.
W inżynierii sprężonego powietrza dążenie do obniżenia kosztów (lower cost) jest głównym powodem, dla którego zakłady przemysłowe na masową skalę decydują się na przeprowadzanie badań wskaźnikowych (indicative testing) zamiast rygorystycznej walidacji klas czystości.
Przeprowadzenie pełnej walidacji na zgodność z klasami ISO 8573-1 jest procesem skrajnie kosztownym i nie zawsze opłacalnym biznesowo. Wymaga ono po pierwsze zakupienia dziewięciu odrębnych arkuszy normatywnych (od ISO 8573-1 do 8573-9), co samo w sobie rzadko jest realizowane ze względów finansowych. Po drugie, sprzęt analityczny narzucony przez standardy – taki jak chromatografy gazowe, spektrometry FTIR czy higrometry z chłodzonym lustrem – jest niezwykle drogi. Ponadto ogromne wydatki generuje konieczność inwazyjnej modyfikacji rurociągów w celu zainstalowania dedykowanych sond do izokinetycznego poboru próbek w wielu punktach sprężarkowni i na hali produkcyjnej. Złożoność i wysokie koszty pełnej walidacji sprawiają, że w codziennej praktyce utrzymania ruchu inżynierowie sięgają po znacznie tańsze, wskaźnikowe alternatywy.
W kontekście obniżania kosztów audytów, źródła wskazują na konkretne, tanie technologie i praktyki, które automatycznie klasyfikują pomiar jako badanie wskaźnikowe:
- Tanie punkty poboru (Trójniki): Ze względu na niskie koszty wykonania i wygodę, niezwykle powszechną praktyką jest instalowanie prostych trójników (T-piece) bezpośrednio w rurociągu lub korzystanie z punktów przyłączeniowych manometrów. Takie rozwiązanie jest tanie, jednak brak odpowiedniej sondy izokinetycznej drastycznie zmienia prędkość i stężenie strugi, czyniąc pomiary niedokładnymi i pozbawiając je mocy walidacyjnej.
- Rurki chemiczne (kolorymetryczne): Zastosowanie chemicznych rurek wskaźnikowych to najtańszy i najszybszy sposób na weryfikację obecności dużej ilości oleju (bulk oil) po pracach serwisowych. Metoda ta pozwala na ogromne oszczędności względem badań laboratoryjnych, ale ze względu na brak wymaganej czułości oraz błąd pomiarowy rzędu ±25%, służy wyłącznie jako test wskaźnikowy.
- Tanie, przenośne liczniki cząstek: Mierzenie cząstek stałych bezpośrednio za stacjami filtracji jest często wykonywane za pomocą relatywnie tanich, przenośnych liczników cząstek dedykowanych oryginalnie do systemów clean-room. Użycie tych tanich mierników bez odpowiedniego układu rozprężania fałszuje fizyczny odczyt. Często prowadzi to do błędnego oskarżania sprawnych, koalescencyjnych filtrów sprężonego powietrza o brak skuteczności, co paradoksalnie może generować niepotrzebne koszty ich serwisowania.
Wartość analityczna tanich metod wskaźnikowych Mimo technicznych i prawnych ograniczeń (brak możliwości nadania klasy ISO), wdrożenie taniej aparatury wskaźnikowej jest wysoce opłacalne. Wyniki z tych tańszych urządzeń są z powodzeniem wykorzystywane do śledzenia trendów (trend analysis). Rejestrując i analizując nagłe, drastyczne skoki odczytów, służby jakości mogą wczesnym i tanim kosztem zdiagnozować poważne awarie sprzętowe (np. pęknięcie wkładów filtracyjnych), interweniując bez potrzeby przeprowadzania pełnego, drogiego audytu.
Z punktu widzenia budżetowania pomiarów, istotnym wyjątkiem opisanym przez normy jest ciśnieniowy punkt rosy (wilgotność). Dzięki postępowi technologicznemu, cyfrowe higrometry pojemnościowe i rezystancyjne są jedynymi urządzeniami, które mogą z wysoką dokładnością, w czasie rzeczywistym i przy relatywnie niskich kosztach diagnozować system – często operując z powodzeniem na tanich przyłączach typu trójnik (T-piece).
W inżynierii sprężonego powietrza koncepcja rejestrowania i analizy trendów (ang. trend recording / trend analysis) stanowi najważniejsze, fundamentalne zastosowanie dla tzw. badań wskaźnikowych (indicative testing). Ponieważ badania wskaźnikowe z definicji opierają się na uproszczonych metodach poboru próbek (np. bez zachowania rygoru izokinetyki) lub na aparaturze niezatwierdzonej przez szczegółowe arkusze badawcze od ISO 8573-2 do 8573-9, uzyskane za ich pomocą wyniki nie mogą posiadać statusu walidacji i nie pozwalają na wykazanie oficjalnej zgodności instalacji z klasami czystości normy ISO 8573-1,,. Ich docelową rolą na halach produkcyjnych nie jest certyfikacja, lecz ciągłe, operacyjne monitorowanie stabilności procesów.
Analiza trendów jako system wczesnego ostrzegania dla Utrzymania Ruchu Z uwagi na fakt, że pełna, normatywna certyfikacja jakości sprężonego powietrza jest procesem skrajnie skomplikowanym i kosztownym (wymagającym specjalistycznych sond, inkubatorów czy chromatografów gazowych), prowadzenie uproszczonych badań wskaźnikowych staje się dla działów jakości wysoce użytecznym i opłacalnym kompromisem,,,.
Wykorzystanie wyników z testów wskaźnikowych umożliwia inżynierom systematyczne rejestrowanie (trend recording) odczytów i śledzenie ewentualnych zmian jakościowych zachodzących w krytycznych punktach odbioru medium,. Kluczową wartością analityczną tego procesu nie jest precyzyjna, bezwzględna wartość stężenia zanieczyszczeń w danym momencie, lecz wyłapywanie na wykresach znacznych odchyleń i anomalii. Zarejestrowanie nagłych, poważnych zmian w poziomach zanieczyszczeń pomiędzy kolejnymi pomiarami (np. drastyczny skok zliczeń cząstek lub węglowodorów) wyraźnie sygnalizuje potencjalny problem sprzętowy w sprężarkowni,. Taka anomalia w trendzie stanowi system wczesnego ostrzegania, który wymusza na inżynierach natychmiastowe podjęcie stosownych działań serwisowych (np. sprawdzenie i wymianę uszkodzonych wkładów filtracyjnych) lub stanowi uzasadnienie do przeprowadzenia pełnego, dogłębnego audytu diagnostycznego układu,,,.
Ograniczenia metrologiczne rejestrowania trendów Chociaż rejestrowanie trendów dostarcza niezwykle ważnych informacji niezbędnych do proaktywnego zapobiegania awariom w zakładach (m.in. w przemyśle spożywczym, farmaceutycznym czy automotive), inżynierowie muszą ściśle przestrzegać ograniczeń prawno-technicznych tej metody. Informacje pozyskane na drodze analizy trendów – nawet jeżeli przez długi czas wskazują na doskonałą czystość i stabilność układu dystrybucji – dostarczają wyłącznie wyników zdatnych do orientacyjnej analizy trendu,. Nigdy nie wolno ich wykorzystywać do formalnego klasyfikowania systemu w oparciu o tabele ISO 8573-1,. Aby uzyskać prawomocną ocenę zgodności, konieczne jest bezwzględne porzucenie aparatury wskaźnikowej i wykonanie pomiarów z użyciem metodologii zdefiniowanych w poszczególnych arkuszach normy ISO.
Zgodność Systemu Sprężonego Powietrza z Normami Bezpieczeństwa Żywności
Cel i zakres audytu (Wstęp strategiczny)
W nowoczesnej inżynierii procesowej sprężone powietrze nie jest jedynie medium napędowym, lecz krytycznym elementem łańcucha produkcji „od pola do stołu”. Jako „czwarty czynnik wytwórczy”, powietrze niesie ze sobą realne ryzyko kontaminacji produktu końcowego cząstkami stałymi, wodą, olejem oraz drobnoustrojami. Celem niniejszego audytu jest rygorystyczna ocena zdolności systemu do zachowania sterylności i czystości chemicznej zgodnie z Kodeksem Praktyki BCAS oraz standardem BRC. Zakres kontroli obejmuje całą infrastrukturę: od punktu poboru powietrza (czerpni), przez stopnie sprężające i systemy uzdatniania, aż po finalne punkty odbioru. Fundamentem audytu jest precyzyjna weryfikacja klasyfikacji punktów kontaktu, która determinuje wymagane progi bezpieczeństwa mikrobiologicznego.
Klasyfikacja Punktów Kontaktu i Ryzyka
Błędna klasyfikacja punktów kontaktu jest jednym z najpoważniejszych uchybień w systemach jakości. Audytor musi krytycznie ocenić rozróżnienie między kategoriami „Contact” a „Non-Contact”. Przykładowo, nieuzasadnione zakwalifikowanie strefy wysokiego ryzyka (High Risk Non-Contact) jako standardowej strefy Non-Contact skutkuje dopuszczeniem punktu rosy na poziomie +3°C zamiast wymaganych -40°C. Ta różnica 43°C w temperaturze punktu rosy pod ciśnieniem (pdp) stwarza warunki do gwałtownego rozwoju patogenów wewnątrz instalacji.
| Kategoria | Definicja Techniczna i Operacyjna | Przykłady Procesowe |
|---|---|---|
| Contact (Kontakt) | Bezpośredni kontakt powietrza z produktem, opakowaniem lub procesem (np. transport pneumatyczny). | Pakowanie pieczywa, złoża fluidalne (transport mąki), przedmuchiwanie butelek. |
| Non-Contact (Brak kontaktu) | Powietrze odprowadzane do lokalnej atmosfery, gdzie przygotowywana lub składowana jest żywność. | Napędy pneumatyczne w sąsiedztwie linii, czyszczenie powierzchni maszyn. |
| High Risk (Wysokie Ryzyko) | Specyficzne obszary Non-Contact zidentyfikowane przez HACCP jako krytyczne dla bezpieczeństwa. | Obszary produkcji żywności gotowej do spożycia (RTE), np. konfekcjonowanie sałatek. |
Integracja z Systemem HACCP i Punktami Krytycznymi (CCP)
Audytor ma obowiązek zweryfikować, czy analiza zagrożeń w obszarze sprężonego powietrza została przeprowadzona rzetelnie. Należy zakwestionować kompetencje osoby odpowiedzialnej za klasyfikację ryzyka w zespole HACCP (wymagany wgląd w certyfikaty szkoleń lub CV potwierdzające wiedzę z zakresu mikrobiologii i inżynierii pneumatycznej).
Instrukcja weryfikacji dla audytora:
- Weryfikuj: Czy proces HACCP obejmuje etap dystrybucji i magazynowania powietrza?
- Challenge (Testuj): Czy wyznaczone punkty CCP mają przypisane mierzalne parametry czystości zgodne z ISO 8573-1?
- Autentykuj: Przejrzyj zapisy z monitorowania czystości powietrza pod kątem trendów wzrostu wilgotności, co może sygnalizować awarię osuszacza przed wystąpieniem skażenia.
Audyt Infrastruktury: Lokalizacja i Instalacja
Jakość medium jest determinowana już w punkcie zasysania. Audytor musi ocenić wpływ otoczenia na sprawność systemów filtracji.
Lista kontrolna infrastruktury:
- Filtracja wlotowa: Czy czerpnia jest odizolowana od źródeł węglowodorów (spaliny silników spalinowych) oraz oparów chemicznych? Należy sprawdzić orientację względem dominujących kierunków wiatru.
- Materiały rurociągów:
- Stal węglowa: Oznacz jako ryzyko wysokiego stopnia (korozja wewnętrzna).
- Stal nierdzewna (BS 4825): Standard zalecany.
- Miedź (BS EN 12449): Weryfikuj średnice (max 40 mm) – miedź wykazuje pożądane działanie bakteriostatyczne.
- Martwe odcinki (Dead Legs): Zidentyfikuj i nakaż usunięcie „ślepych” odgałęzień rurociągów, które są głównymi centrami namnażania kolonii bakteryjnych.
- Instalacje istniejące (Existing Installations): W przypadku modernizacji starych systemów, audytor musi sprawdzić dokumentację „okresu czyszczenia” (cleanup period). Benefity z montażu nowych filtrów nie są natychmiastowe; osady olejowe i biofilm mogą zalegać w rurach przez miesiące po wymianie sprężarki.
Zarządzanie Środkami Smarnymi i Ryzykiem Olejowym
Stosowanie olejów klasy spożywczej (Food-grade) jest obligatoryjne wszędzie tam, gdzie analiza ryzyka wykazuje możliwość kontaktu z żywnością (zgodnie z EHEDG Doc 23).
Wytyczne audytowe:
- Analiza scenariuszy: W sprężarkach smarowanych olejowo wymiana na olej spożywczy jest bezwzględna, jeśli punkt jest sklasyfikowany jako „Contact”.
- Sprężarki bezolejowe: Weryfikuj smarowanie przekładni i elementów pomocniczych. Nawet w systemach „oil-free” smary spożywcze są wymagane, jeśli istnieje ryzyko wycieku do strumienia powietrza.
- Gospodarka odpadami: Audytor musi podkreślić, że status „Food-grade” nie oznacza substancji neutralnej dla środowiska. Kondensat musi być utylizowany zgodnie z Europejskim Katalogiem Odpadów (EWC). Sprawdź separator woda-olej pod kątem skuteczności działania przy olejach syntetycznych.
Standardy Czystości Powietrza według ISO 8573-1
Skuteczność systemów filtracji i osuszania musi być potwierdzona obiektywnym pomiarem. Wszelkie odstępstwa od poniższych norm stanowią niezgodność dużą.
| Parametr / Klasyfikacja | Cząstki stałe (maks. liczba w m³; d [µm]) | Wilgotność (pdp pod ciśnieniem) | Olej całkowity (mg/m³) |
|---|---|---|---|
| Contact (Kontakt) | 0.1-0.5: 100k | 0.5-1: 1k | 1-5: 10 | ≤ -40°C | < 0,01 |
| Non-Contact | Zależnie od specyfikacji procesu | ≤ +3°C | ≤ 0,01 |
| High Risk (Non-Contact) | 0.1-0.5: 100k | 0.5-1: 1k | 1-5: 10 | ≤ -40°C | ≤ 0,01 |
Zanieczyszczenia mikrobiologiczne: Całkowity brak wykrywalnych jednostek (Zero CFU) zgodnie z metodologią ISO 8573-7.
Metodologia Pomiarów i Częstotliwość Testów
Audytor musi egzekwować pełną metodologię pomiarową. Częstym błędem jest badanie wyłącznie aerozoli olejowych przy pominięciu fazy gazowej.
Krytyczne wymagania pomiarowe:
- Definicja Oleju Całkowitego: Pomiar musi obejmować sumę aerozolu oleju (ISO 8573-2) oraz par oleju i rozpuszczalników organicznych (ISO 8573-5). Testy oparte wyłącznie na aerozolach są niepełne i stanowią naruszenie procedury.
- Częstotliwość: Minimum dwa razy w roku lub po każdej poważnej ingerencji w system.
- Szybkie testy: Rurki wskaźnikowe dopuszczalne wyłącznie jako weryfikacja po pracach serwisowych, nie zastępują testów laboratoryjnych ISO.
Konserwacja i Bezpieczeństwo Prawne
Zapewnienie czystości powietrza wymaga profesjonalnego utrzymania ruchu, które łączy higienę z bezpieczeństwem technicznym.
- Zgodność z PSSR: Systemy sprężonego powietrza muszą spełniać wymagania brytyjskich przepisów Pressure Systems Safety Regulations (S.I. 128:2000), w szczególności Regulacji 12 dotyczącej okresowych przeglądów i bezpiecznej eksploatacji.
- Kwalifikacje Personelu: Prace serwisowe mogą być wykonywane wyłącznie przez wykwalifikowany personel stosujący części OEM.
- Prewencja Kontaminacji: Audytor musi zweryfikować procedury higieniczne techników serwisowych (czystość narzędzi, zabezpieczenie otwartych rurociągów podczas prac).
- Weryfikacja Po Serwisie: Po zakończeniu prac należy przetestować reprezentatywną grupę punktów odbioru (Air Outlets), aby potwierdzić, że ingerencja nie pogorszyła klasy czystości.
Protokół Wyników Audytu (Karta Zgodności)
Karta Zgodności Audytu Sprężonego Powietrza
| Kryterium Audytowe | Dane Pomiarowe i Status |
|---|---|
| Lokalizacja i Numer Sprężarki: | |
| Data Audytu / Osoba Kompetentna: | |
| Weryfikacja Kompetencji (CV/Szkolenia): | [ ] Potwierdzono / [ ] Brak dowodów |
| Klasyfikacja Punktu Odbioru: | [ ] Contact / [ ] Non-Contact / [ ] High Risk |
| Cząstki stałe (ISO 8573-4): | [ ] Zgodny / [ ] Niezgodny |
| Wilgotność (ISO 8573-3): | [ ] Zgodny / [ ] Niezgodny (PDP: ….. °C) |
| Olej Całkowity (Aerozol + Pary): | [ ] Zgodny / [ ] Niezgodny (Wynik: ….. mg/m³) |
| Test Mikrobiologiczny (ISO 8573-7): | [ ] Brak wykrywalności / [ ] Wykryto kontaminację |
| Zgodność z Reg. 12 PSSR: | [ ] Tak / [ ] Nie (Brak ważnego badania) |
| Ocena Infrastruktury (Martwe punkty): | [ ] Brak / [ ] Zidentyfikowano (Opis: ………) |
| Status Utylizacji Kondensatu (EWC): | [ ] Zgodny / [ ] Niezgodny |
| Podpis Audytora Wiodącego: |